 EN

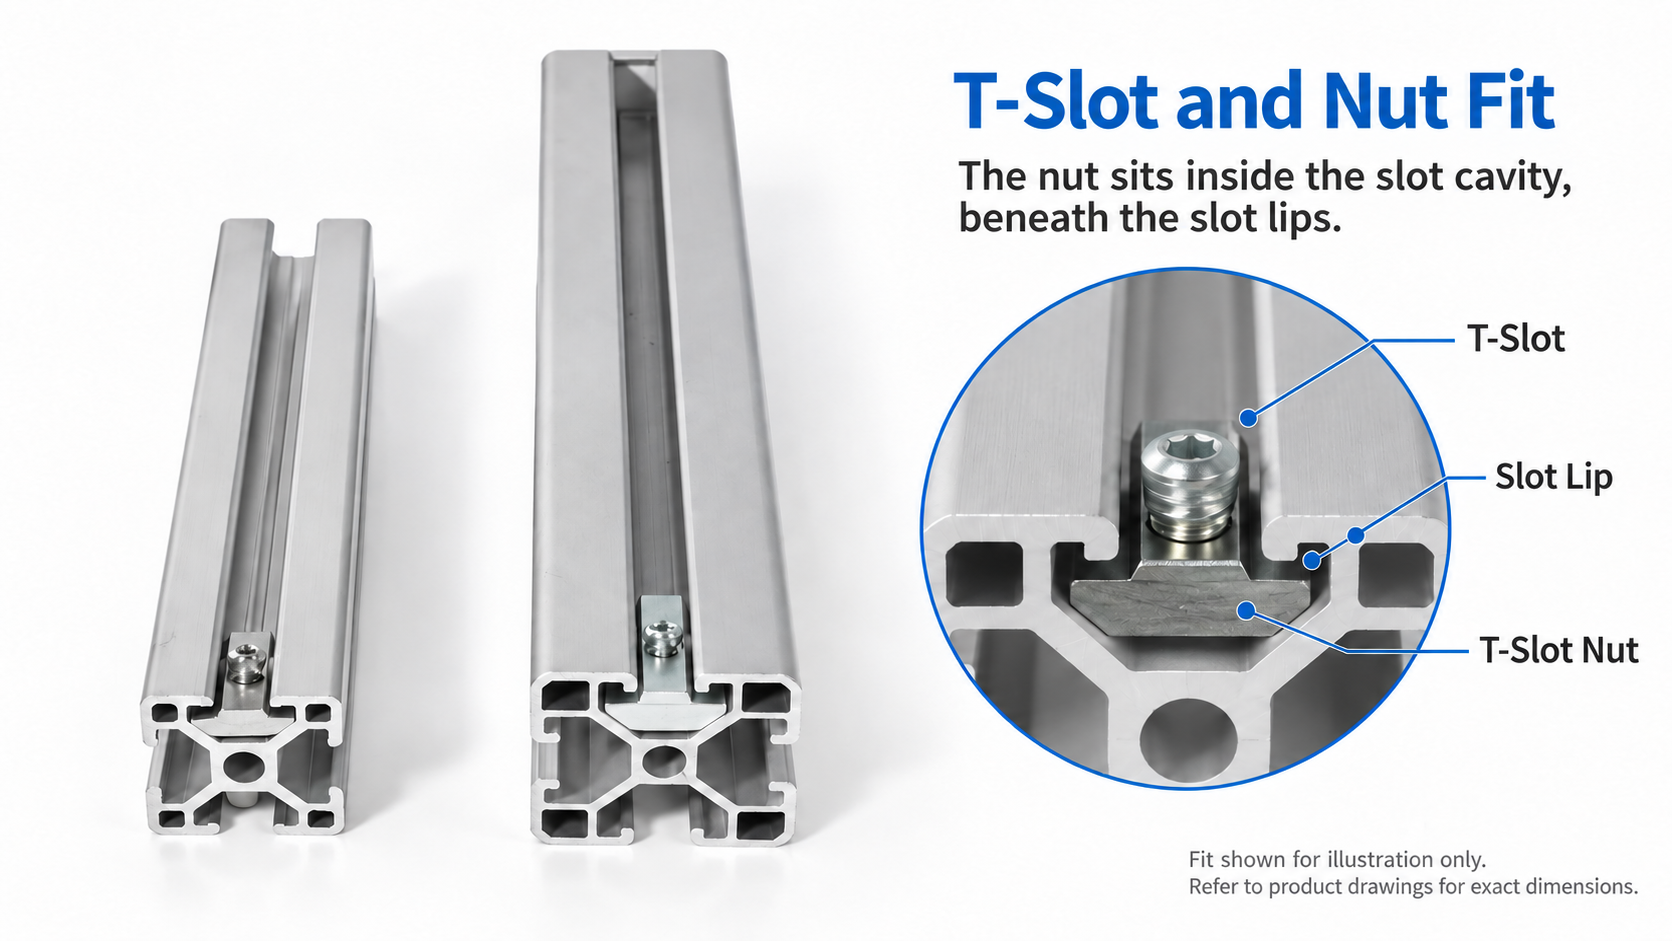
एल्यूमीनियम प्रोफ़ाइल एक्सेसरीज़:
ब्रैकेट्स, नट्स और बोल्ट्स का चयन कैसे करें
स्लॉट संगतता, जॉइंट प्रदर्शन और विश्वसनीय असेंबली के लिए एक व्यावहारिक चयन मार्गदर्शिका।
एक कार्य मेज़, मशीन एन्क्लोज़र या स्वचालन फ़्रेम तब भी हिल सकता है जब प्रोफ़ाइल का आकार सही हो। कारण जॉइंट्स हो सकते हैं: गलत स्थिति में लगाए गए ब्रैकेट्स, गलत तरीके से फिट किए गए टी-स्लॉट नट्स या क्लैम्पिंग से पहले ही बॉटम आउट हो जाने वाले बोल्ट्स—ये सभी कनेक्शन को कमज़ोर कर सकते हैं।
एक्सेसरीज़ का चयन इस क्रम में करें: प्रोफ़ाइल इंटरफ़ेस, कनेक्शन विधि, फ़ास्टनर्स, फिर ऑपरेटिंग स्थितियों के तहत सत्यापन। सबसे पहले संगतता स्थापित करें, फिर जॉइंट की ताकत और दृढ़ता का आकलन करें, और अंत में असेंबली और रखरखाव तक पहुँच की पुष्टि करें।
केवल “4040” की जाँच न करें, बल्कि स्लॉट की ज्यामिति की जाँच करें
4040 और 4080 जैसे नामांकन मुख्य रूप से बाह्य अनुप्रस्थ काट आयामों का वर्णन करते हैं। ये संगत एक्सेसरीज़ की अद्वितीय पहचान नहीं करते हैं। यहाँ तक कि 8 मिमी के सामान्य स्लॉट खुलने वाले 40-श्रृंखला प्रोफाइल्स भी गुहा के आकार, स्लॉट के किनारों, वक्रता त्रिज्याओं और केंद्र बोर में भिन्न हो सकते हैं। ‘यूरोपीय मानक’ या ‘चीनी मानक’ जैसे बाज़ार लेबल पूर्ण अनुप्रस्थ काट आरेख का स्थान नहीं ले सकते हैं।
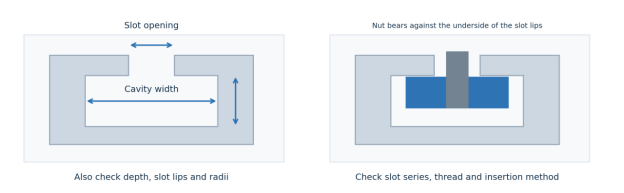
चित्र 1: एक नट का स्लॉट में फिट होना। यह सरलीकृत स्थानीय काट पूर्ण प्रोफाइल या वास्तविक आयामों का प्रतिनिधित्व नहीं करता है।
आदेश देने से पहले पूर्ण प्रोफाइल मॉडल और आरेख, स्लॉट का खुलना और गुहा के आयाम, नट श्रृंखला और धागा, ब्रैकेट के छिद्र का व्यास और दूरी, तथा कनेक्टर के लिए आवश्यक किसी भी यांत्रिक संसाधन की जाँच करें। स्लॉट 8 एक स्लॉट प्रणाली को चिह्नित करता है; M8 एक धागे को चिह्नित करता है। ये परस्पर विनिमेय विनिर्देश नहीं हैं।
केवल ‘4040 के लिए एक ब्रैकेट सेट’ के आदेश के बजाय, प्रस्तावित एक्सेसरी आरेखों के साथ प्रोफाइल आरेख की पुष्टि करें। विभिन्न ब्रांड्स को मिलाते समय, पहले एक नमूना असेंबली का परीक्षण करें।
आंतरिक और बाह्य जोड़: भार का स्थानांतरण कैसे होता है
“आंतरिक कनेक्टर” एक माउंटिंग स्थान का वर्णन करता है, न कि एकल डिज़ाइन का। इसमें छुपे हुए कोने के कनेक्टर, अंत-बोल्ट फास्टनर, एंकर फास्टनर और स्वचालित फास्टनर शामिल हो सकते हैं। उनके भार पथ, मशीनिंग आवश्यकताएँ और क्षमताएँ काफी भिन्न होती हैं, अतः चयन विशिष्ट उत्पाद के आधार पर किया जाना चाहिए।
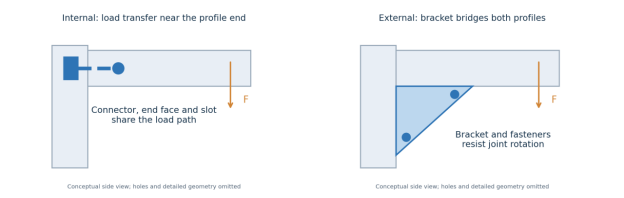
चित्र २। आंतरिक और बाह्य कनेक्शन में अवधारणात्मक भार पथ। बिंदुकित रेखाएँ छुपे हुए फास्टनिंग को दर्शाती हैं; तीर उदाहरण के लिए बाह्य भार को दिखाते हैं।
आंतरिक जोड़: अंत-क्लैम्पिंग और एंटी-रोटेशन सुविधाएँ
कई अंत-क्लैम्पिंग डिज़ाइन एक प्रोफ़ाइल के अंत के फलक को दूसरे के पार्श्व पर खींचती हैं। प्रदर्शन प्रीलोड, अंत-फलक संपर्क, फास्टनिंग बिंदुओं की संख्या और अंतराल, तथा स्लॉट या केंद्रीय धागे की क्षमता पर निर्भर करता है। ये कनेक्शन संक्षिप्त उपस्थिति प्रदान करते हैं और कोने के चारों ओर अधिक स्थान छोड़ते हैं।
छुपाया हुआ यह नहीं मानता कि केवल हल्के भारों के लिए उपयुक्त है। निर्माता सरकने, मोड़ने और मुड़ने के प्रतिरोध के साथ जोड़े में स्वचालित फास्टनर प्रदान करते हैं। एक छोटे आंतरिक कोने कनेक्टर का प्रदर्शन सभी आंतरिक कनेक्शन प्रणालियों का प्रतिनिधित्व नहीं कर सकता है। [1]
बाहरी ब्रैकेट: दृढ़ता और फास्टनर की स्थिति
एक बाहरी ब्रैकेट दो प्रोफाइलों के बीच सेतु का कार्य करता है। भार ब्रैकेट के शरीर और दोनों ओर के बोल्ट व नट्स के माध्यम से स्लॉट में प्रवेश करते हैं। पंजे, लंबे हाथ या कई फास्टनिंग बिंदु जोड़ के घूर्णन को सीमित करने में सहायता कर सकते हैं। वास्तविक प्रदर्शन अभी भी ब्रैकेट के विकृति, छिद्रों की व्यवस्था और प्रोफाइल के स्लॉट के किनारों की शक्ति पर निर्भर करता है।
कम से कम तीन भार अवस्थाओं के बीच अंतर करें: स्लॉट के अनुदिश सरकना, बाहर की ओर खींचना और बंद करने का आघूर्ण। 0.30 मीटर की लंबवत लीवर भुजा पर कार्य करने वाला 100 एन का भार 30 एन·मी उत्पन्न करता है; 0.60 मीटर पर, यह 60 एन·मी उत्पन्न करता है। ये यांत्रिकी के उदाहरण हैं, न कि एक्सेसरी की रेटिंग। कुछ ब्रैकेटों में बल और आघूर्ण दोनों के लिए सीमाएँ होती हैं, और दोनों को संतुष्ट करना आवश्यक है। [2]
केवल यह पूछकर कि यह कितने किलोग्राम समर्थन कर सकता है, ब्रैकेट को निर्दिष्ट न करें। भार की दिशा, अनुप्रयोग बिंदु, कैंटिलीवर लंबाई और कंपन स्थितियाँ प्रदान करें, फिर संबंधित जॉइंट डेटा की जाँच करें।
ब्रैकेट का चयन और कनेक्शन की स्थापना
मानक ब्रैकेट, मजबूत ब्रैकेट और जॉइनिंग प्लेटें
मानक कोण ब्रैकेट सामान्य फ्रेमिंग जॉइंट्स के लिए उम्मीदवार हैं, जिनकी स्थापना और समायोजन सीधी है। ऐसे स्थानों के लिए रिब्ड ब्रैकेट उपयुक्त हो सकते हैं जहाँ जॉइंट विकृति को सीमित किया जाना आवश्यक है, लेकिन केवल “अतिरिक्त मोटा” एक प्रदर्शन रेटिंग नहीं है। बड़े प्रोफाइल, अकेंद्रित भार या कैंटिलीवर के लिए, बड़े ब्रैकेट, बहु-छिद्र जॉइनिंग प्लेटें और विकर्ण ब्रेस की तुलना भी करें।
ब्रैकेट के छिद्र व्यास को बोल्ट्स के साथ मिलाएँ और छिद्रों की दूरी को प्रोफाइल स्लॉट के केंद्रों के साथ मिलाएँ। स्थानिक बॉस या टैब्स को भी स्लॉट्स में फिट करना आवश्यक है। उपकरणों के लिए स्थान छोड़ें और पैनल, कब्जे, स्लाइडर और कार्य क्षेत्र के साथ हस्तक्षेप की जाँच करें।
|
मानदंड |
आंतरिक कनेक्टर |
बाह्य ब्रैकेट |
|
स्थान और उपस्थिति |
संक्षिप्त संयुक्त; कुछ डिज़ाइन स्लॉट स्थान घेरते हैं |
कोने के स्थान को घेरते हैं; दृश्यमान फास्टनर |
|
प्रोफ़ाइल मशीनिंग |
कुछ के लिए ड्रिलिंग या टैपिंग की आवश्यकता होती है; अन्य के लिए पूर्व-मशीनिंग की आवश्यकता नहीं होती |
सामान्य टी-स्लॉट नट डिज़ाइन के लिए ड्रिलिंग की आवश्यकता नहीं होती |
|
बाद में समायोजन |
कनेक्टर डिज़ाइन और उपकरण पहुँच पर निर्भर करता है |
आमतौर पर ढीला करना, पुनः स्थापित करना और पुनः कसना आसान होता है |
|
क्षमता मूल्यांकन |
विशिष्ट कनेक्टर डिज़ाइन और निर्माता संयुक्त डेटा |
संयुक्त ब्रैकेट, फास्टनर और स्लॉट डेटा |
यह तुलना एक चयन अवलोकन है। विशिष्ट मॉडल के लिए मशीनिंग और स्थापना आवश्यकताओं की पुष्टि करें। [3]
बाहरी ब्रैकेट: पहले संरेखित करें, फिर निर्दिष्ट अनुसार कसें
योज्य टी-स्लॉट नट्स को नियोजित असेंबली क्रम में डालें। दोनों ब्रैकेट सतहों पर बोल्ट्स को ढीला लगाएँ ताकि जोड़ समायोज्य बना रहे। समकोणता, स्थिति और फ्रेम के विकर्णों की जाँच करें। एक बार जब दोनों सतहें समतल रूप से स्थित हो जाएँ, तो निर्दिष्ट क्रम और निर्दिष्ट टॉर्क के अनुसार कस लें। सुनिश्चित करें कि डाले गए नट्स पूर्ण रूप से अपनी सही बेयरिंग स्थिति में घूम या लुढ़क गए हैं।
आंतरिक कनेक्टर: मशीनिंग और असेंबली क्रम की जाँच करें
जहाँ मशीनिंग की आवश्यकता हो, वहाँ प्रोफ़ाइल के सिरे को टैप करें और ड्रॉइंग के अनुसार कनेक्शन या उपकरण-पहुँच के छेद तैयार करें, फिर बर्र और चिप्स को हटा दें। उन स्वचालित फास्टनर्स को उनके स्वयं के निर्देशों के अनुसार लगाएँ जिनके लिए पूर्व-मशीनिंग की आवश्यकता नहीं होती है। प्रोफ़ाइल्स को संरेखित करें और लॉक करें, साथ ही सिरे की सतह के संपर्क और घूर्णन-रोधी विशेषताओं की जाँच करें। आंतरिक कनेक्शन के लिए सभी के ड्रिलिंग आवश्यकताएँ समान नहीं होती हैं। [3]
महत्वपूर्ण जोड़ों पर निर्दिष्ट बोल्ट्स को छोड़ें नहीं। बोल्ट्स को जोड़ने से क्षमता में समानुपातिक वृद्धि आवश्यक नहीं होती: भार वितरण और स्थानीय प्रोफ़ाइल विकृति की जाँच करनी चाहिए।
नट्स और बोल्ट्स का चयन एक सुमेलित संयोजन के रूप में करें
स्लॉट, प्रविष्टि विधि और क्षमता डेटा के आधार पर नट्स का चयन करें
पूर्व-प्रविष्टि स्लाइड-इन नट्स आमतौर पर प्रोफ़ाइल के सिरे से प्रवेश करते हैं और फ्रेम को बंद करने से पहले लगाए जाते हैं। संगत उत्तर-प्रविष्टि नट्स एक मध्यवर्ती स्थिति में स्लॉट में घूम सकते हैं या लुढ़क सकते हैं, जिससे बाद में जोड़ना आसान हो जाता है। स्प्रिंग क्लिप्स या स्प्रिंग-लोडेड बॉल्स नट को स्थिति में रखने में सहायता करते हैं, लेकिन ये विशेषताएँ इसकी भार रेटिंग को निर्धारित नहीं करतीं। प्रविष्टि विकल्प विशिष्ट डिज़ाइन पर निर्भर करते हैं। [4]
“टी-नट” शब्दावली कैटलॉग्स के बीच भिन्न हो सकती है। केवल दिखावट पर भरोसा करने के बजाय, स्लॉट श्रृंखला, थ्रेड, प्रविष्टि विधि, सामग्री और सटीक मॉडल को निर्दिष्ट करें। नट के शरीर, बोल्ट और प्रोफ़ाइल स्लॉट के होंठों का मूल्यांकन एक एकीकृत प्रणाली के रूप में करें। [4]
थ्रेड और हेड प्रकार का चयन करें, फिर बोल्ट की लंबाई की जाँच करें
सॉकेट हेड कैप स्क्रूज़ का उपयोग ब्रैकेट्स और कनेक्टर्स में सामान्यतः किया जाता है। कम ऊँचाई वाले और काउंटरसंक स्क्रूज़ के लिए मिलान वाले छेद, काउंटरबोर या काउंटरसंक सीट्स की आवश्यकता होती है। टी-बोल्ट अपने सिर को स्लॉट के अंदर लॉक करता है और बाहर से नट का उपयोग करता है; यह एक मानक बोल्ट के साथ टी-स्लॉट नट की व्यवस्था से भिन्न है।
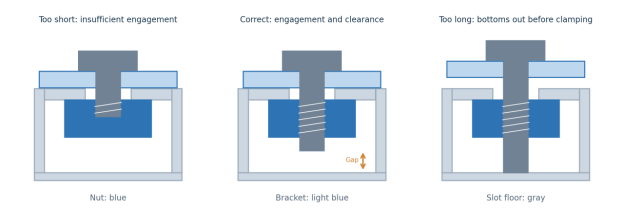
चित्र ३। एक मानक बोल्ट और टी-स्लॉट नट के लिए बोल्ट की लंबाई की जाँच। यह स्केल पर नहीं है; एंगेजमेंट की आवश्यकताओं को निर्धारित करने के लिए मिलान वाले घटकों के चित्रों का उपयोग करें।
एक साथ दो शर्तों को पूरा करें: पर्याप्त प्रभावी थ्रेड एंगेजमेंट और ऐसी क्लियरेंस जो क्लैंपिंग से पहले बोल्ट के टिप को स्लॉट के तल या ब्लाइंड-होल के तल तक पहुँचने से रोके। ब्रैकेट और वॉशर की मोटाई, स्लॉट में नट की स्थिति और आवश्यक एंगेजमेंट को ध्यान में रखें। अधिकांश गैर-काउंटरसंक बोल्ट्स को सिर के बेयरिंग फेस से मापा जाता है; काउंटरसंक स्क्रूज़ को सामान्यतः कुल लंबाई के अनुसार निर्दिष्ट किया जाता है। लागू चित्र की जाँच करें।
एक बोल्ट जो बहुत छोटा है, संलग्नता को कम कर देता है; जो बहुत लंबा है, वह जोड़ को कसे बिना भी कसा हुआ महसूस करा सकता है। गुण-वर्ग, सामग्री और परिष्करण की पुष्टि एक सेट के रूप में करें। स्टेनलेस स्टील का अर्थ स्वतः उच्च ताकत नहीं होता है। कनेक्शन प्रणाली के लिए निर्दिष्ट टॉर्क का उपयोग करें, बजाय एक सामान्य स्टील बोल्ट टॉर्क टेबल को सीधे एल्यूमीनियम प्रोफ़ाइल स्लॉट पर लागू करने के।
कनेक्शन को अनुप्रयोग के अनुकूल बनाएँ
|
आवेदन |
कनेक्शन विकल्प |
मुख्य जांच |
|
कार्य मेज़ें और सामान्य फ्रेम |
बाहरी ब्रैकेट; आवश्यकता अनुसार प्लेट या ब्रेस |
पार्श्व दोलन, बीम-सिरे की दृढ़ता और समायोजन स्थान |
|
मशीन आवरण और पैनल फ्रेम |
आंतरिक कनेक्टर; जहाँ स्थान उपलब्ध हो, ब्रैकेट |
पैनल हस्तक्षेप, उपकरण पहुँच और दरवाज़े के भार |
|
कैंटीलीवर और बड़े असममित भार |
प्रबलित ब्रैकेट, बहु-फास्टनिंग बिंदु या सत्यापित आंतरिक जोड़ |
वक्रता का आघूर्ण, खींचने की शक्ति, स्लॉट के किनारे और स्थानीय विकृति |
|
कंपन करने वाले उपकरण और चल संरचनाएँ |
परिस्थितियों के अनुसार दर्जीकृत जोड़ और बंद करने की विधियाँ |
चक्रीय भार, प्रभाव और निरीक्षण तक पहुँच |
ये असेम्बली और भार विशेषताओं के आधार पर चयन दिशाएँ हैं, विशिष्ट एक्सेसरीज़ के लिए भार रेटिंग नहीं हैं।
उदाहरण: 4040 कार्य मेज़ के लिए पूर्ण एक्सेसरी सेट का निर्दिष्ट करना
सटीक 4040 अनुप्रस्थ काट आरेख प्राप्त करें और स्लॉट श्रृंखला की पुष्टि करें। कार्यटॉप भार, बीम स्पैन और पार्श्व बलों के अनुसार जोड़ों का चयन करें। यदि बाहरी ब्रैकेट का उपयोग किया जा रहा है, तो ब्रैकेट के छेद, नट का मॉडल, थ्रेड का आकार, बोल्ट का सिर और बोल्ट की लंबाई को एक सेट के रूप में मिलाएँ, और यह पुष्टि करें कि वॉशर की आवश्यकता है या नहीं।
यदि कार्य मेज़ पार्श्व रूप से हिल रही है, तो विकर्ण ब्रेसिंग, बीम व्यवस्था और पैरों के एंकरिंग की भी जाँच करें। केवल बड़े बोल्ट एक दृढ़ संरचना की गारंटी नहीं देते हैं। प्रयोगात्मक असेम्बली के दौरान, प्रविष्टि, सतह संपर्क, उपकरण तक पहुँच और कसाव की जाँच करें, फिर निर्धारित संचालन भार के तहत संरचनात्मक प्रदर्शन की पुष्टि करें।
उद्धरण के लिए अनुरोध करते समय एक पूर्ण संक्षिप्त विवरण प्रदान करें
आपूर्तिकर्ता को प्रोफ़ाइल मॉडल या क्रॉस-सेक्शन ड्रॉइंग, जॉइंट स्केच, लोड और अनुप्रयोग बिंदु, स्थैतिक या कंपन स्थितियाँ, मशीनिंग प्रतिबंध और पैनल तथा रखरोट के लिए उपलब्ध स्थान भेजें। पूर्ण एक्सेसरी मॉडल संख्याओं, मशीनिंग ड्रॉइंग, स्थापना टॉर्क और लागू स्थितियों के लिए अनुरोध करें ताकि एक पुनः उपयोग योग्य सामग्री की सूची (बिल ऑफ़ मटेरियल्स) तैयार की जा सके।
विश्वसनीय एक्सेसरी चयन का अर्थ है ब्रैकेट, नट और बोल्ट को प्रोफ़ाइल इंटरफ़ेस के साथ एक पूर्ण प्रणाली के रूप में मिलाना। सही फिट, स्पष्ट लोड पाथ और उचित स्थापना समर्थन कुशल असेंबली, स्थिर संचालन और आसान रखरोट को सुनिश्चित करते हैं।
विषय-सूची
- केवल “4040” की जाँच न करें, बल्कि स्लॉट की ज्यामिति की जाँच करें
- आंतरिक और बाह्य जोड़: भार का स्थानांतरण कैसे होता है
- आंतरिक जोड़: अंत-क्लैम्पिंग और एंटी-रोटेशन सुविधाएँ
- बाहरी ब्रैकेट: दृढ़ता और फास्टनर की स्थिति
- ब्रैकेट का चयन और कनेक्शन की स्थापना
- मानक ब्रैकेट, मजबूत ब्रैकेट और जॉइनिंग प्लेटें
- बाहरी ब्रैकेट: पहले संरेखित करें, फिर निर्दिष्ट अनुसार कसें
- आंतरिक कनेक्टर: मशीनिंग और असेंबली क्रम की जाँच करें
- नट्स और बोल्ट्स का चयन एक सुमेलित संयोजन के रूप में करें
- स्लॉट, प्रविष्टि विधि और क्षमता डेटा के आधार पर नट्स का चयन करें
- थ्रेड और हेड प्रकार का चयन करें, फिर बोल्ट की लंबाई की जाँच करें
- कनेक्शन को अनुप्रयोग के अनुकूल बनाएँ
- उदाहरण: 4040 कार्य मेज़ के लिए पूर्ण एक्सेसरी सेट का निर्दिष्ट करना
- उद्धरण के लिए अनुरोध करते समय एक पूर्ण संक्षिप्त विवरण प्रदान करें

