 EN

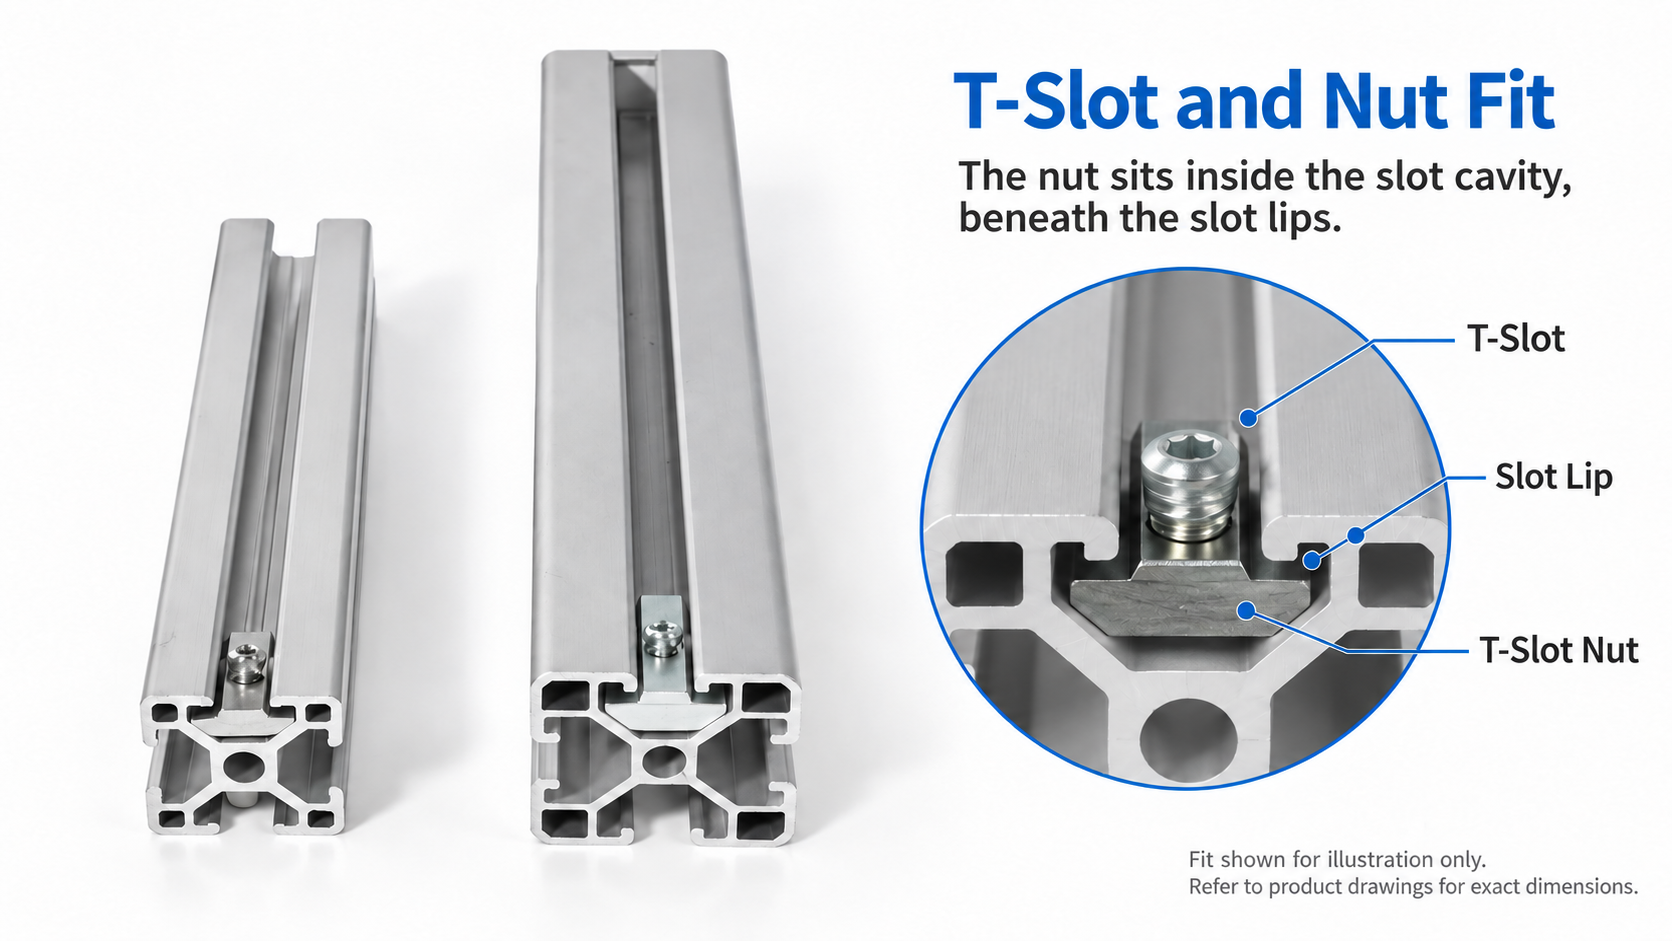
Tillbehör för aluminiumprofiler:
Hur man väljer fästklämmor, muttrar och skruvar
En praktisk valguide för spårkompatibilitet, fogprestanda och pålitlig montering.
Ett arbetsbord, en maskinhyllan eller en automatiseringsram kan fortfarande vackla även om profilstorleken är korrekt. Orsaken kan ligga i fogarna: felplacerade fästklämmor, felaktigt satta T-spårsmuttrar eller skruvar som når botten innan de spänner kan alla försämra förbindelsen.
Välj tillbehör i denna ordning: profilgränssnitt, anslutningsmetod, förspänningsmedel och slutligen verifiering under driftförhållanden. Börja med att fastställa kompatibilitet, bedöm sedan fogens hållfasthet och styvhet och bekräfta slutligen monterings- och underhållsåtkomst.
Kontrollera spårets geometri, inte bara "4040"
Benämningar som 4040 och 4080 beskriver främst yttre tvärsnittsdimensioner. De identifierar inte entydigt kompatibla tillbehör. Även profiler i 40-serien med nominella 8 mm spårrörelser kan skilja sig åt vad gäller hålform, spårkanter, radier och centrumborrning. Marknadsbeteckningar som "europeisk standard" eller "kinesisk standard" ersätter inte en tvärsnittsritning.
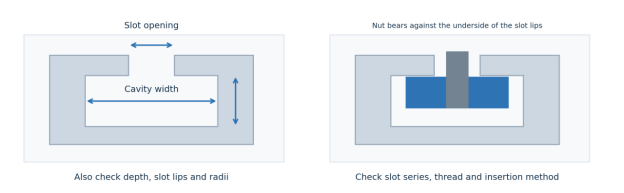
Figur 1. Hur en mutter passar i spåret. Denna förenklade lokala tvärsnittsritning representerar varken en komplett profil eller verkliga dimensioner.
Innan du beställer bör du kontrollera den fullständiga profilmodellen och ritningen, spårrörelsens storlek och hålets dimensioner, mutterserien och gängan, fästplåtens håldiameter och avstånd mellan hålen samt eventuell bearbetning som krävs för kopplingen. Spår 8 avser ett spårsystem; M8 avser en gänga. Det är inte utbytbara specifikationer.
Bekräfta profiltritningen tillsammans med de föreslagna tillbehörsritningarna istället för att endast beställa "en fästplåtsats för 4040". När du blandar märken bör du först testa en provmontering.
Inre och yttre fogar: hur laster överförs
"Inre koppling" beskriver en monteringsplats, inte en enskild konstruktion. Den kan inkludera dolda hörnkopplingar, ändskruvfästen, ankrafästen och automatiska fästen. Deras lastvägar, bearbetningskrav och bärförmåga varierar kraftigt, så valet måste baseras på den specifika produkten.
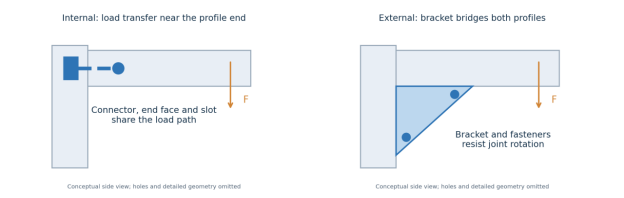
Figur 2. Konceptuella lastvägar i inre och yttre kopplingar. Streckade linjer indikerar dolda fästen; pilar visar exempel på yttre laster.
Inre fogar: ändklämning och rotationshindrande funktioner
Många ändklämmande konstruktioner drar ändytan på en profil mot sidan på en annan profil. Prestandan beror på förspänning, kontakt mellan ändytor, antalet och avståndet mellan fästpunkter samt kapaciteten hos spåret eller den centrala gängan. Dessa kopplingar ger ett kompakt utseende och lämnar mer utrymme runt hörnet.
Att vara dold innebär inte att vara lämplig endast för lätta laster. Tillverkare erbjuder parvisa automatiska fästdon med motstånd mot glidning, vridning och böjning. Prestandan hos en liten inre hörnanslutning kan inte representera alla inre anslutningssystem. [1]
Yttre bromsar: styvhet och placering av fästdon
En yttre broms förbinder två profiler. Lasterna överförs genom bromskroppen och skruvarna och muttrarna på båda sidor till spåren. Ribbor, längre armar eller flera fästpunkter kan hjälpa till att begränsa rotationsrörelse i fogarna. Den faktiska prestandan beror fortfarande på bromsens deformation, hålslayouten och styrkan i profilen spårkant.
Skilj åt minst tre lastfall: glidning längs spåret, utåtgående utdragning och böjmoment. En last på 100 N som verkar vid en vinkelrät hävarm på 0,30 m ger 30 N·m; vid 0,60 m ger den 60 N·m. Detta är mekanikexempel, inte angivelser för tillbehör. Vissa bromsar har gränser både för kraft och moment, och båda kraven måste uppfyllas. [2]
Ange inte ett fäste endast genom att fråga hur många kilogram det kan bära. Ange belastningsriktningen, appliceringspunkten, utkragningens längd och vibrationsförhållandena, och kontrollera sedan de relevanta kopplingsdata.
Val av fästen och montering av anslutningar
Standardfästen, förstärkta fästen och kopplingsplattor
Standardvinkelfästen är lämpliga för allmänna ramfogar, med enkel installation och justering. Ribbade fästen kan vara lämpliga på platser där fogdeformation måste begränsas, men enbart "extra tjock" är inte ett prestandavärde. För större profiler, excentriska belastningar eller utkragningar bör även större fästen, flerhålade kopplingsplattor och diagonala förstyvningsstänger jämföras.
Anpassa fästets håldiameter till skruvarna och hålavsåndet till profilsprångens centrum. Placering av nubbarna eller flikarna måste också passa sprången. Lämna plats för verktyg och kontrollera att det inte uppstår kollisioner med paneler, gångjärn, glidlås och arbetsområdet.
|
Kriterium |
Inre kopplingselement |
Yttre fästen |
|
Utrymme och utseende |
Kompakt koppling; vissa modeller upptar plats i spåret |
Upptar hörnplats; synliga fästdelar |
|
Profilbearbetning |
Vissa kräver borrning eller gängning; andra kräver ingen förbearbetning |
Vanliga T-spårsmuttersdesigner kräver ingen borrning |
|
Justering vid ett senare tillfälle |
Beror på kopplingsdesign och verktygsåtkomst |
Lätt att lossa, omplacera och återdra i regel |
|
Bedömning av bärförmåga |
Specifik kopplingsdesign och tillverkarens kopplingsdata |
Kombinerad data för hållare, fästdelar och spår |
Den här jämförelsen är en urvalsoversikt. Bekräfta bearbetnings- och monteringskraven för den specifika modellen. [3]
Yttre bromsar: justera först, sedan åtdrag enligt angivet
Sätt i kompatibla T-slitsmuttrar i den planerade monteringsordningen. Montera skruvarna löst på båda bromsytor så att förbindningen förblir justerbar. Kontrollera rätvinklighet, position och ramens diagonaler. När båda ytorna ligger jämnt mot varandra, åtdrag i angiven ordning och till angiven vridmoment. Se till att muttrar som satts in efteråt har roterat eller rullat fullständigt in i sin korrekta lagringsposition.
Inre kopplingar: kontrollera bearbetning och monteringsordning
Där bearbetning krävs, gänga profiländen och förbered anslutnings- eller verktygsåtkomsthål enligt ritningen, och ta sedan bort spån och burrar. Montera automatiska fästdon som inte kräver förbearbetning enligt deras egna instruktioner. Justera och lås profilerna, och kontrollera kontakt mellan ändytorna samt antirotationsegenskaper. Kraven på borrning är inte desamma för alla inre kopplingar. [3]
Omittera inte angivna skruvar vid kritiska fogar. Att lägga till fler skruvar garanterar inte heller en proportionell ökning av bärförmågan: lastfördelning och lokal profildeformation måste kontrolleras.
Välj muttrar och skruvar som en sammanställd enhet
Välj muttrar baserat på spår, infökningsmetod och kapacitetsdata
Förinförda glidmuttrar placeras vanligtvis inifrån profilens ände och monteras innan ramen stängs. Kompatibla efterinförda muttrar kan rotera eller rulla in i spåret vid en mellanposition, vilket underlättar senare tillägg. Fjäderklämmor eller fjäderbelastade kulor hjälper till att hålla en mutter på plats, men dessa funktioner fastställer inte dess lastklass. Infökningsalternativ beror på den specifika konstruktionen. [4]
terminologin för "T-muttrar" varierar mellan kataloger. Ange istället spårserien, gängan, infökningsmetoden, materialet och exakt modell snarare än att lita på utseendet. Utvärdera mutterkroppen, skruven och profilspårets kanter som ett sammanhängande system. [4]
Välj gängan och huvudtypen, och kontrollera sedan skruvlängden
Cylindriska skruvar med sexkantskalle är vanliga i fästen och kopplingar. Skruvar med låg huvudhöjd och skruvar med koniskt nedskurna huvuden kräver matchande hål, urborrade utrymmen eller koniska sittplatser. En T-skruv låser sitt huvud inuti spåret och använder en mutter utanför; detta är en annan anordning än en standardskruv med en T-spårsmutter.
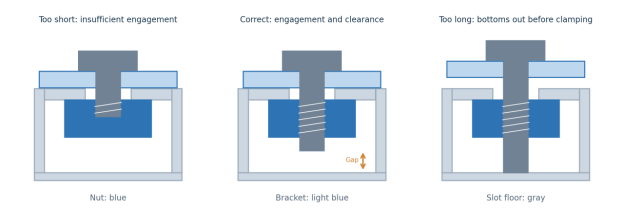
Figur 3. Kontroll av skruvlängd för en standardskruv och en T-spårsmutter. Inte i skala; använd de matchande komponentritningarna för att fastställa kraven på gängengrepp.
Uppfyll två villkor samtidigt: tillräckligt effektivt gängengrepp och spel som förhindrar att skruvspetsen når spårets botten eller botten på ett dolt hål innan spännning sker. Ta hänsyn till fästets och underläggsskivans tjocklek, mutterns position i spåret samt det krävda gängengreppet. De flesta skruvar utan koniskt nedskuret huvud mäts från huvudets bäringsyta; skruvar med koniskt nedskuret huvud anges vanligtvis enligt total längd. Kontrollera den tillämpliga ritningen.
En skruv som är för kort minskar ingreppet; en som är för lång kan kännas åtdragen utan att spänna ihop förbindelsen. Bekräfta egenskapsklass, material och yta som en helhet. Rostfritt stål innebär inte automatiskt högre hållfasthet. Använd det angivna vridmomentet för anslutningssystemet i stället för att direkt tillämpa en generell vridmomentstabell för stålskruvar på en aluminiumprofilspår.
Anpassa anslutningen till applikationen
|
Ansökan |
Anslutningsalternativ |
Nyckelkontroller |
|
Arbetsbänkar och allmänna ramkonstruktioner |
Yttre bromsar; plattor eller förstyvningsstänger där det behövs |
Sidoböjning, balkändens styvhet och justeringsutrymme |
|
Maskinhus och panelramar |
Inre kopplingselement; bromsar där utrymmet tillåter |
Panelinterferens, verktygsåtkomst och dörrbelastningar |
|
Utstickande konstruktioner och stora excentriska belastningar |
Förstärkta bromsar, flera fästpunkter eller verifierade inre förbindningar |
Böjmoment, utdragningskraft, spårkanter och lokal deformation |
|
Vibrerande utrustning och mobila ramverk |
Fogar och låsningsmetoder som är godkända för de aktuella förhållandena |
Cykliska belastningar, stötar och tillgänglighet för inspektion |
Detta är urvalsriktlinjer baserade på monterings- och belastningsförhållanden, inte belastningsklasser för specifika tillbehör.
Exempel: att ange ett komplett tillbehörspaket för ett 4040-arbetsbord
Hämta den exakta tvärsnittsritningen för 4040-profilen och bekräfta spårserien. Välj fogar enligt arbetsytans belastning, bjälkens spannvidd och sidokrafter. Om externa bromsar används ska bromshål, muttermodell, gängstorlek, skruvhuvud och skruvlängd väljas som en sammanhängande uppsättning, och det ska verifieras om underläppar krävs.
Om arbetsbordet svajar åt sidan bör även diagonalstöttning, bjälklayout och fotfästning undersökas. Större skruvar ensamma garanterar inte ett styvare ramverk. Under provmontering ska infogning, ytkontakt, verktygstillgänglighet och åtdragning kontrolleras, och strukturens prestanda ska sedan verifieras under den avsedda driftsbelastningen.
Ge en fullständig förfrågan när du begär ett prisoffer
Skicka leverantören profilmodellen eller tvärsnittsritningen, en skiss över fogar, belastningar och appliceringspunkter, statiska eller vibrationsförhållanden, bearbetningsbegränsningar samt utrymmen för panel och underhåll. Begär fullständiga modellnummer för tillbehör, bearbetningsritningar, monteringstorque och tillämpliga förutsättningar för att skapa en återanvändbar materiallista.
Pålitlig tillbehörsval innebär att matcha fästen, muttrar och skruvar till profilgränssnittet som ett komplett system. Rätt passform, en tydlig belastningsväg och korrekt monteringsstöd säkerställer effektiv montering, stabil drift och lättare underhåll.
Innehållsförteckning
- Kontrollera spårets geometri, inte bara "4040"
- Inre och yttre fogar: hur laster överförs
- Inre fogar: ändklämning och rotationshindrande funktioner
- Yttre bromsar: styvhet och placering av fästdon
- Val av fästen och montering av anslutningar
- Standardfästen, förstärkta fästen och kopplingsplattor
- Yttre bromsar: justera först, sedan åtdrag enligt angivet
- Inre kopplingar: kontrollera bearbetning och monteringsordning
- Välj muttrar och skruvar som en sammanställd enhet
- Välj muttrar baserat på spår, infökningsmetod och kapacitetsdata
- Välj gängan och huvudtypen, och kontrollera sedan skruvlängden
- Anpassa anslutningen till applikationen
- Exempel: att ange ett komplett tillbehörspaket för ett 4040-arbetsbord
- Ge en fullständig förfrågan när du begär ett prisoffer

