EN
Article de blog EN |Comparaison des finitions de surface des profilés en aluminium |HENGDONG
Comparaison des finitions de surface des profilés en aluminium : aluminium anodisé argenté, sablé, anodisé noir, dépoli et revêtement électrophorétique blanc
Certains profilés en aluminium arrivent brillants et métalliques, d’autres sont mats, et certains sont entièrement blancs. Dire à un fournisseur « je veux de l’argent » ou « je veux du noir » ne suffit généralement pas — nos profilés en aluminium anodisé argenté, sablé argenté anodisé et dépoli avec revêtement électrophorétique présentent tous des aspects différents, résultent de combinaisons de procédés distinctes et conviennent à différentes parties d’une machine.
Ce guide explique les cinq finitions de surface pour profilés en aluminium que Hengdong fournit le plus fréquemment : à quoi ressemble chacune, où elle convient le mieux sur votre équipement, et comment la spécifier correctement lors de votre demande de devis.
1. Ces cinq finitions ne correspondent pas à cinq procédés mutuellement exclusifs
Les cinq finitions que nous expédions le plus souvent — anodisation argentée, anodisation noire sablée, revêtement électrophorétique dépoli, revêtement électrophorétique blanc sablé et anodisation argentée sablée — peuvent sembler être cinq options distinctes, mais plusieurs d’entre elles résultent en réalité de combinaisons de deux étapes de traitement.
Une façon simple de les comprendre :
Par exemple :
|
Lors de la demande de devis, ne mentionnez pas simplement « noir », « blanc » ou « mat ». Indiquez la finition finale, précisez où le profil est utilisé sur la machine et spécifiez vos exigences en matière de couleur, de brillance et de cohérence d’apparence. |
Anodisation et revêtement électrophorétique, en termes simples :
|
Élément |
Anodisation |
Revêtement électrophorétique (electrophoretic coating) |
|
Formation du film |
La surface en aluminium elle-même est transformée électrochimiquement en un film dur d’oxyde |
Un film uniforme et lisse de résine est déposé électrochimiquement sur la surface |
|
Regarder |
Apparence métallique intense, le grain d’aluminium est visible |
Aspect lisse et uniforme de peinture |
|
Couleurs courantes |
Argent et noir |
Gamme de couleurs plus étendue ; le blanc est le plus courant |
|
Couverture |
Même sur les faces exposées |
Atteint uniformément les recoins, les rainures et les détails des fentes |
|
Caractéristique de surface |
Film dur et résistant à l’usure |
Surface lisse, résistante aux taches et facile à essuyer |
Quel que soit le procédé utilisé, les performances réelles contre la corrosion dépendent de l’épaisseur du film, de la qualité du scellement et de l’environnement d’utilisation. Pour les environnements extérieurs, humides, soumis à des rinçages ou au contact de produits chimiques, veuillez nous en informer dès le départ afin que nous puissions vous proposer la spécification adaptée.
2. Les 5 finitions les plus couramment fournies par Hengdong
2.1 Argent anodisé (anodisation naturelle) — le choix de base pour les châssis de machines
Notre finition la plus basique et la plus produite. Le profil est anodisé directement, sans sablage, ce qui laisse une surface métallique argentée brillante.
2.2 Argent anodisé sablé (argent mat) — quand vous voulez de l’argent, mais plus doux
Sablage préalable, puis anodisation argentée — la version mate de l’anodisation argentée.
2.3 Anodisation noire sablée (noir mat) — pour des extérieurs sombres à faible réflexion
Sablage suivi d'une anodisation noire.
2.4 Revêtement électrophorétique dépoli (revêtement électrophorétique dépoli) — mat fin avec une surface plus lisse
Une texture dépolie fine recouverte d'un film électrophorétique transparent, préservant la texture mate tout en ajoutant une couche superficielle lisse.
2,5 Sablage suivi d’un revêtement électrophorétique blanc (revêtement électrophorétique blanc) — courant pour les équipements à thème blanc
Sablage suivi d’un revêtement électrophorétique blanc, qui recouvre uniformément le profil en blanc.
3. Les 5 finitions en un coup d’œil
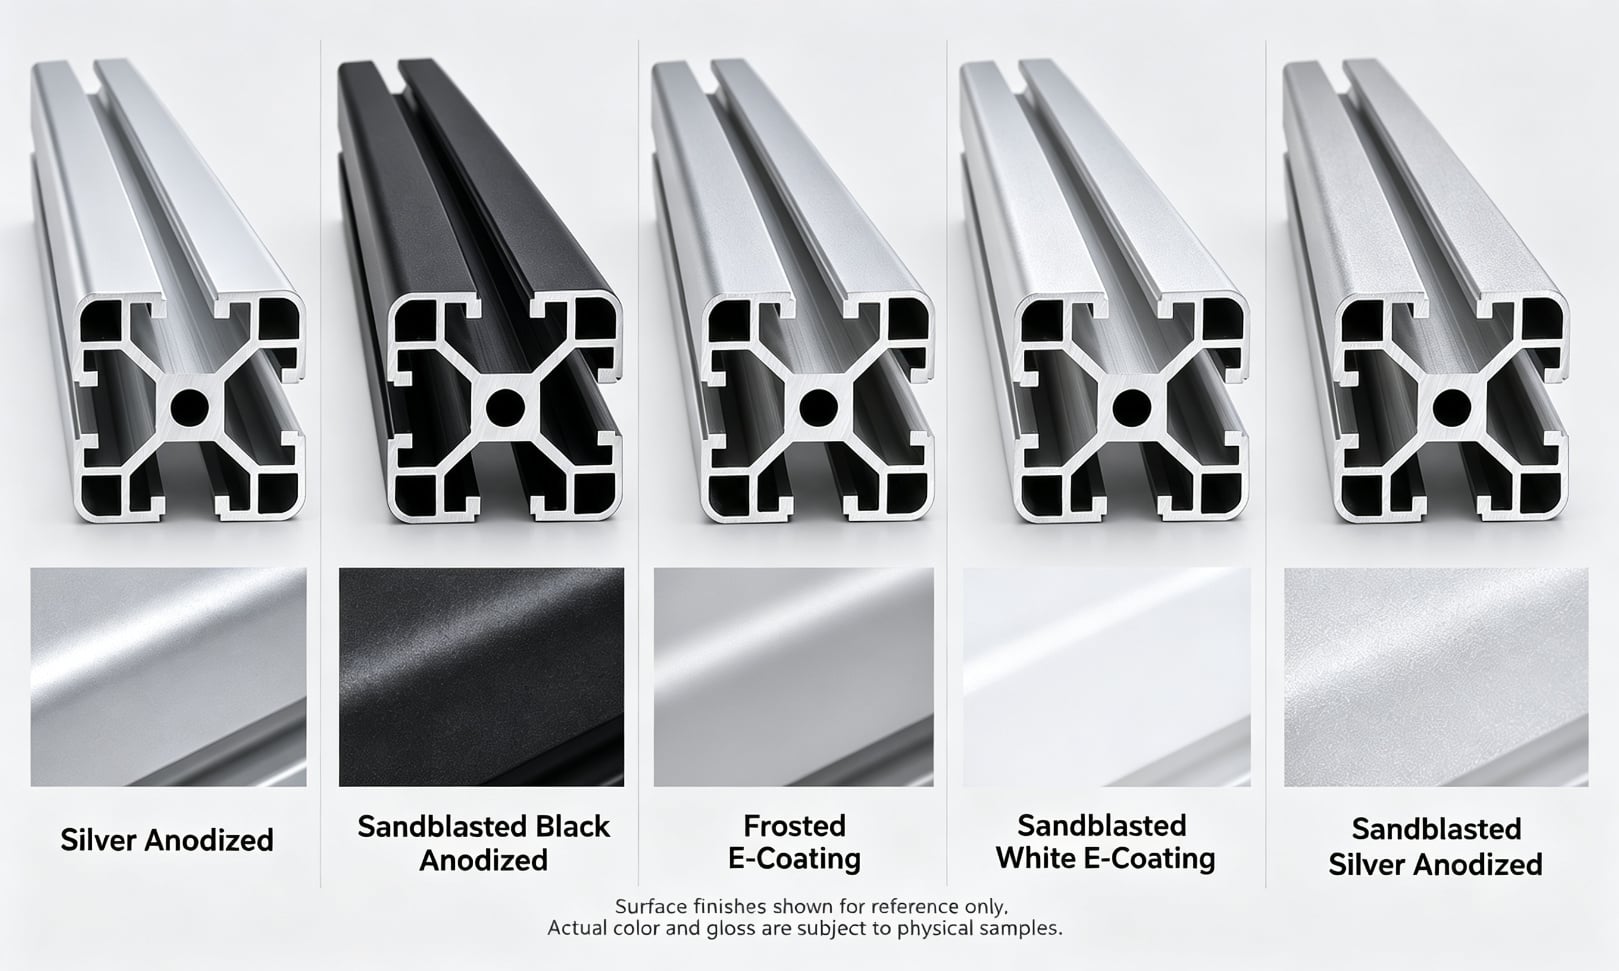
|
Finition |
Apparence |
En une ligne |
Où elle est utilisée |
|
Anodisé argent |
Argent brillant, métallique |
La référence standard pour les châssis de machines |
Châssis, lignes de convoyeurs, protections |
|
Anodisation argentée sablée |
Argent mat, texture fine et sablonneuse |
Argent, mais plus doux et non réfléchissant |
Faces exposées, panneaux |
|
Sablé noir anodisé |
Noir mat, faible réflexion |
Pour les extérieurs sombres à faible réflexion |
Équipements optiques / de vision, cadres sur mesure |
|
Revêtement électrophorétique dépoli |
Mat fin, film lisse |
Finition de qualité supérieure pour les parties visibles |
Panneaux, garnitures, faces décoratives |
|
Revêtement électrophorétique blanc sablé |
Blanc mat, couleur uniforme |
Courant pour les équipements à thème blanc |
Équipements médicaux / alimentaires / pour salles blanches, boîtiers |
En résumé : choisissez en fonction du coût pour les pièces structurelles internes, en fonction de la couleur et du brillant pour les faces visibles, et validez un échantillon pour les finitions blanches et sombres.
4. Comment choisir : 3 étapes
Étape 1 — Commencez par la couleur. Pour les teintes argentées, choisissez l’anodisation argentée ou l’anodisation argentée sablée ; pour les teintes sombres, choisissez l’anodisation noire sablée ; pour le blanc, choisissez la peinture électrophorétique blanche sablée.
Étape 2 — Choisissez le brillant. Vous souhaitez un éclat métallique vif ? Optez pour l’anodisation argentée. Un aspect mat doux ? Pour l’anodisation argentée sablée. Un aspect mat mais lisse et facile à nettoyer ? Pour la peinture électrophorétique dépolie.
Étape 3 — Prenez en compte l’emplacement et l’environnement. Les cadres internes peuvent être sélectionnés en fonction du coût ; les faces visibles, en fonction de leur apparence. Pour les environnements extérieurs, humides, soumis à des rinçages ou au contact de produits chimiques, précisez les conditions lors de la demande de devis afin que la spécification correcte de film soit proposée. Des étapes supplémentaires telles que le sablage, la coloration et l’électrocoating influent sur le prix et les délais ; les devis sont établis en fonction des dimensions du profilé, de la quantité et des exigences de finition.
5. Avant de passer commande, précisez ces 4 éléments
|
Deux erreurs courantes : ① Le sablage et le traitement dépoli ne sont pas des finitions autonomes — « sablé » seul ne peut pas être cité comme finition. Précisez s’il est suivi d’une anodisation ou d’un électrocoating. ② Le traitement de surface est une finition, pas une modification du matériau. Le même profil peut être fourni avec différentes finitions. |
6. Finitions de surface d’Hengdong Aluminum
Hengdong Aluminum fournit des profils anodisés argent, sablés et anodisés argent, sablés et anodisés noir, avec électrocoating dépoli et avec électrocoating blanc sablé , ainsi que des services de découpe, perçage, taraudage et autres opérations d’usinage.
Vous ne savez pas quelle finition choisir ? Envoyez-nous l’application visée, la position de la pièce sur la machine, ainsi que vos exigences en matière de couleur et d’aspect — notre équipe vous recommandera une solution de surface adaptée.
Demandez un devis ou commandez des échantillons pour examiner les finitions en personne.
FAQ
Quelle est la différence entre l’anodisation et l’électrocoating sur les profils en aluminium ?
L’anodisation transforme la surface de l’aluminium elle-même en un film oxydé dur, offrant un aspect métallique prononcé ; les couleurs standard sont l’argent et le noir. Le revêtement électrophorétique (E-coating) dépose, après traitement préalable (parfois sur une base anodisée), un film résineux lisse et uniforme, offrant une gamme chromatique plus étendue — le blanc étant le plus courant — ainsi qu’une couverture homogène dans les creux et les détails des fentes.
Quelle finition de profilé en aluminium convient le mieux à un châssis de machine ?
L’anodisation argent brillant est le choix standard pour les châssis internes. Pour les surfaces visibles, l’anodisation argent sablé ou le revêtement électrophorétique dépoli confèrent un aspect plus uniforme et de meilleure qualité. Optez pour le noir mat pour les équipements optiques ou de vision, et pour le revêtement électrophorétique blanc pour les équipements médicaux, agroalimentaires ou destinés aux salles propres.
Puis-je commander des profilés avec « sablage » uniquement ?
Non. Le sablage est un traitement préalable texturant, pas une finition finale. Il est toujours suivi d’une anodisation ou d’un revêtement électrophorétique afin de protéger l’aluminium ; veuillez donc préciser la finition finale souhaitée, par exemple « anodisé argent sablé ».
Les profils noir et blanc varient-ils d’un lot de production à l’autre ?
Les finitions sombres et claires sont plus sensibles aux variations entre lots. Nous recommandons d’approuver un échantillon au préalable ; la production pourra ensuite suivre la norme de référence convenue.
Ces finitions conviennent-elles aux environnements extérieurs ou aux zones soumises à des nettoyages par rinçage ?
La résistance à la corrosion dépend de l’épaisseur du film, de la qualité du scellement et des conditions réelles d’utilisation. Lors de votre demande de devis, précisez si l’application concerne des environnements extérieurs, humides, soumis à des rinçages ou en contact avec des produits chimiques, afin que nous puissions vous proposer la spécification adaptée.