EN
Artículo de blog EN |Acabados superficiales de perfiles de aluminio comparados |HENGDONG
Acabados superficiales de perfiles de aluminio comparados: anodizado plateado, granallado, anodizado negro, recubierto con e-pintura esmerilado y recubierto con e-pintura blanco
Algunos perfiles de aluminio llegan brillantes y metálicos, otros son mates y algunos son blancos puros. Decirle a un proveedor «quiero plateado» o «quiero negro» normalmente no es suficiente: nuestros perfiles anodizados plateados, anodizados plateados granallados y recubiertos con e-pintura esmerilada tienen aspectos distintos, se fabrican mediante combinaciones de procesos diferentes y resultan adecuados para distintas partes de una máquina.
Esta guía explica los cinco acabados superficiales de perfiles de aluminio que Hengdong suministra con mayor frecuencia: cómo luce cada uno, dónde funciona mejor en su equipo y cómo especificarlo correctamente al solicitar una cotización.
1. Estos cinco acabados no son cinco procesos mutuamente excluyentes
Los cinco acabados que enviamos con más frecuencia — anodizado plateado, anodizado negro arenado, recubrimiento electroforético (e-coating) mate, recubrimiento electroforético blanco arenado y anodizado plateado arenado — pueden parecer cinco opciones distintas, pero varios de ellos son en realidad combinaciones de dos pasos de proceso.
Una forma sencilla de entenderlo es la siguiente:
Por ejemplo:
|
Por lo tanto, al solicitar un presupuesto, no diga simplemente «negro», «blanco» o «mate». Nombre la superficie acabada, indíquenos dónde se utiliza el perfil en la máquina y especifique sus requisitos en cuanto a color, brillo y consistencia de apariencia. |
Anodizado y recubrimiento electrolítico, en términos sencillos:
|
Elemento |
Anodizado |
Recubrimiento electrolítico (electrophoretic coating) |
|
Cómo se forma la película |
La propia superficie de aluminio se convierte electroquímicamente en una película dura de óxido |
Una película uniforme y lisa de resina se deposita electroquímicamente sobre la superficie |
|
Mira, qué pasa? |
Apariencia metálica intensa; se observa el grano del aluminio |
Aspecto uniforme y suave, con película pintada |
|
Colores Comunes |
Plata y negro |
Gama de colores más amplia; el blanco es el más común |
|
Cobertura |
Incluso en superficies expuestas |
Alcanza de forma uniforme recesos, ranuras y detalles de ranuras |
|
Característica superficial |
Película dura y resistente al desgaste |
Superficie lisa, resistente a las manchas y fácil de limpiar con un paño |
Con cualquiera de los dos procesos, el rendimiento real frente a la corrosión depende del espesor de la película, la calidad del sellado y el entorno de uso. Para entornos exteriores, húmedos, sometidos a lavados intensivos o con contacto químico, infórmenos desde el principio para que podamos ofrecerle la especificación adecuada.
2. Los 5 acabados que Hengdong suministra con mayor frecuencia
2.1 Anodizado plateado (anodizado natural) — la opción básica para bastidores de máquinas
Nuestro acabado más básico y de mayor volumen. El perfil se anodiza directamente sin granallado, dejando una superficie metálica brillante de color plateado.
2.2 Anodizado en plata arenado (plata mate) — cuando desea plata, pero más suave
Arenado primero y luego anodizado en plata: la versión mate del anodizado en plata.
2.3 Anodizado en negro arenado (negro mate) — para exteriores oscuros y de baja reflexión
Chorro de arena seguido de anodizado negro.
2.4 Recubrimiento electroforético esmerilado — mate fino con una superficie más lisa
Una textura finamente esmerilada recubierta con una película electroforética transparente, que conserva la textura mate al tiempo que añade una capa superficial lisa.
2.5 Recubrimiento electroforético blanco con chorro de arena — habitual en equipos con temática blanca
Chorro de arena seguido de recubrimiento electroforético blanco, que cubre el perfil de forma uniforme en blanco.
3. Los 5 acabados de un vistazo
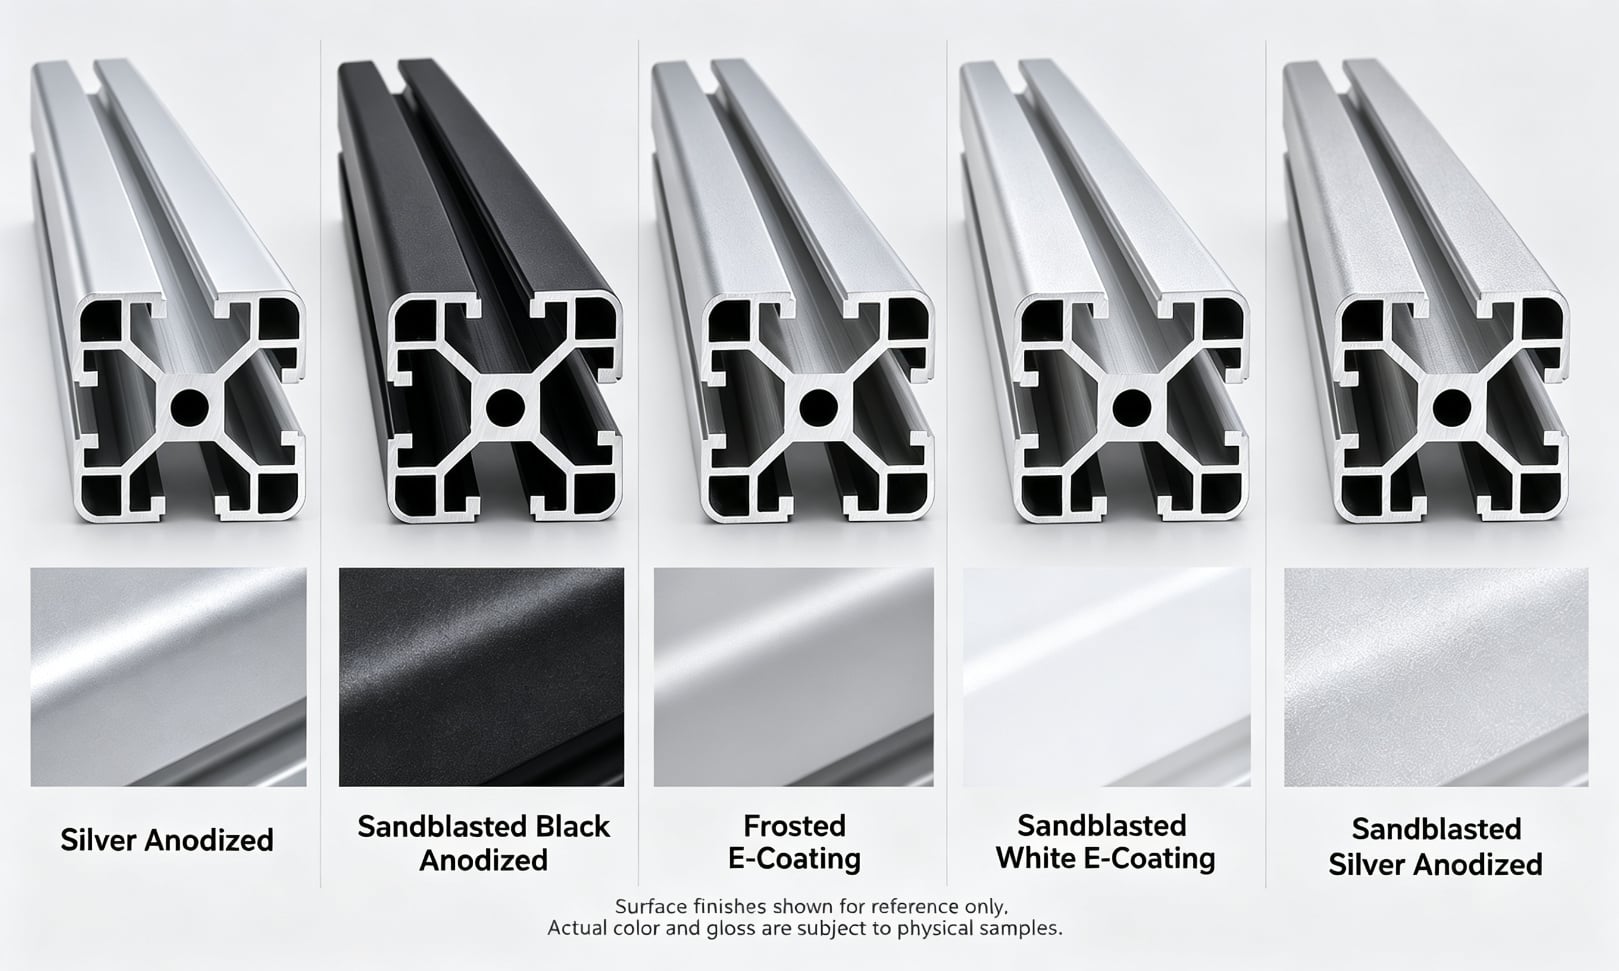
|
Acabado |
Apariencia |
En una línea |
Dónde se utiliza |
|
Anodizado plateado |
Plata brillante, metálico |
Referencia para bastidores estándar de máquinas |
Bastidores, líneas de transporte, protecciones |
|
Anodizado plateado arenado |
Plata mate, textura arenosa fina |
Plata, pero más suave y sin reflejos |
Superficies expuestas, paneles |
|
Anodizado negro arenado |
Negro mate, baja reflexión |
Para exteriores oscuros y de baja reflexión |
Equipamiento óptico/de visión, marcos personalizados |
|
Recubrimiento electrolítico esmerilado |
Mate fino, película lisa |
Acabado de mayor calidad para piezas visibles |
Paneles, molduras, superficies decorativas |
|
Recubrimiento electrolítico blanco arenado |
Blanco mate, color uniforme |
Común en equipos con temática blanca |
Equipamiento médico / alimentario / para salas limpias, recintos |
En resumen: elija según el costo para piezas estructurales internas, según el color y el brillo para caras visibles, y confirme una muestra para acabados blancos y oscuros.
4. Cómo elegir: 3 pasos
Paso 1 — Comience con el color. Para tonos plateados, elija anodizado plateado o anodizado plateado granallado; para tonos oscuros, elija anodizado negro granallado; para blanco, elija recubrimiento electrolítico blanco granallado.
Paso 2 — Elija el brillo. ¿Desea un lustre metálico brillante? Opte por anodizado plateado. ¿Un acabado mate suave? Anodizado plateado granallado. ¿Un acabado mate pero liso y fácil de limpiar? Recubrimiento electrolítico esmerilado.
Paso 3 — Considere la ubicación y el entorno. Los bastidores internos pueden seleccionarse según el costo; las caras visibles, según su apariencia. Para entornos exteriores, húmedos, sometidos a lavado a presión o en contacto con productos químicos, indique las condiciones al solicitar cotización, para ofrecer la especificación adecuada de película. Pasos adicionales como el granallado, la coloración y el recubrimiento electrolítico afectan el precio y los plazos de entrega; las cotizaciones se basan en el tamaño del perfil, la cantidad y los requisitos de acabado.
5. Antes de realizar su pedido, especifique estos 4 aspectos
|
Dos errores comunes: ① El granallado y el acabado mate no son acabados independientes: no se puede cotizar simplemente «granallado». Debe indicarse si va seguido de anodizado o electrochapado. ② El tratamiento superficial es un acabado, no un cambio de material. El mismo perfil puede suministrarse con distintos acabados. |
6. Acabados superficiales de Hengdong Aluminum
Hengdong Aluminum suministra perfiles anodizados en color plata, anodizados en color plata con granallado, anodizados en color negro con granallado, electrochapados con acabado mate y electrochapados en color blanco con granallado junto con servicios de corte, perforación, roscado y otras operaciones de fabricación.
¿No está seguro de qué acabado elegir? Envíenos la aplicación prevista, la ubicación de la pieza en la máquina y sus requisitos de color y apariencia; nuestro equipo le recomendará una solución superficial adecuada.
Solicite una cotización o pida muestras para comprobar los acabados personalmente.
Preguntas frecuentes
¿Cuál es la diferencia entre anodizado y electrochapado en perfiles de aluminio?
La anodización convierte la propia superficie de aluminio en una capa dura de óxido con un aspecto metálico intenso; los colores estándar son plateado y negro. El recubrimiento electrolítico (e-coating) deposita una película uniforme y lisa de resina tras un tratamiento previo (a veces sobre una base anodizada), lo que ofrece una gama cromática más amplia —el blanco es el color más común— y una cobertura homogénea incluso en zonas rebajadas y detalles de ranuras.
¿Qué acabado de perfil de aluminio es el más adecuado para un bastidor de máquina?
La anodización brillante en color plateado es la opción estándar para bastidores internos. Para superficies visibles, la anodización plateada con chorro de arena o el recubrimiento electrolítico mate aportan un aspecto más uniforme y de mayor calidad. Elija el negro mate para equipos ópticos o de visión, y el recubrimiento electrolítico blanco para equipos médicos, alimentarios o destinados a salas limpias.
¿Puedo pedir perfiles con «chorro de arena» únicamente?
No. El chorro de arena es un tratamiento previo texturizador, no un acabado superficial definitivo. Siempre va seguido de anodización o recubrimiento electrolítico para proteger el aluminio; por tanto, especifique el acabado final deseado, como «anodizado plateado con chorro de arena».
¿Varían los perfiles negro y blanco entre lotes de producción?
Los acabados oscuros y claros son más sensibles a las variaciones entre lotes. Recomendamos aprobar primero una muestra; la producción podrá entonces seguir el estándar de referencia acordado.
¿Son adecuados estos acabados para entornos exteriores o de lavado intensivo (washdown)?
La resistencia a la corrosión depende del espesor de la película, de la calidad del sellado y del entorno real. Al solicitar una cotización, indique si el uso será en exteriores, en ambientes húmedos, con lavado intensivo (washdown) o con contacto químico, y se le propondrá la especificación correcta.