EN
Artykuł blogowy w języku angielskim |Porównanie wykończeń powierzchni profili aluminiowych |HENGDONG
Porównanie wykończeń powierzchni profili aluminiowych: anodowane srebrne, piaskowane, anodowane czarne, matowe oraz białe powłoki elektroforetyczne
Niektóre profile aluminiowe przybywają połyskliwe i metaliczne, inne mają matową powierzchnię, a jeszcze inne są całkowicie białe. Powiedzenie dostawcy „chcę kolor srebrny” lub „chcę kolor czarny” zwykle nie wystarcza — nasze profile anodowane srebrne, piaskowane i anodowane srebrne oraz matowe z powłoką elektroforetyczną różnią się wyglądem, są produkowane przy użyciu różnych kombinacji procesów i nadają się do różnych części maszyn.
W tym przewodniku wyjaśniono pięć najczęściej oferowanych przez Hengdong wykończeń powierzchni profili aluminiowych: jak wygląda każde z nich, w których miejscach urządzenia działają najlepiej oraz jak je prawidłowo określić przy zapytaniu ofertowym.
1. Te 5 wykończeń nie są pięcioma wzajemnie wykluczającymi się procesami
Pięć najczęściej wysyłanych wykończeń — anodowane srebrne, anodowane czarne matowe, elektroforetyczne (e-coating) matowe, elektroforetyczne białe matowe oraz anodowane srebrne matowe — może wydawać się pięcioma oddzielnymi opcjami, ale kilka z nich to w rzeczywistości kombinacje dwóch etapów procesu.
Prosty sposób zrozumienia tego zagadnienia:
Na przykład:
|
Dlatego przy zapytaniu ofertowym nie podawaj po prostu „czarnego”, „białego” ani „matowego”. Nazwij końcową powierzchnię, poinformuj nas, gdzie profil jest stosowany w maszynie, oraz określ swoje wymagania dotyczące koloru, połysku i spójności wykończenia. |
Anodowanie i powłoka elektroforetyczna – w uproszczeniu:
|
Element |
Anodowanie |
Powłoka elektroforetyczna (e-coating) |
|
Sposób powstawania warstwy |
Powierzchnia aluminiowa ulega przemianie elektrochemicznej w twardą warstwę tlenkową |
Gładka, jednolita warstwa żywiczna osadza się elektrochemicznie na powierzchni |
|
Spójrzcie. |
Wyraźny metaliczny wygląd, widoczne ziarno aluminium |
Gładki, jednolity wygląd powłoki malarskiej |
|
Powszechne kolory |
Srebrny i czarny |
Szeroki zakres kolorów; najpopularniejszy to biały |
|
Zasięg |
Również na widocznych powierzchniach |
Równomiernie pokrywa zagłębienia, rowki i szczegóły wycięć |
|
Charakterystyka powierzchni |
Twarda, odporna na zużycie powłoka |
Gładka, odporna na plamy, łatwa do czyszczenia ściereczką |
W obu procesach rzeczywista odporność na korozję zależy od grubości powłoki, jakości zabezpieczenia oraz środowiska eksploatacyjnego. W przypadku zastosowań na zewnątrz, w wilgotnych warunkach, przy myciu pod ciśnieniem lub w środowisku kontaktującym się z chemikaliami — poinformuj nas o tym na wstępie, abyśmy mogli zaproponować odpowiednią specyfikację.
2. Pięć najczęściej dostarczanych przez Hengdong wykończeń
2.1 Anodowanie srebrne (anodowanie naturalne) — podstawowy wybór dla ram maszynowych
Najprostsze i najbardziej masowo stosowane wykończenie. Profil poddawany jest anodowaniu bezpośrednio, bez poprzedniego piaskowania, co pozostawia połyskującą srebrną powierzchnię metaliczną.
2.2 Srebrne anodowane z piaskowaniem (matowe srebro) — gdy chcesz srebra, ale bardziej subtelnego
Najpierw piaskowanie, a następnie anodowanie srebrne — matowa wersja anodowania srebrnego.
2.3 Czarne anodowane z piaskowaniem (matowe czarno) — dla ciemnych, mało odbijających powierzchni zewnętrznych
Piaskowanie z następującym czernieniem anodowym.
2.4 Powłoka elektroforetyczna matowiona (matowa powłoka elektroforetyczna) — delikatna matowość z gładką powierzchnią
Delikatna matowiona tekstura pokryta przez przeźroczystą powłokę elektroforetyczną, zachowującą matowość i dodającą gładką warstwę powierzchniową.
2.5 Piaskowana biała powłoka elektroforetyczna (biała powłoka elektroforetyczna) — powszechna w urządzeniach w białej kolorystyce
Piaskowanie, a następnie biała powłoka elektroforetyczna, która równomiernie pokrywa profil w kolorze białym.
3. Pięć wykończeń w jednym rzucie oka
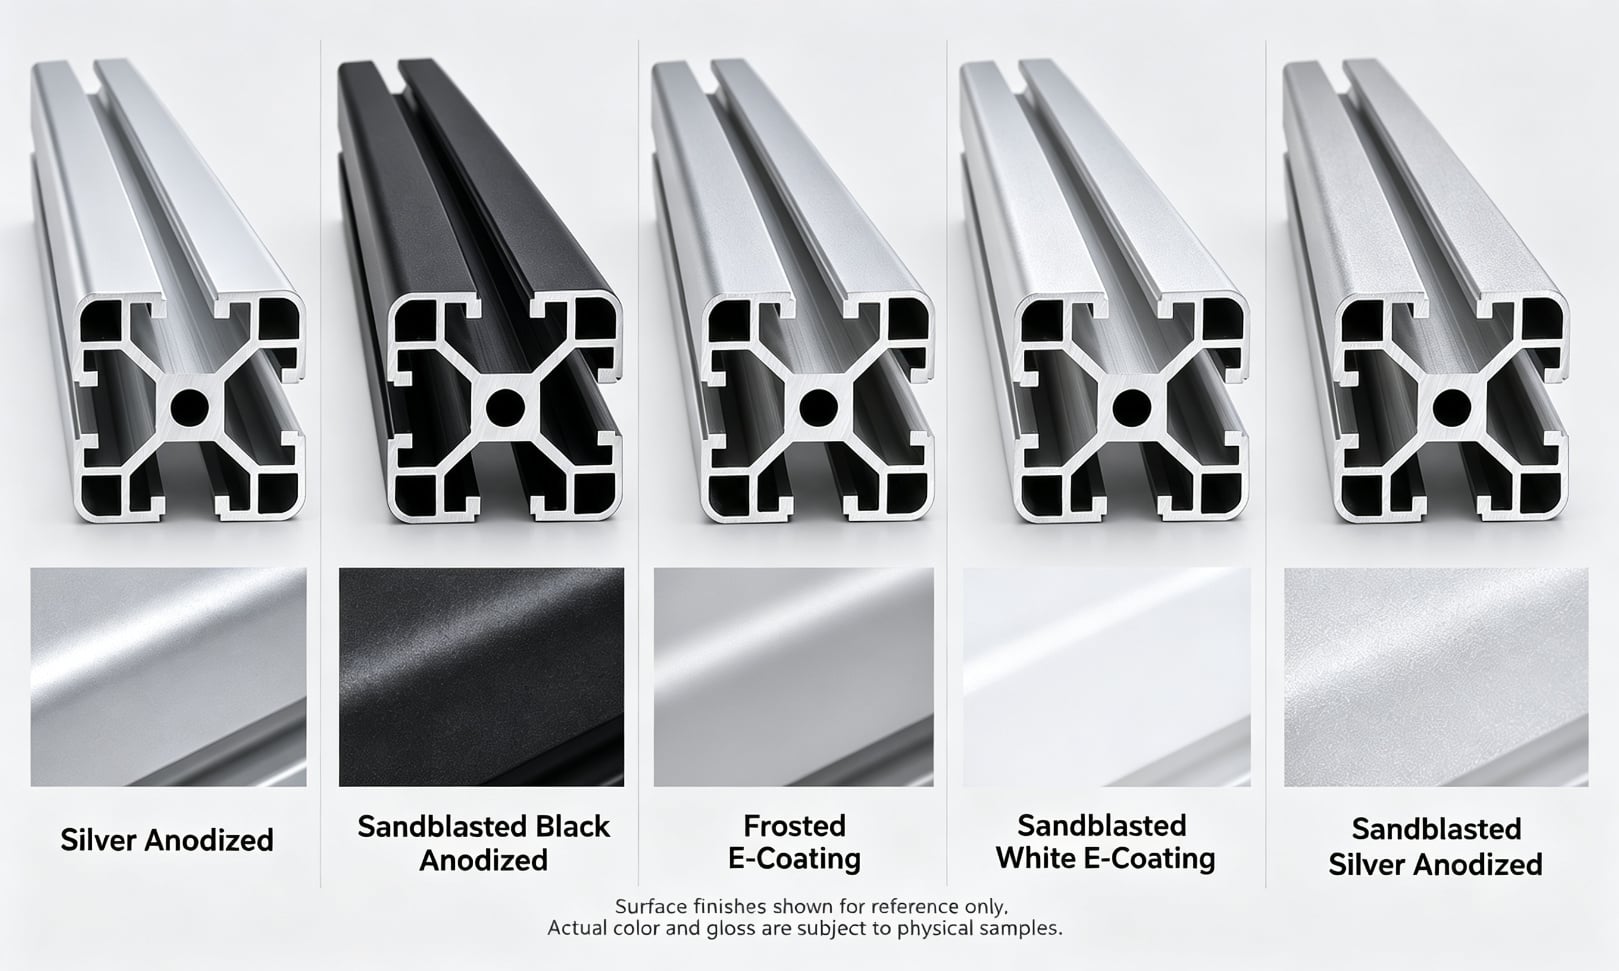
|
Wykończenie |
Wygląd |
W jednej linii |
Gdzie jest stosowana |
|
Srebrny anodowany |
Jasne srebro, metaliczne |
Standardowe wykończenie dla typowych ramek maszyn |
Ramy, linie transportowe, osłony |
|
Anodowane srebrne matowe |
Matowe srebro, delikatna tekstura piaskowa |
Srebrne, ale miększe i nielustrujące |
Widoczne powierzchnie, panele |
|
Anodowane czarne matowe |
Matowe czarne, niskie odbicie |
Do ciemnych zewnętrznych powierzchni o niskim odbiciu |
Urządzenia optyczne / wizyjne, niestandardowe oprawy |
|
Matowa powłoka elektroforetyczna |
Delikatna matowość, gładka warstwa |
Wykończenie wyższej klasy dla widocznych elementów |
Panele, listewki ozdobne, dekoracyjne powierzchnie |
|
Wytłaczanie piaskowe białej powłoki elektroforetycznej |
Białe matowe, jednolity kolor |
Często stosowane w sprzęcie w białej kolorystyce |
Sprzęt medyczny / spożywczy / do pomieszczeń czystych, obudowy |
Krótko mówiąc: wybierz materiał według kosztu dla wewnętrznych części konstrukcyjnych, według koloru i połysku dla widocznych powierzchni oraz potwierdź próbkę dla wykończeń białych i ciemnych.
4. Jak wybrać: 3 kroki
Krok 1 — Zacznij od koloru. Dla odcieni srebrnych wybierz anodowaną powłokę srebrną lub matową (piaskowaną) powłokę anodowaną srebrną; dla odcieni ciemnych – matową (piaskowaną) powłokę anodowaną czarną; dla białego – matową (piaskowaną) powłokę elektroforetyczną białą.
Krok 2 — Wybierz połysk. Chcesz intensywny, metaliczny połysk? Wybierz powłokę anodowaną srebrną. Miękki efekt matowy? Matową (piaskowaną) powłokę anodowaną srebrną. Efekt matowy, ale gładki i łatwy w czyszczeniu? Powłokę elektroforetyczną matową (frosted).
Krok 3 — Rozważ lokalizację i środowisko. Ramki wewnętrzne można dobierać według ceny; widoczne powierzchnie – według wyglądów. W przypadku zastosowań na zewnątrz, w wilgotnych warunkach, przy myciu pod ciśnieniem lub w środowiskach narażonych na działanie chemikaliów należy podać te warunki przy przygotowywaniu oferty, aby zaproponować odpowiednią specyfikację folii. Dodatkowe czynności, takie jak piaskowanie, kolorowanie i elektroopłaszczanie, wpływają na cenę i czas realizacji; oferty są przygotowywane na podstawie wymiarów profili, ilości oraz wymagań dotyczących wykończenia.
5. Zanim złożysz zamówienie, określ te 4 rzeczy
|
Dwa powszechne błędy: ① Piaskowanie i matowanie nie są samodzielnymi wykończeniami — nie można podawać wyłącznie określenia «piaskowane». Należy określić, czy proces ten jest uzupełniany anodowaniem, czy elektroforetycznym lakierowaniem (e-coating). ② Obróbka powierzchni to wykończenie, a nie zmiana materiału. Ten sam profil może być dostarczony z różnymi wykończeniami. |
6. Wykończenia powierzchniowe firmy Hengdong Aluminum
Firma Hengdong Aluminum dostarcza profilów anodowanych w kolorze srebrnym, piaskowanych i anodowanych w kolorze srebrnym, piaskowanych i anodowanych w kolorze czarnym, matowych z elektroforetycznym lakierowaniem (e-coating) oraz piaskowanych i pokrytych białym elektroforetycznym lakierem (e-coating) oraz świadczy usługi cięcia, wiercenia, gwintowania i innych usług obróbkowych.
Nie jesteś pewien/a, które wykończenie wybrać? Prześlij nam dane dotyczące zastosowania, położenia elementu na maszynie oraz swoje wymagania co do koloru i wyglądu — nasz zespół zaleci odpowiednie rozwiązanie powierzchniowe.
Złóż zapytanie ofertowe lub zamów próbki, aby sprawdzić wykończenia osobiście.
Często zadawane pytania
Jaka jest różnica między anodowaniem a elektroforetycznym lakierowaniem (e-coating) profili aluminiowych?
Anodowanie przekształca powierzchnię aluminium w twardą warstwę tlenku o wyrazistym metalicznym wyglądzie; standardowymi kolorami są srebrny i czarny. Elektroopłaszczanie tworzy gładką, jednolitą warstwę żywicznej powłoki po wstępnym przygotowaniu powierzchni (czasem na podkładzie anodowanym), oferując szerszą gamę kolorów — najczęściej stosowany jest biały — oraz równomierną pokrycie nawet w zagłębieniach i szczegółach wycięć.
Który rodzaj wykończenia profili aluminiowych jest najlepszy dla ramy maszyny?
Jasne srebrne anodowanie to standardowy wybór dla ramek wewnętrznych. Dla widocznych powierzchni lepszy efekt estetyczny daje anodowanie srebrne z piaskowaniem lub matowe elektroopłaszczanie. Dla urządzeń optycznych lub wizyjnych wybierz matowe czarne wykończenie, a dla sprzętu medycznego, spożywczego lub przeznaczonego do pomieszczeń czystych — białe elektroopłaszczanie.
Czy można zamawiać profile wyłącznie z „piaskowaniem”?
Nie. Piaskowanie to proces wstępnego nadawania tekstury, a nie gotowe wykończenie powierzchni. Zawsze następuje po nim anodowanie lub elektroopłaszczanie chroniące aluminium, dlatego należy określić końcowe wykończenie, np. „srebrne anodowane z piaskowaniem”.
Czy profile czarne i białe różnią się między partiami produkcyjnymi?
Wykończenia ciemne i białe są bardziej wrażliwe na zmienność między partiami. Zalecamy najpierw zatwierdzenie wzorca; produkcja może wówczas przebiegać zgodnie z uzgodnionym standardem odniesienia.
Czy te wykończenia nadają się do zastosowań na zewnątrz lub w środowiskach wymagających mycia pod ciśnieniem?
Odporność na korozję zależy od grubości warstwy powłoki, jakości uszczelnienia oraz rzeczywistych warunków eksploatacji. Podaj warunki zewnętrzne, wilgotne, wymagające mycia pod ciśnieniem lub kontaktu z chemikaliami przy składaniu oferty – wówczas zaproponujemy odpowiednią specyfikację.