EN
6063-T5 versus 6061-T6 aluminiumprofiler: Hvilken passer bedst til din ramme?
 To udstyrsrammer kan se næsten identiske ud, men én tegning kræver 6063-T5, mens den anden specificerer 6061-T6. Den stærkere legering lyder måske som det sikreste valg. Men vil den gøre en lang tværbjælke mere udbøjningsbestandig? Vil den gøre den færdige ramme mere præcis?
6061-T6 tilbyder højere styrke. 6063-T5 er ofte et godt valg til komplekse ekstruderede profiler og synlige rammeoverflader. Når en lang bjælke buer under belastning, er det normalt tværsnittet og spændvidden, der kræver opmærksomhed før legeringsbetegnelsen.
At adskille styrke, stivhed og fremstillingskrav gør valget meget nemmere.
Start med legeringen og tempereringen
6063 og 6061 er begge aluminiumslegeringer i 6xxx-serien, hvor magnesium og silicium er de primære legeringselementer. Tallene identificerer legeringerne; T5 og T6 identificerer deres temperering.[1][2]
T5 betyder, at materialet er afkølet fra en formningsproces ved forhøjet temperatur og derefter kunstigt alderet. T6 betyder, at det er opløsningsvarmebehandlet og derefter kunstigt alderet. En sammenligning af 6063-T5 med 6061-T6 ændrer derfor både legeringen og tilstanden. Det er misvisende at tilskrive alle forskelle udelukkende legeringsnummeret eller blot beskrive T5 og T6 som «luftafkølet» og «vandafkølet».[1][2][3]
Hvor meget stærkere er 6061-T6?
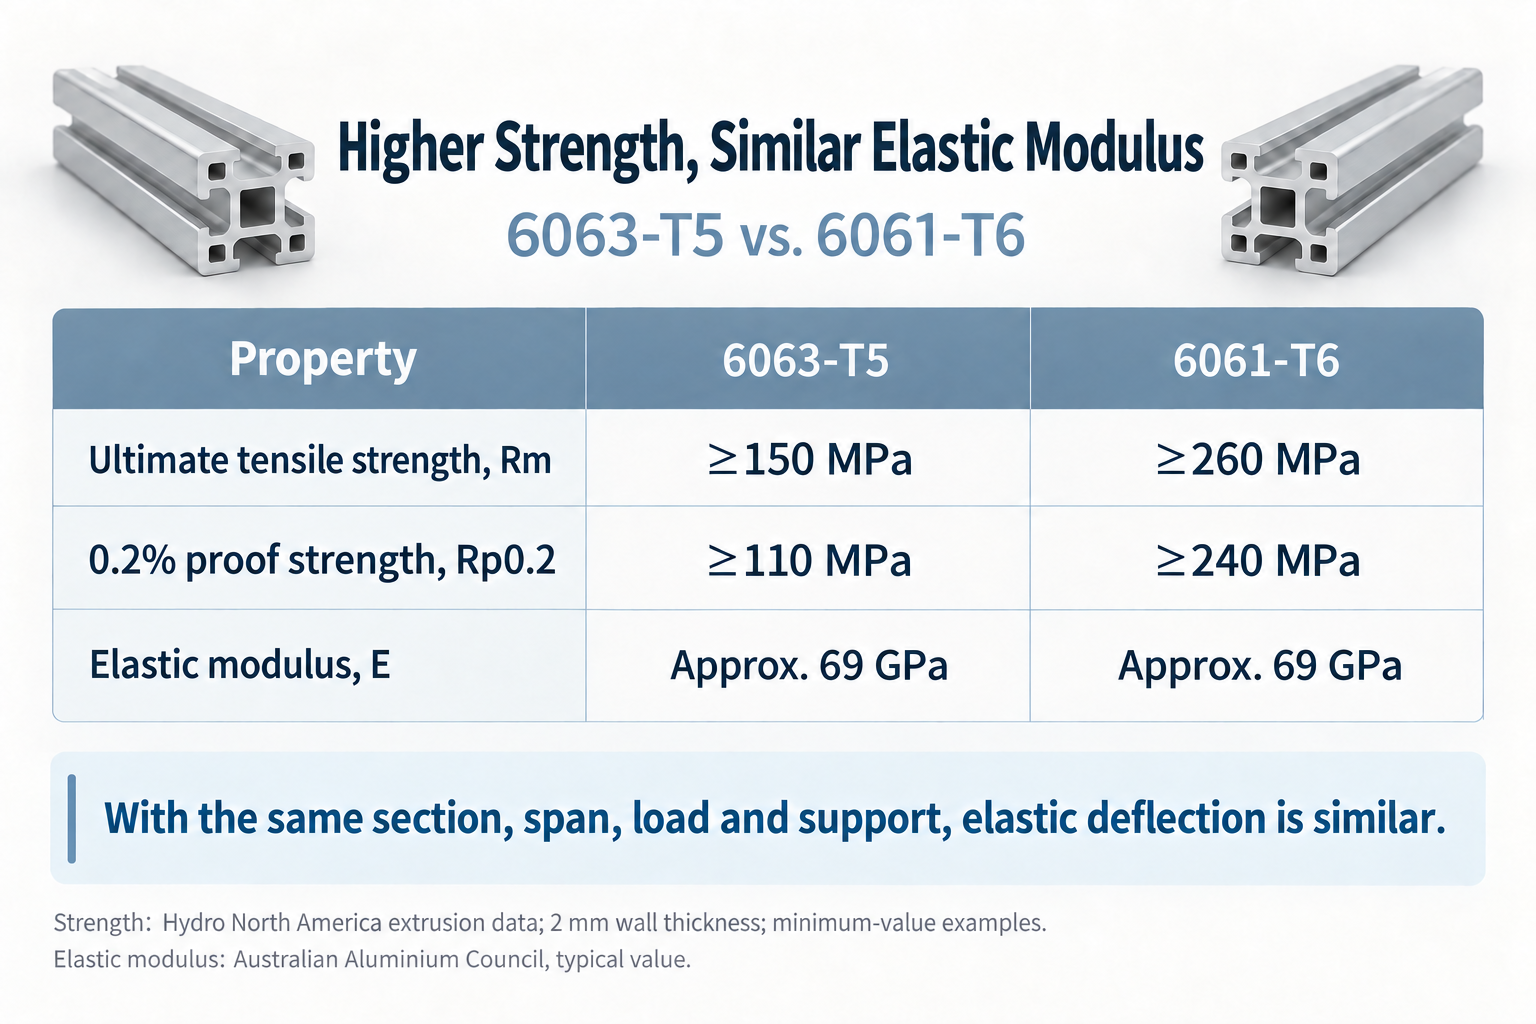
Som en ensartet reference bruger tabellen nedenfor Hydro’s nordamerikanske ekstrusionsdata for en 2 mm tværsnitsmåling . Dette er de offentliggjorte minimumsværdier for den angivne tilstand.[1][2]
| Ejendom | 6063-T5 | 6061-T6 |
|---|---|---|
| Brudspænding, Rm | ≥ 150 MPa | ≥260 MPa |
| 0,2 % flydespænding, Rp0,2 | ≥110 MPa | ≥240 MPa |
| Udskæringsforlængelse | ≥8% | ≥8% |
Disse værdier stammer fra den anførte producents datablade. De er ikke batchtestresultater, typiske værdier eller universelle acceptgrænser i henhold til en kinesisk national standard. Udtøkningsværdierne anvender målelængdekonventionen angivet i kildeoplysningerne: 2 tommer eller fire gange prøvens diameter. Angiv den relevante standard og produktets dimensioner i købeordren.
Den maksimale trækstyrke beskriver den maksimale trækspænding, der opnås under en træktest. 0,2 % flydegrænsen er mere nyttig, når det drejer sig om permanent deformation under belastning.
På disse minimumsværdier har 6061-T6 cirka 1,73 gange trækstyrken og 2,18 gange flydegrænsen af 6063-T5. Det kan have betydning, når pladsen begrænser tværsnitsstørrelsen og materialestyrken er den afgørende kravspecifikation.
Det gør - Nej, ikke betyder ikke, at en komplet ramme i 6061-T6 bærer 1,73 eller 2,18 gange så stor en last. Forbindelser, lokale laster omkring slisser, knusning og udbøjning kan være afgørende for samlingen først.
Højere styrke betyder ikke nødvendigvis mindre udbøjning
Styrke og stivhed besvarer forskellige spørgsmål. Elasticitetsmodul påvirker, hvor meget et medlem buer, mens det forbliver inden for den elastiske område. Aluminium Extrusion Manual angiver en elastisk modul på ca. 69 GPa både for 6061 og 6063.[3]
Med samme tværsnit, spændvidde, belastning og understøtningsforhold har en bjælke af 6061-T6 og en bjælke af 6063-T5 derfor næsten samme beregnede elastiske nedbøjning.
Overvej en simpelt understøttet bjælke med en spændvidde på 1.000 mm og en belastning på 500 N i dens midte. Lad dens anden arealmoment være I = 100.000 mm⁴ og dens elastiske modul E = 69.000 MPa. Når egenvægt, skærvilkår og bevægelse i leddene ignoreres, giver formelen for små nedbøjninger:[4]
Midtnedbøjning = FL³/(48EI) ≈ 1,51 mm.
| Ændring | Beregnet midtnedbøjning |
|---|---|
| Originalt tværsnit i 6063-T5 | Ca. 1,51 mm |
| Samme tværsnit i 6061-T6 | Ca. 1,51 mm |
| Dobbelt I, mens E forbliver uændret | Cirka 0,75 mm |
Her står I for tværsnittets bøjningsstivhed. En højere profil i bøjningsretningen eller en bedre fordeling af væggene og de indvendige hulrum kan øge I. At reducere den uunderstøttede spændvidde mindsker også udbøjningen.
Hvis en arbejdsplade buer eller en inspektionsfastspænding bevæger sig for meget under belastning, skal profilen, spændvidden og tilslutningsstivheden kontrolleres først. Hvis et medlem forbliver buet efter, at belastningen er fjernet, skal spændingsniveauet og behovet for et materiale med højere styrke undersøges. Dette forenklede eksempel viser sammenhængen; det udgør ikke en belastningsklassificering for nogen bestemt profil.
Hvor 6063-T5 giver mening
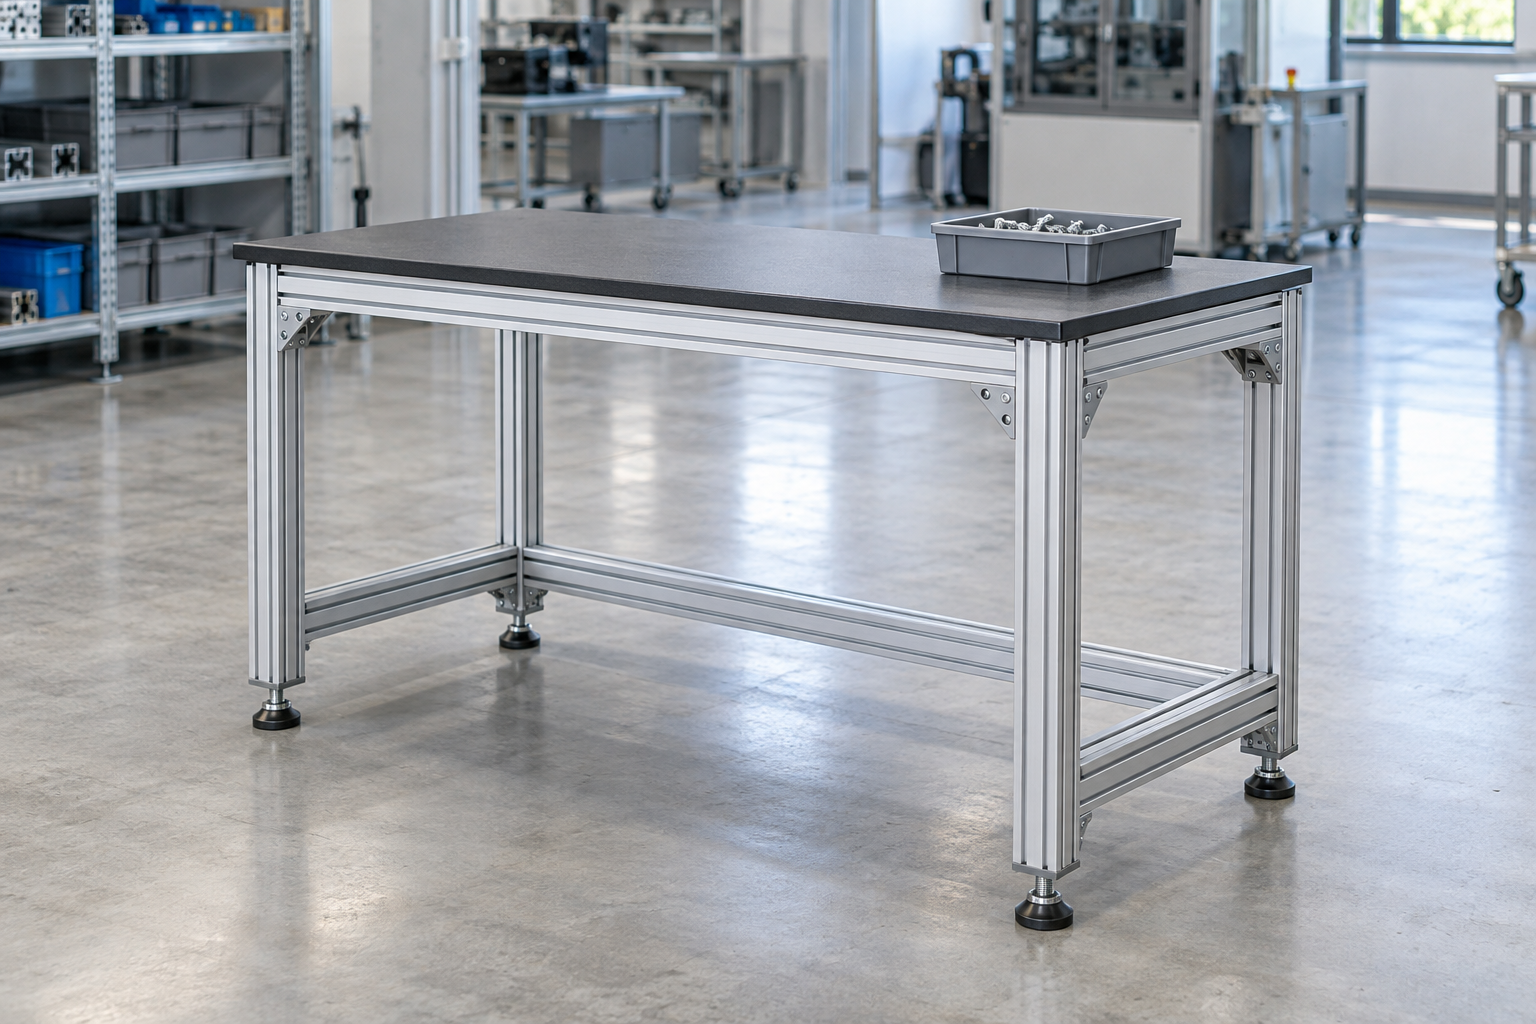
Industrielle rammeprofiler kombinerer ofte flere slåsler, relativt tynde vægge og indvendige hulrum. 6063 kan ekstruderes effektivt i sådanne former og giver ofte en god overfladekvalitet. Disse egenskaber hjælper med at forklare dets anvendelse i synlige rammer samt arkitektoniske eller dekorative profiler.[1][3]
6063 anvendes også ofte, når et dekorativt anodiseret udseende er afgørende. 6061 kan også anodiseres, herunder hårdanodisering, men at opnå et ensartet udseende kræver muligvis mere omhyggelig opmærksomhed på materialet og processen. Hydros datablad for 6061 henviser læserne til 6063, når det dekorative udseende er særligt vigtigt.[1][2]
For en udsat maskinskærm med komplekse slisser er 6063-T5 et fornuftigt valg, hvis designet allerede opfylder kravene til styrke og nedbøjning. Et højere styrketal alene er ikke en grund til at skifte legering.
Hvor 6061-T6 kræver nærmere overvejelse
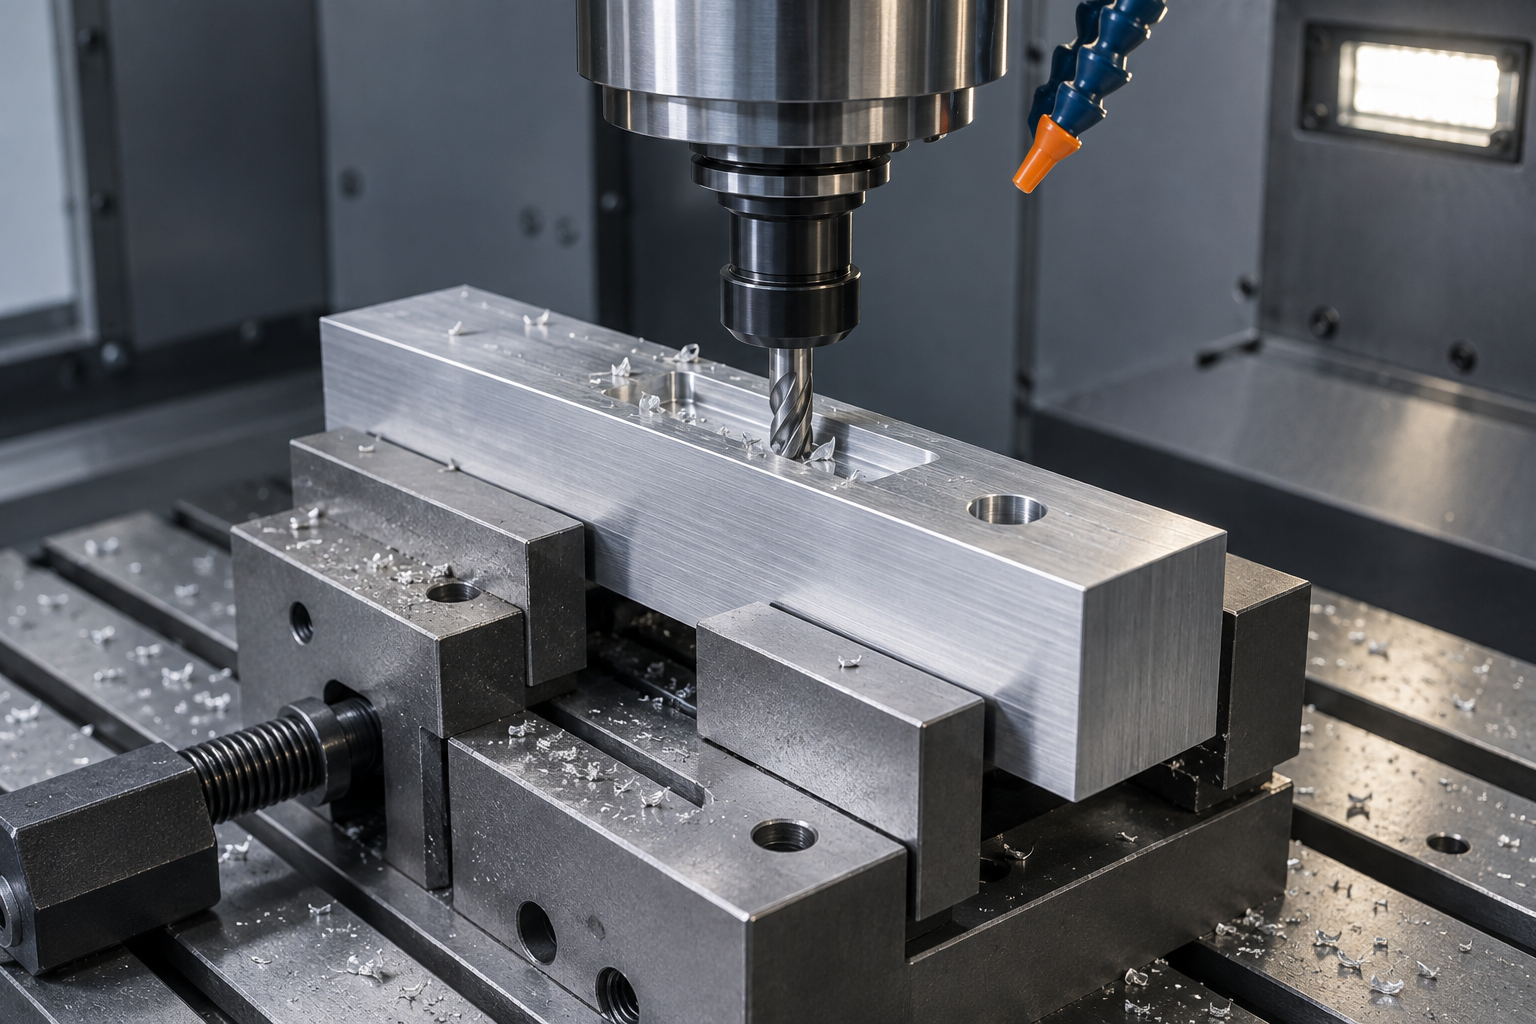
For bærende forbindelseselementer eller maskindele, der kræver omfattende fræsning, boring eller gevindskæring, tilbyder 6061-T6 en attraktiv kombination af styrke og bearbejdningsvenlighed. Bearbejdningsvenlighed alene garanterer dog ikke en mere præcis færdigdel. Fastspænding, værktøjer, spånfjerning og restspændinger påvirker ligeledes målene og forvrængningen.[2][5]
6063-T5 kan også saves, boret og gevindskæres til almindelig ramme-fremstilling.
Svejsninger kræver en separat kontrol. Begge legeringer kan svejses med passende procedurer, men smeltesvejsning af varmebehandlet aluminium kan gøre den varme-påvirkede zone blødere. Vurder en svejset konstruktion ud fra egenskaberne for den svejste forbindelse i stedet for at antage, at basis-metallens T5- eller T6-værdier stadig gælder der.[6]
En praktisk udvælgelsescheckliste
Arbejdsborde, udstyrsindkapslinger og beskyttelsesafskærmninger: Tjek de reelle belastninger, tværsnittet, spændvidden og forbindelserne. Hvis både styrke og nedbøjning er acceptabel, vurder 6063-T5 først, især hvor slidskompatibilitet og synlig overfladeafslutning er afgørende.
Bærende dele med begrænset tilgængelighed af plads: Når den tilladte tværsnitsstørrelse er begrænset og beregningerne viser, at materialestyrken er utilstrækkelig, vurder 6061-T6. Tjek også forbindelserne og lokal stabilitet.
Lange tværbjælker og inspektionsfastgørelser: Beregn udbøjning. Sammenlign en større anden arealmoment, en kortere spændvidde eller en ekstra understøtning. At skifte til 6061-T6 alene vil ikke give samme fordel.
Angiv den fulde legering og temper på tegningen, f.eks. 6061-T6 , og sikr dig, at materialecertifikaterne stemmer overens med den leverede parti. Skydelære kontrollerer målene; udseendet fortæller dig noget om overfladen. Ingen af delene fastslår legeringen eller temperaturen. Materialeidentifikation kræver relevant dokumentation for kemisk sammensætning og mekaniske egenskaber.
Det relevante spørgsmål er, hvad der begrænser projektet: modstand mod permanent deformation, kontrol af elastisk udbøjning eller egnethed til ekstrudering, maskinbearbejdning og efterbehandling. Når det er klart, kan du beslutte, om du vil bruge din budget på en anden legering, et bedre profil eller en anden rammeopbygning.
Kilder
[1] Hydro, legering 6063 ekstrusionsdataside (juni 2026)
[2] Hydro, legering 6061 ekstrusionsdataside (2019-udgaven, linket af Hydro)
[3] Australian Aluminium Council, Aluminium Ekstrusionsmanual (december 2023)
[4] MIT OpenCourseWare, formel for bøjning med tre punkter
[5] Hydro, vejledning til bearbejdningsmulighederne for aluminiumlegeringer