EN
การเปรียบเทียบการอัดรีดอลูมิเนียมเกรด 6063-T5 กับ 6061-T6: ตัวไหนเหมาะกับโครงของคุณ
 เฟรมอุปกรณ์สองแบบอาจดูคล้ายกันมาก แต่แบบแปลนหนึ่งระบุวัสดุเป็น 6063-T5 อีกแบบหนึ่งระบุเป็น 6061-T6 โลหะผสมที่มีความแข็งแรงกว่าอาจฟังดูปลอดภัยกว่า แต่มันจะทำให้คานขวางยาวบิดเบี้ยวลดลงหรือไม่? มันจะทำให้เฟรมสำเร็จรูปมีความแม่นยำมากขึ้นหรือไม่?
6061-T6 มีความแข็งแรงสูงกว่า ขณะที่ 6063-T5 มักเหมาะสมกับโปรไฟล์ที่ขึ้นรูปด้วยการอัดขึ้นรูปแบบซับซ้อนและพื้นผิวของเฟรมที่มองเห็นได้ชัดเจน เมื่อคานยาวโค้งตัวภายใต้แรงโหลด ควรพิจารณาหน้าตัดและระยะสแปนก่อนพิจารณาเกรดโลหะผสม
การแยกแยะความแตกต่างระหว่างความแข็งแรง ความแข็งแกร่ง และข้อกำหนดด้านการผลิต จะทำให้การเลือกง่ายขึ้นมาก
เริ่มต้นด้วยเกรดโลหะผสมและสถานะการอบร้อน
ทั้ง 6063 และ 6061 เป็นโลหะผสมอลูมิเนียมกลุ่ม 6xxx โดยมีแมกนีเซียมและซิลิคอนเป็นธาตุหลักที่เติมเพื่อปรับสมบัติ ตัวเลขระบุชนิดของโลหะผสม ส่วน T5 และ T6 ระบุสถานะการอบร้อน[1][2]
T5 หมายถึงวัสดุที่ผ่านการระบายความร้อนจากกระบวนการขึ้นรูปที่อุณหภูมิสูง แล้วจึงผ่านการชราภาพเทียม ส่วน T6 หมายถึงวัสดุที่ผ่านการอบละลายด้วยความร้อนก่อน แล้วจึงผ่านการชราภาพเทียม การเปรียบเทียบ 6063-T5 กับ 6061-T6 จึงเปลี่ยนทั้งชนิดโลหะผสมและสถานะการชราภาพ การสรุปว่าความแตกต่างทั้งหมดเกิดจากเลขระบุชนิดโลหะผสมเพียงอย่างเดียว หรือการอธิบาย T5 และ T6 อย่างง่าย ๆ ว่าเป็นการระบายความร้อนด้วยอากาศและด้วยน้ำ จึงไม่ถูกต้อง[1][2][3]
6061-T6 แข็งแรงกว่ามากแค่ไหน
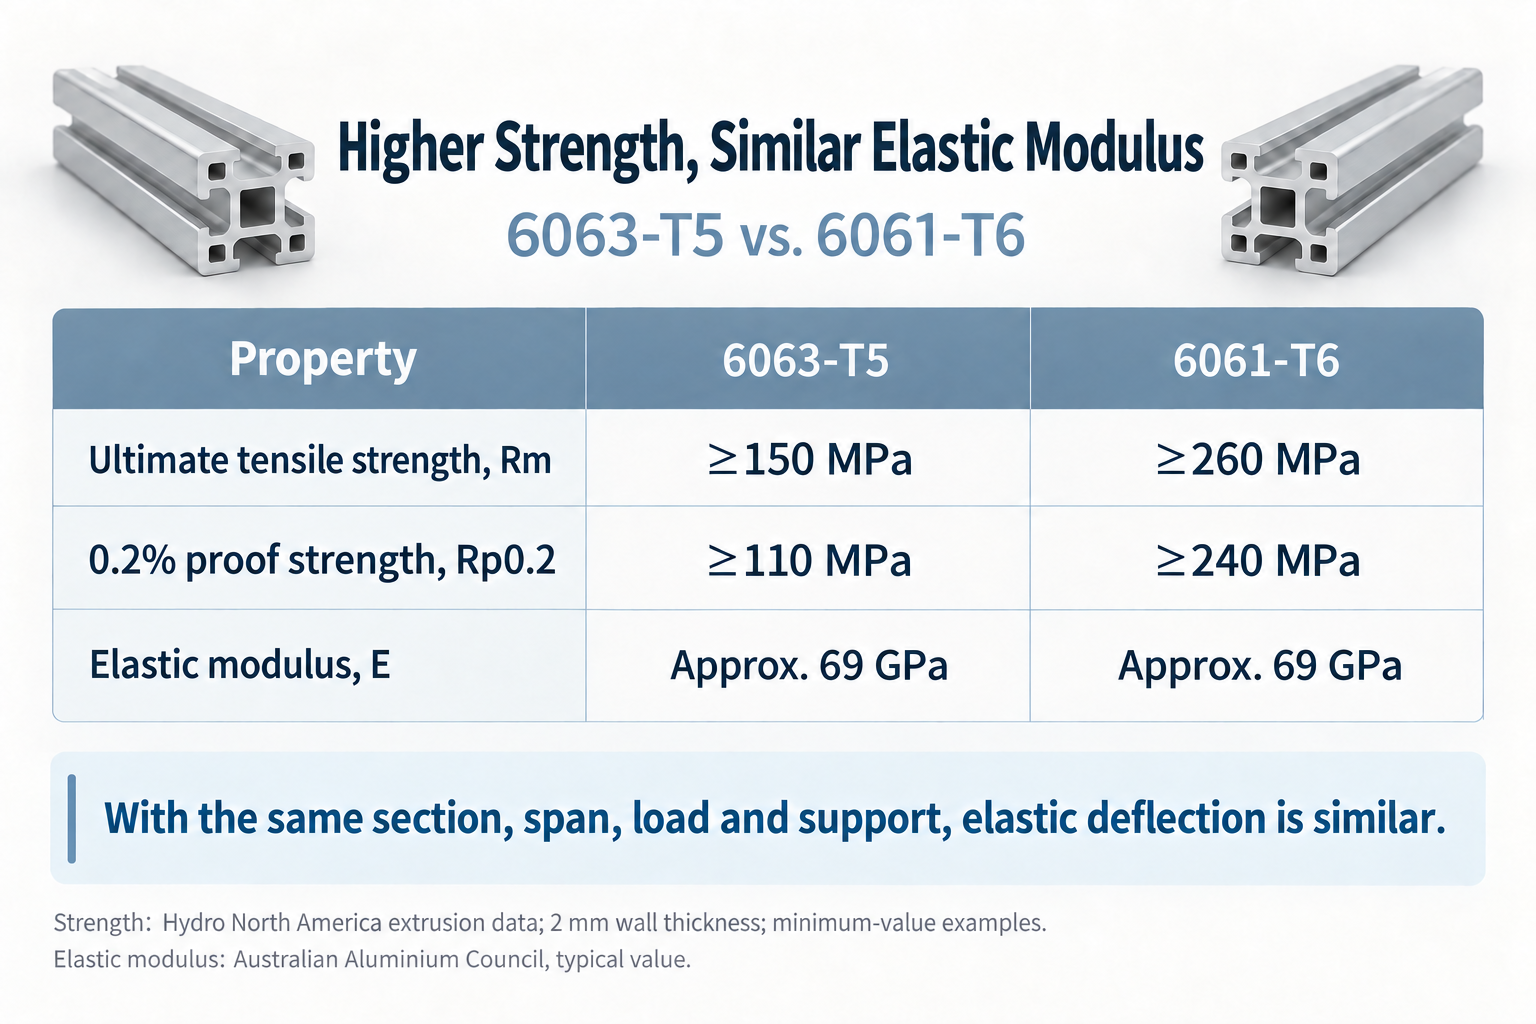
เพื่อการเปรียบเทียบที่เทียบเคียงกันได้ตรงจุด ตารางด้านล่างใช้ข้อมูลการอัดรีดจากไฮโดร (Hydro) สำหรับตลาดอเมริกาเหนือ สำหรับ ความหนาของส่วนตัด 2 มิลลิเมตร ค่านี้คือค่าต่ำสุดที่เผยแพร่ไว้สำหรับเงื่อนไขที่ระบุ[1][2]
| คุณสมบัติ | 6063-T5 | 6061-T6 |
|---|---|---|
| ความต้านแรงดึงสูงสุด (Rm) | ≥150 เมกะพาสคัล | ≥260 เมกะปาสคาล |
| ความต้านแรงที่ให้ความเครียด 0.2% (Rp0.2) | ≥110 เมกะปาสคาล | ≥240 MPa |
| การยืดตัวหลังแตกหัก | ≥8% | ≥8% |
ค่าเหล่านี้มาจากรายการข้อมูลทางเทคนิคของผู้ผลิตที่อ้างอิง ไม่ใช่ผลการทดสอบตัวอย่างแต่ละชุด ไม่ใช่ค่าโดยทั่วไป และไม่ใช่ค่าขีดจำกัดที่ยอมรับได้ทั่วไปตามมาตรฐานแห่งชาติของจีน ค่าความยืดตัวใช้หลักเกณฑ์ความยาวของส่วนที่วัดตามที่ระบุไว้ในแหล่งข้อมูลต้นฉบับ คือ 2 นิ้ว หรือสี่เท่าของเส้นผ่านศูนย์กลางตัวอย่าง โปรดระบุมาตรฐานที่เกี่ยวข้องและมิติของผลิตภัณฑ์ในใบสั่งซื้อ
ความต้านแรงดึงสูงสุดหมายถึงความเค้นแรงดึงสูงสุดที่เกิดขึ้นระหว่างการทดสอบแรงดึง ความแข็งแรงที่ให้การเปลี่ยนรูปถาวรร้อยละ 0.2 มีประโยชน์มากกว่าเมื่อปัญหาหลักคือการเกิดการเปลี่ยนรูปถาวรภายใต้แรงโหลด
จากค่าต่ำสุดเหล่านี้ อลูมิเนียมเกรด 6061-T6 มี 1.73 เท่า ของความต้านแรงดึง และ 2.18 เท่า ของความแข็งแรงที่ให้การเปลี่ยนรูปถาวรร้อยละ 0.2 เมื่อเปรียบเทียบกับอลูมิเนียมเกรด 6063-T5 ซึ่งอาจมีความสำคัญเมื่อพื้นที่จำกัดขนาดหน้าตัด และความแข็งแรงของวัสดุเป็นเงื่อนไขที่กำหนดขีดจำกัดหลัก
ใช้งานได้ ไม่ ไม่ได้หมายความว่าโครงสร้างแบบเต็มรูปแบบจากอลูมิเนียมเกรด 6061-T6 จะรับน้ำหนักได้เพิ่มขึ้น 1.73 หรือ 2.18 เท่า ทั้งนี้ เพราะการเชื่อมต่อ แรงโหลดเฉพาะจุดบริเวณร่อง ปรากฏการณ์การโก่งตัว (buckling) และการโก่งงอ (deflection) อาจเป็นปัจจัยควบคุมหลักของชิ้นส่วนประกอบก่อน
ความแข็งแรงที่สูงขึ้นไม่จำเป็นต้องส่งผลให้การโก่งงอน้อยลง
ความแข็งแรงและความแข็งแกร่งตอบคำถามที่ต่างกัน โมดูลัสยืดหยุ่น ส่งผลต่อปริมาณการโก่งตัวของชิ้นส่วนขณะยังคงอยู่ในช่วงยืดหยุ่น คู่มือการอัดรีดอลูมิเนียมระบุโมดูลัสความยืดหยุ่นไว้ประมาณ 69 จิกาพาสคาล สำหรับทั้งเกรด 6061 และ 6063 [3]
ด้วยหน้าตัด ระยะสเปน โหลด และเงื่อนไขการรองรับที่เท่ากัน คานเกรด 6061-T6 กับคานเกรด 6063-T5 จึงมีค่าการโก่งตัวเชิงยืดหยุ่นที่คำนวณได้ใกล้เคียงกัน
พิจารณาคานแบบรองรับปลายทั้งสองข้างโดยมีระยะสเปน 1,000 มิลลิเมตร และรับโหลด 500 นิวตันที่จุดกึ่งกลาง ให้โมเมนต์ความเฉื่อยของหน้าตัดเท่ากับ I = 100,000 มิลลิเมตร⁴ และโมดูลัสความยืดหยุ่น E = 69,000 เมกะปาสคาล ไม่พิจารณาน้ำหนักตัวเอง การบิดตัวจากแรงเฉือน และการเคลื่อนที่ที่ข้อต่อ สูตรคานสำหรับการโก่งตัวเล็กน้อยให้ผลดังนี้ [4]
การโก่งตัวที่จุดกึ่งกลาง = FL³/(48EI) ≈ 1.51 มิลลิเมตร
| การเปลี่ยนแปลง | การโก่งตัวที่จุดกึ่งกลางที่คำนวณได้ |
|---|---|
| หน้าตัดเดิมในเกรด 6063-T5 | ประมาณ 1.51 มิลลิเมตร |
| หน้าตัดเดียวกันในเกรด 6061-T6 | ประมาณ 1.51 มิลลิเมตร |
| เพิ่มค่า I สองเท่า โดยคงค่า E ไว้ไม่เปลี่ยนแปลง | ประมาณ 0.75 มิลลิเมตร |
ที่นี่ ตัวแปร I แทนความต้านทานต่อการดัดของหน้าตัด หน้าตัดที่สูงขึ้นในแนวที่เกิดการดัด หรือการจัดเรียงผนังและโพรงภายในให้เหมาะสมยิ่งขึ้น จะช่วยเพิ่มค่า I ได้ การลดความยาวของช่วงที่ไม่มีการรองรับก็จะช่วยลดการโก่งตัวลงด้วย
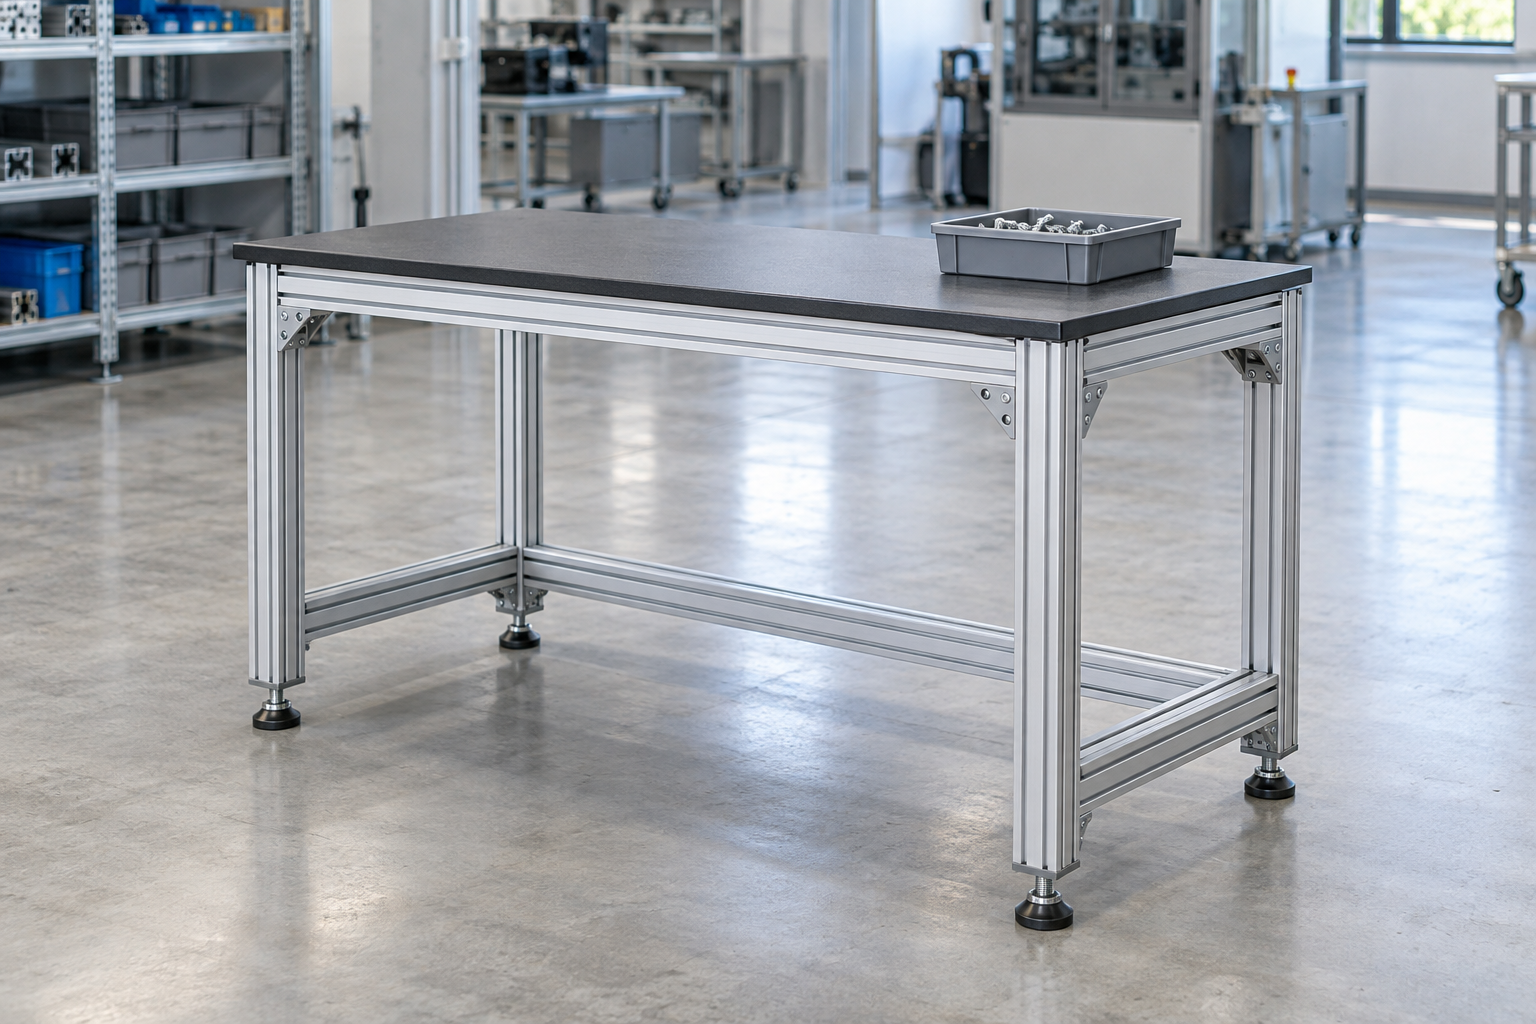
หากพื้นโต๊ะทำงานหย่อนตัว หรืออุปกรณ์ตรวจสอบเคลื่อนตัวมากเกินไปภายใต้แรงโหลด ควรตรวจสอบหน้าตัด ความยาวของช่วง และความแข็งแกร่งของการต่อเชื่อมเป็นลำดับแรก หากชิ้นส่วนยังคงอยู่ในสภาพโค้งหลังจากถอดแรงโหลดออกแล้ว ควรตรวจสอบระดับความเค้น และพิจารณาว่าจำเป็นต้องใช้วัสดุที่มีความแข็งแรงสูงกว่าหรือไม่ ตัวอย่างที่เรียบง่ายนี้แสดงความสัมพันธ์ระหว่างปัจจัยต่าง ๆ เท่านั้น ไม่ใช่การระบุค่าความสามารถรับน้ำหนักสำหรับโปรไฟล์ใดโปรไฟล์หนึ่งโดยเฉพาะ
กรณีที่การใช้อลูมิเนียมเกรด 6063-T5 เหมาะสม
โปรไฟล์อลูมิเนียมสำหรับโครงสร้างอุตสาหกรรมมักมีร่องหลายแบบ ผนังบางสัมพัทธ์ และมีโพรงภายใน อลูมิเนียมเกรด 6063 สามารถขึ้นรูปด้วยกระบวนการอัดขึ้นรูป (extrusion) ได้ดีในรูปร่างดังกล่าว และให้ผิวเรียบเนียนที่ดี คุณสมบัติเหล่านี้จึงอธิบายได้ว่าเหตุใดจึงนิยมใช้ในโครงสร้างที่มองเห็นได้ชัด และโปรไฟล์สำหรับงานสถาปัตยกรรมหรือตกแต่ง[1][3]
6063 ยังมักได้รับความนิยมเมื่อลักษณะการชุบอโนไดซ์ที่ให้ผลเชิงตกแต่งมีความสำคัญเป็นพิเศษ 6061 ก็สามารถชุบอโนไดซ์ได้เช่นกัน รวมถึงการชุบแบบแข็ง (hard anodizing) แต่การให้ลักษณะผิวที่สม่ำเสมออาจต้องใส่ใจอย่างใกล้ชิดทั้งต่อวัสดุและกระบวนการ Hydro ระบุในแผ่นข้อมูลของ 6061 ว่า ควรพิจารณาใช้ 6063 แทน เมื่อลักษณะเชิงตกแต่งมีความสำคัญเป็นพิเศษ [1][2]
สำหรับฝาครอบเครื่องจักรที่เปิดเผยออกภายนอกซึ่งมีร่องซับซ้อน 6063-T5 เป็นทางเลือกที่เหมาะสม หากการออกแบบนั้นสอดคล้องตามข้อกำหนดด้านความแข็งแรงและการโก่งตัวอยู่แล้ว การเลือกโลหะผสมที่มีค่าความแข็งแรงสูงกว่าเพียงอย่างเดียว ไม่ใช่เหตุผลเพียงพอที่จะเปลี่ยนชนิดโลหะผสม
กรณีที่ควรพิจารณา 6061-T6 อย่างละเอียด
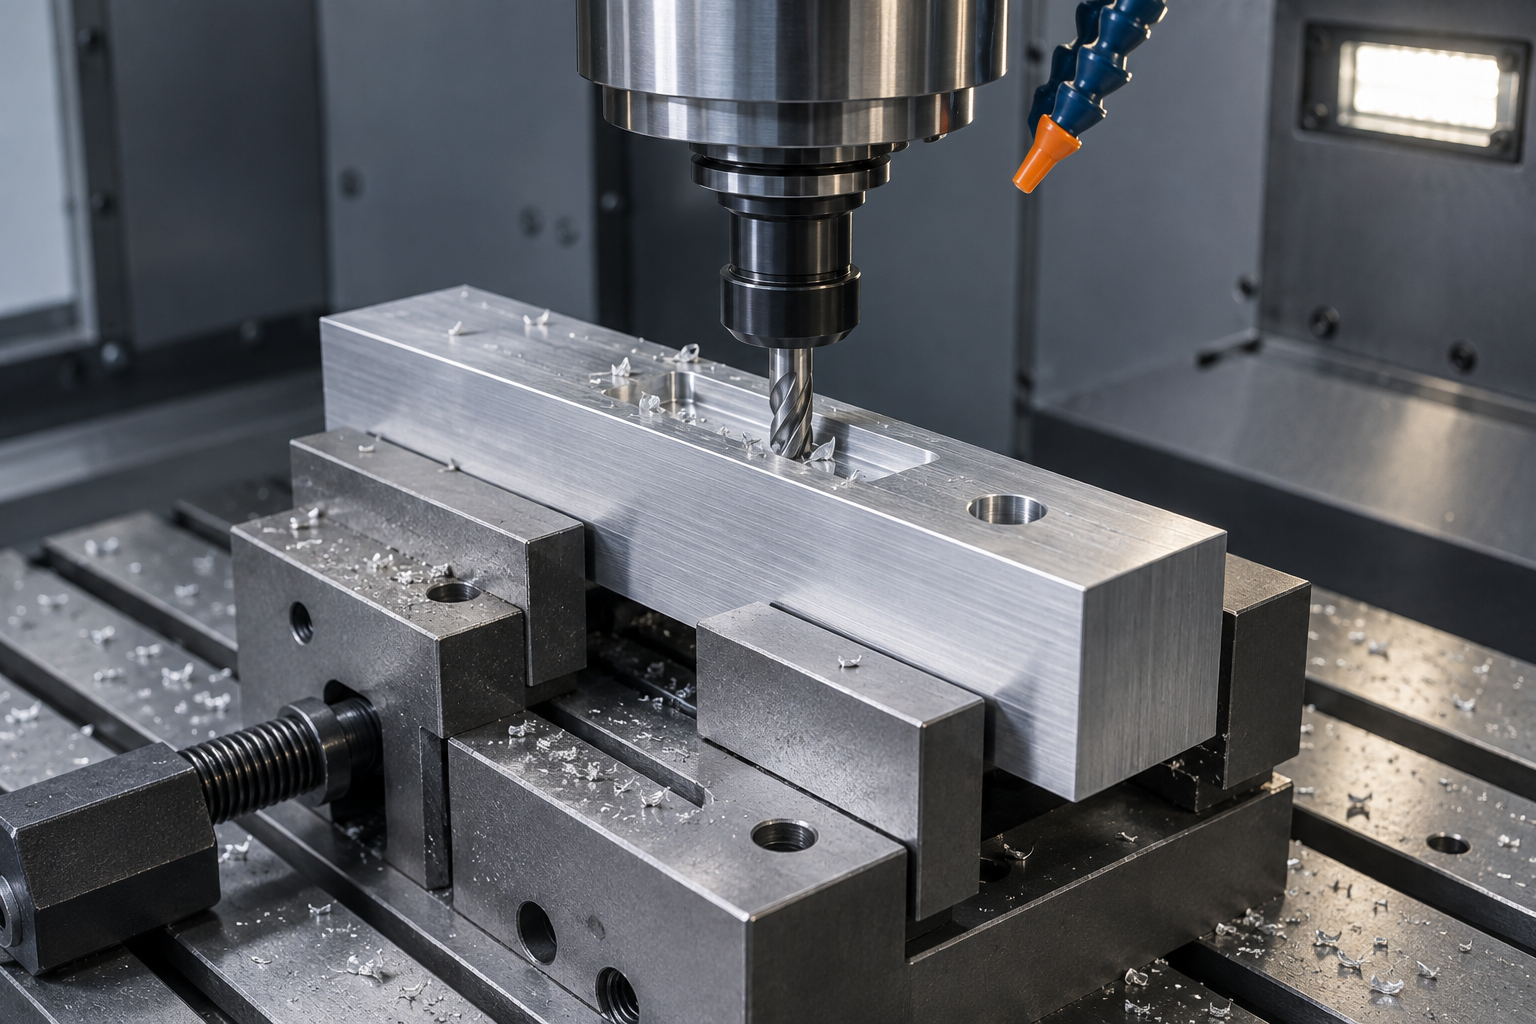
สำหรับข้อต่อหรือชิ้นส่วนเครื่องจักรที่รับน้ำหนัก และต้องผ่านกระบวนการกัด เจาะ หรือตัดเกลียวอย่างมาก 6061-T6 ให้สมดุลที่น่าสนใจระหว่างความแข็งแรงกับความสามารถในการกลึง อย่างไรก็ตาม ความสามารถในการกลึงเพียงอย่างเดียว ไม่ได้รับประกันว่าชิ้นงานสำเร็จรูปจะมีความแม่นยำสูงกว่าเสมอไป ปัจจัยอื่นๆ เช่น การจับยึดชิ้นงาน (fixturing) การเลือกเครื่องมือตัด (tooling) การระบายเศษโลหะ (chip evacuation) และแรงเครียดที่เหลือค้าง (residual stress) ล้วนมีผลต่อขนาดและรูปร่างของชิ้นงาน [2][5]
6063-T5 ยังสามารถตัด เจาะ และทำเกลียวได้สำหรับการผลิตโครงสร้างทั่วไป
รอยเชื่อมต้องตรวจสอบแยกต่างหาก ทั้งสองชนิดโลหะผสมสามารถเชื่อมได้ด้วยวิธีที่เหมาะสม แต่การเชื่อมแบบฟิวชันกับอลูมิเนียมที่ผ่านการอบความร้อนอาจทำให้บริเวณที่ได้รับความร้อนอ่อนตัวลง ให้ประเมินโครงสร้างที่เชื่อมแล้วโดยใช้คุณสมบัติของรอยต่อที่เชื่อมแทนการสันนิษฐานว่าค่า T5 หรือ T6 ของโลหะพื้นฐานยังคงใช้ได้ในบริเวณนั้น[6]
รายการตรวจสอบการเลือกใช้งานจริง
โต๊ะทำงาน ตู้ครอบอุปกรณ์ และแผ่นป้องกัน: ตรวจสอบแรงจริง หน้าตัด ระยะสแปน และการต่อเชื่อม หากทั้งความแข็งแรงและการยืดหยุ่นอยู่ในเกณฑ์ที่ยอมรับได้ ให้พิจารณาใช้ 6063-T5 เป็นลำดับแรก โดยเฉพาะในกรณีที่ความเข้ากันได้ของร่องและผิวเรียบมองเห็นได้มีความสำคัญ
ชิ้นส่วนรับน้ำหนักที่มีข้อจำกัดด้านพื้นที่: เมื่อขนาดหน้าตัดที่อนุญาตมีข้อจำกัด และผลการคำนวณแสดงว่าความแข็งแรงของวัสดุไม่เพียงพอ ให้พิจารณาใช้ 6061-T6 พร้อมทั้งตรวจสอบการต่อเชื่อมและเสถียรภาพเฉพาะจุดด้วย
คานขวางยาวและอุปกรณ์ตรวจสอบ: คำนวณการโก่งตัว เปรียบเทียบค่าโมเมนต์ความเฉื่อยที่สูงขึ้น ช่วงระยะที่สั้นลง หรือการเพิ่มจุดรองรับเพิ่มเติม การเปลี่ยนไปใช้อัลลอยด์เกรด 6061-T6 เพียงอย่างเดียวจะไม่ให้ผลประโยชน์เท่ากับวิธีอื่น
ระบุอัลลอยด์และสถานะการอบเย็นอย่างครบถ้วนบนแบบแปลน เช่น 6061-T6 และตรวจสอบให้มั่นใจว่าใบรับรองวัสดุสอดคล้องกับล็อตที่จัดส่งมา แคลิเปอร์ใช้ตรวจสอบขนาด ส่วนลักษณะภายนอกบ่งบอกคุณภาพพื้นผิวเท่านั้น ทั้งสองวิธีนี้ไม่สามารถยืนยันชนิดอัลลอยด์หรือสถานะการอบเย็นได้ การระบุวัสดุจำเป็นต้องอาศัยหลักฐานองค์ประกอบทางเคมีและสมบัติเชิงกลที่เกี่ยวข้อง
คำถามที่มีประโยชน์คือ อะไรคือข้อจำกัดหลักของโครงการ: ความต้านทานต่อการเปลี่ยนรูปถาวร การควบคุมการโก่งตัวแบบยืดหยุ่น หรือความเหมาะสมสำหรับกระบวนการอัดรีด การกลึง และการตกแต่ง เมื่อทราบประเด็นนี้แล้ว ท่านจึงสามารถตัดสินใจได้ว่าควรใช้งบประมาณไปกับอัลลอยด์ชนิดอื่น หน้าตัดที่ดีกว่า หรือโครงสร้างเฟรมที่แตกต่างออกไป
แหล่งที่มา
[1] ไฮโดร แผ่นข้อมูลอัลลอยด์ 6063 สำหรับการอัดรีด (มิถุนายน 2026)
[2] ไฮโดร แผ่นข้อมูลอัลลอยด์ 6061 สำหรับการอัดรีด (เวอร์ชันปี 2019 ที่ไฮโดรให้ลิงก์ไว้)
[3] สภาอลูมิเนียมออสเตรเลีย คู่มือการอัดรีดอลูมิเนียม (ธันวาคม 2023)
[4] MIT OpenCourseWare, สูตรการดัดแบบสามจุด