EN
6063-T5 jämfört med 6061-T6 aluminiumextruderingar: Vilken passar ditt ramverk?
 Två utrustningsramar kan se nästan identiska ut, trots att en ritning kräver legering 6063-T5 medan den andra anger 6061-T6. Den starkare legeringen låter kanske som det säkrare valet. Men kommer den göra en lång tvärställa mer styv? Kommer den göra den färdiga ramen mer exakt?
6061-T6 erbjuder högre draghållfasthet. 6063-T5 är ofta ett bra val för komplexa extruderade profiler och synliga ramytor. När en lång balk genomböjer sig under last bör man vanligtvis undersöka tvärsnittet och spännvidden innan man överväger legeringsbeteckningen.
Att separera krav på hållfasthet, styvhet och tillverkning gör valet mycket enklare.
Börja med legering och härdning
6063 och 6061 är båda aluminiumlegeringar i 6xxx-serien, med magnesium och kisel som huvudingredienser. Siffrorna identifierar legeringarna; T5 och T6 identifierar deras härdning.[1][2]
T5 betyder att materialet kyls från en formningsprocess vid hög temperatur och sedan artificiellt åldras. T6 betyder att det genomgår lösningsglödgning och sedan artificiellt åldras. Att jämföra 6063-T5 med 6061-T6 innebär alltså att både legeringen och härdningen ändras. Det är missvisande att tillskriva alla skillnader endast legeringsnumret eller att beskriva T5 och T6 enbart som "luftkylda" respektive "vattenkylda".[1][2][3]
Hur mycket hårdare är 6061-T6?
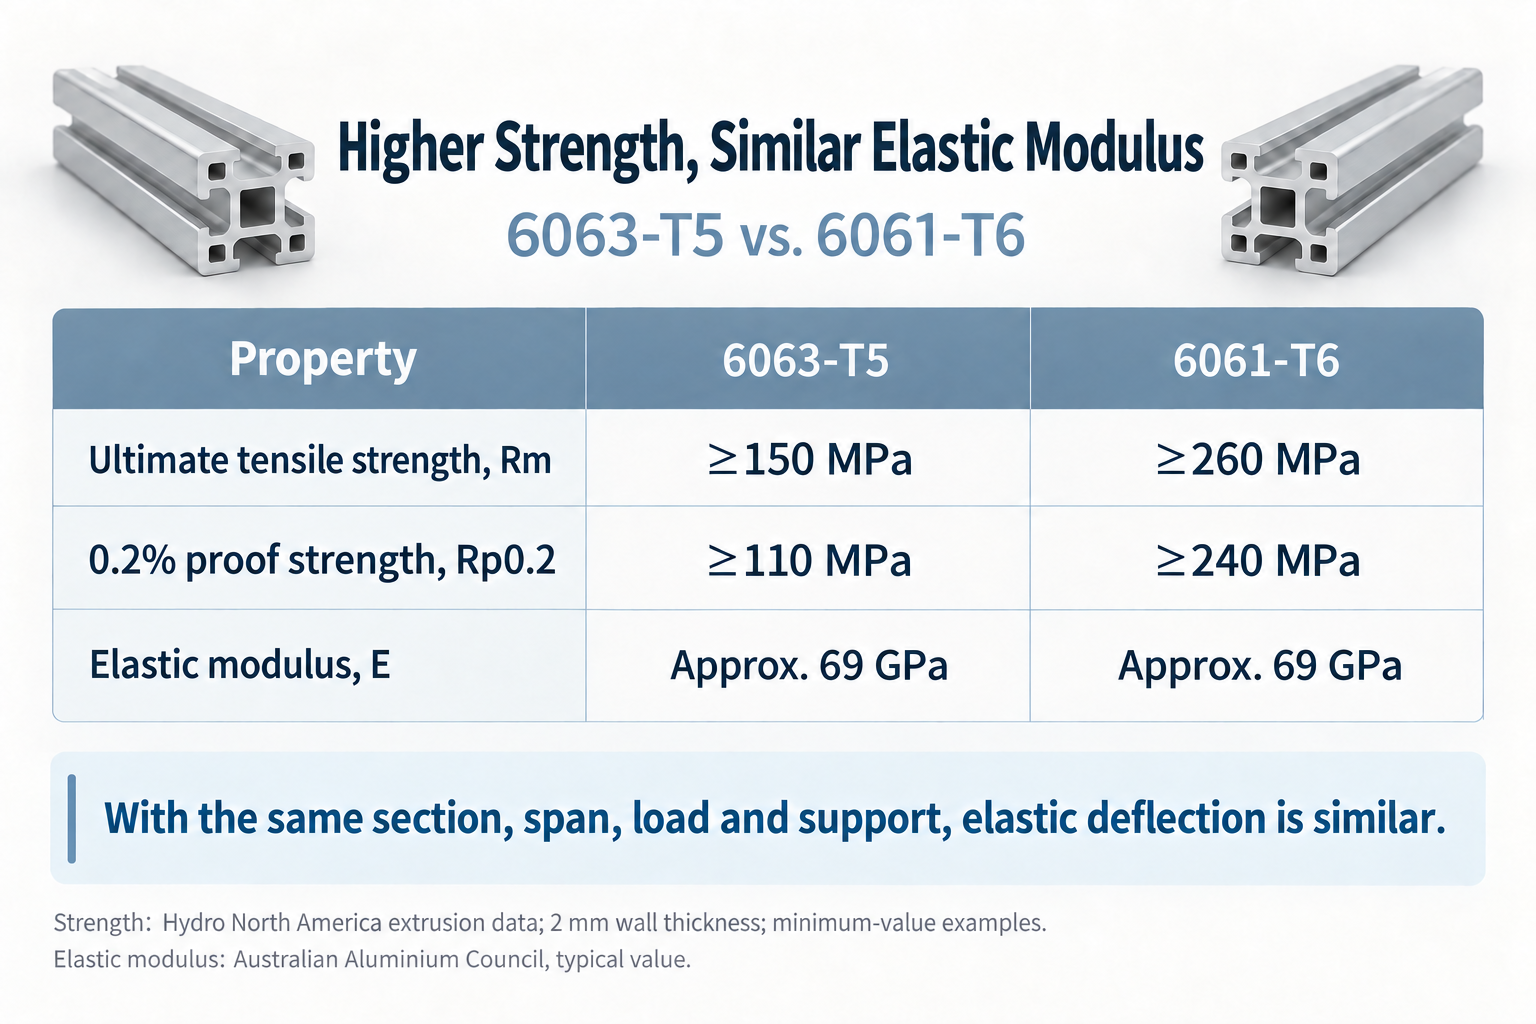
För en jämförbar referens använder tabellen nedan Hydro:s nordamerikanska extrusionsdata för en 2 mm tjock sektion . Detta är de offentliggjorda minimivärdesexemplen för den angivna tillståndet.[1][2]
| Egenskap | 6063-T5 | 6061-T6 |
|---|---|---|
| Brottspänningshållfasthet, Rm | ≥150 MPa | ≥260 MPa |
| 0,2 % sträckgräns, Rp0.2 | ≥110 MPa | ≥240 MPa |
| Sträckning efter fraktur | ≥8% | ≥8% |
Dessa värden hämtas från tillverkarens angivna datablad. De utgör inte resultat från provpartier, typiska värden eller universella godtagbarhetsgränser enligt någon kinesisk nationell standard. Värdena för töjning använder mätstavslängdkonventionen som anges i källmaterialen: 2 tum eller fyra gånger provkroppens diameter. Ange den tillämpliga standarden och produktens mått i inköpsorder.
Brottspänningshållfasthet beskriver den maximala dragspänningen som uppnås under ett dragprov. 0,2-procent-provhållfastheten är mer användbar när frågan gäller permanent deformation under belastning.
Enligt dessa minimivärden har 6061-T6 cirka 1,73 gånger högre draghållfasthet och 2,18 gånger högre provhållfasthet än 6063-T5. Det kan vara avgörande när utrymmet begränsar tvärsnittsstorleken och materialhållfastheten är den avgörande faktorn.
Det gör det. - Nej, inte alls. betyder inte att en komplett 6061-T6-ram klarar 1,73 eller 2,18 gånger så stor last. Kopplingar, lokala laster runt skår, knäckning och genomböjning kan vara avgörande för monteringen innan hållfastheten.
Högre hållfasthet innebär inte nödvändigtvis mindre genomböjning
Styrka och styvhet svarar på olika frågor. Elastiskt modul påverkar hur mycket ett element böjer sig så länge det förblir inom det elastiska området. Aluminiumextrusionsmanualen anger en elastisk modul på cirka 69 GPa både för 6061 och 6063.[3]
Med samma tvärsnitt, spännvidd, last och upplagsförhållanden har därför en bjälk av 6061-T6 och en bjälk av 6063-T5 nästan samma beräknad elastisk nedböjning.
Betrakta en enkelupplagd bjälk med en spännvidd på 1 000 mm och en last på 500 N i mitten. Låt dess andra moment av arean vara I = 100 000 mm⁴ och dess elastiska modul E = 69 000 MPa. Om man bortser från egentyngden, skjuvdeformationen och rörelse vid fogarna ger formeln för liten nedböjning:[4]
Mitten-nedböjning = FL³/(48EI) ≈ 1,51 mm.
| Ändra | Beräknad mitt-nedböjning |
|---|---|
| Ursprungligt tvärsnitt i 6063-T5 | Cirka 1,51 mm |
| Samma tvärsnitt i 6061-T6 | Cirka 1,51 mm |
| Dubbla I medan E bibehålls oförändrad | Cirka 0,75 mm |
Här står I för tvärsnittets böjmotstånd. En högre sektion i böjriktningen eller en bättre fördelning av dess väggar och inre hålrum kan öka I. Att minska den outförda spännvidden minskar också genomböjningen.
Om en arbetsyta genomböjs eller en kontrollanordning rör sig för mycket under belastning bör du först kontrollera tvärsnittet, spännvidden och fogens styvhet. Om en del förblir böjd efter att belastningen tagits bort bör du kontrollera spänningsnivån och om ett material med högre hållfasthet behövs. Detta förenklade exempel visar sambandet; det är inte en belastningsklassificering för någon specifik profil.
Där 6063-T5 är lämpligt
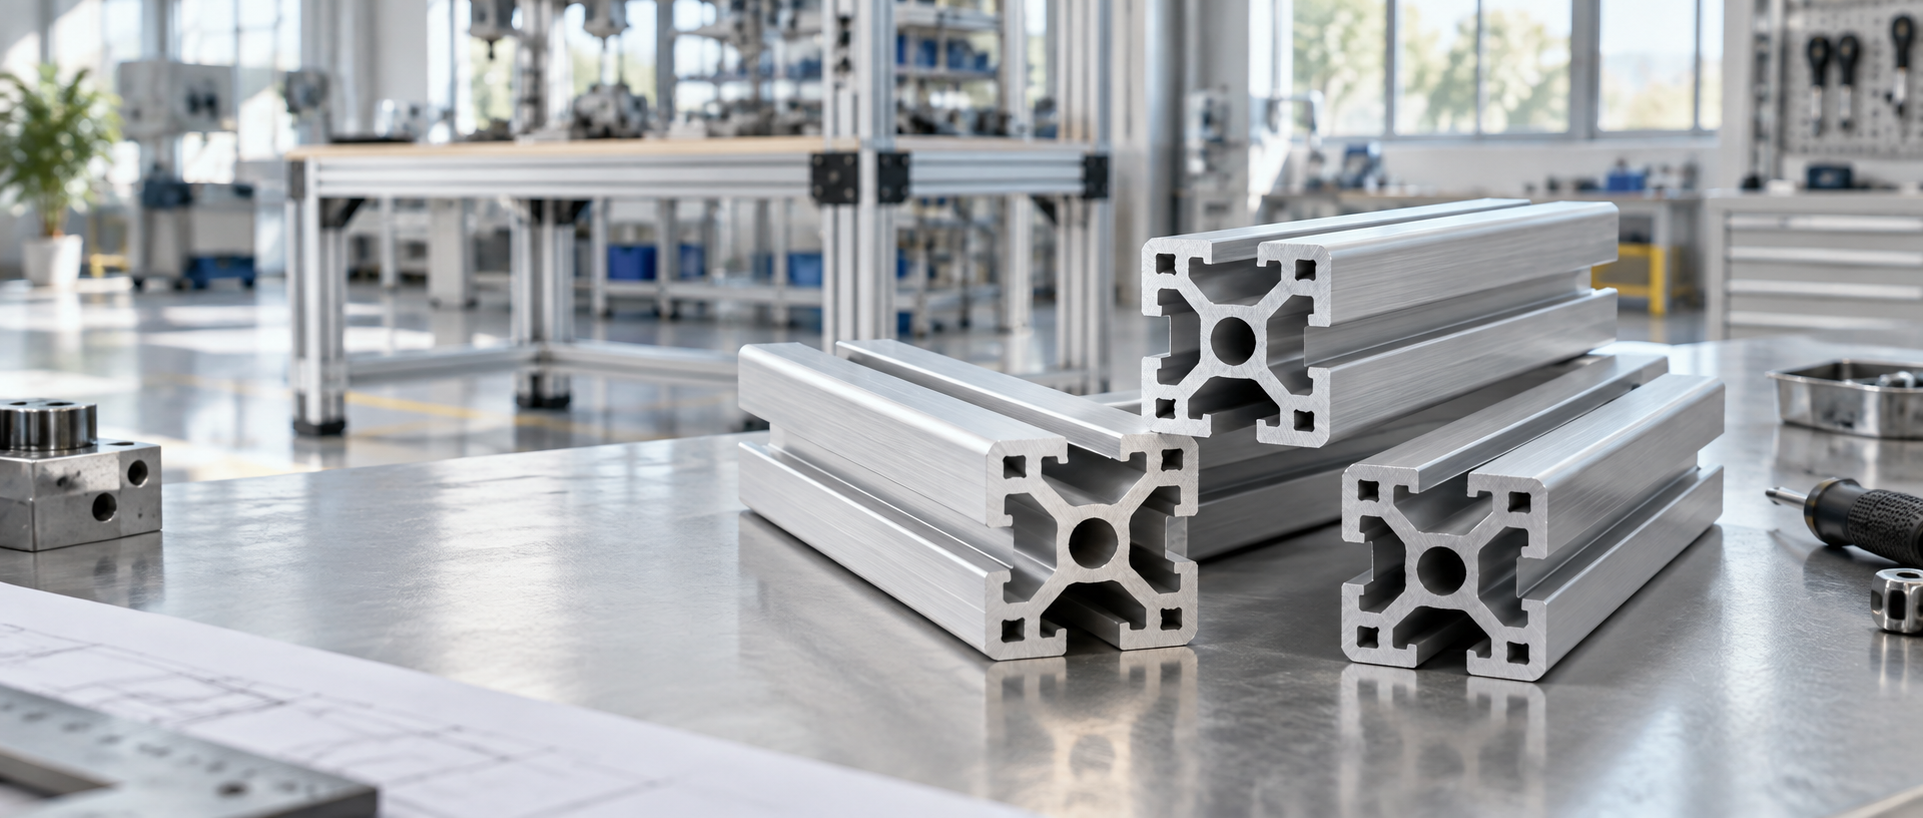
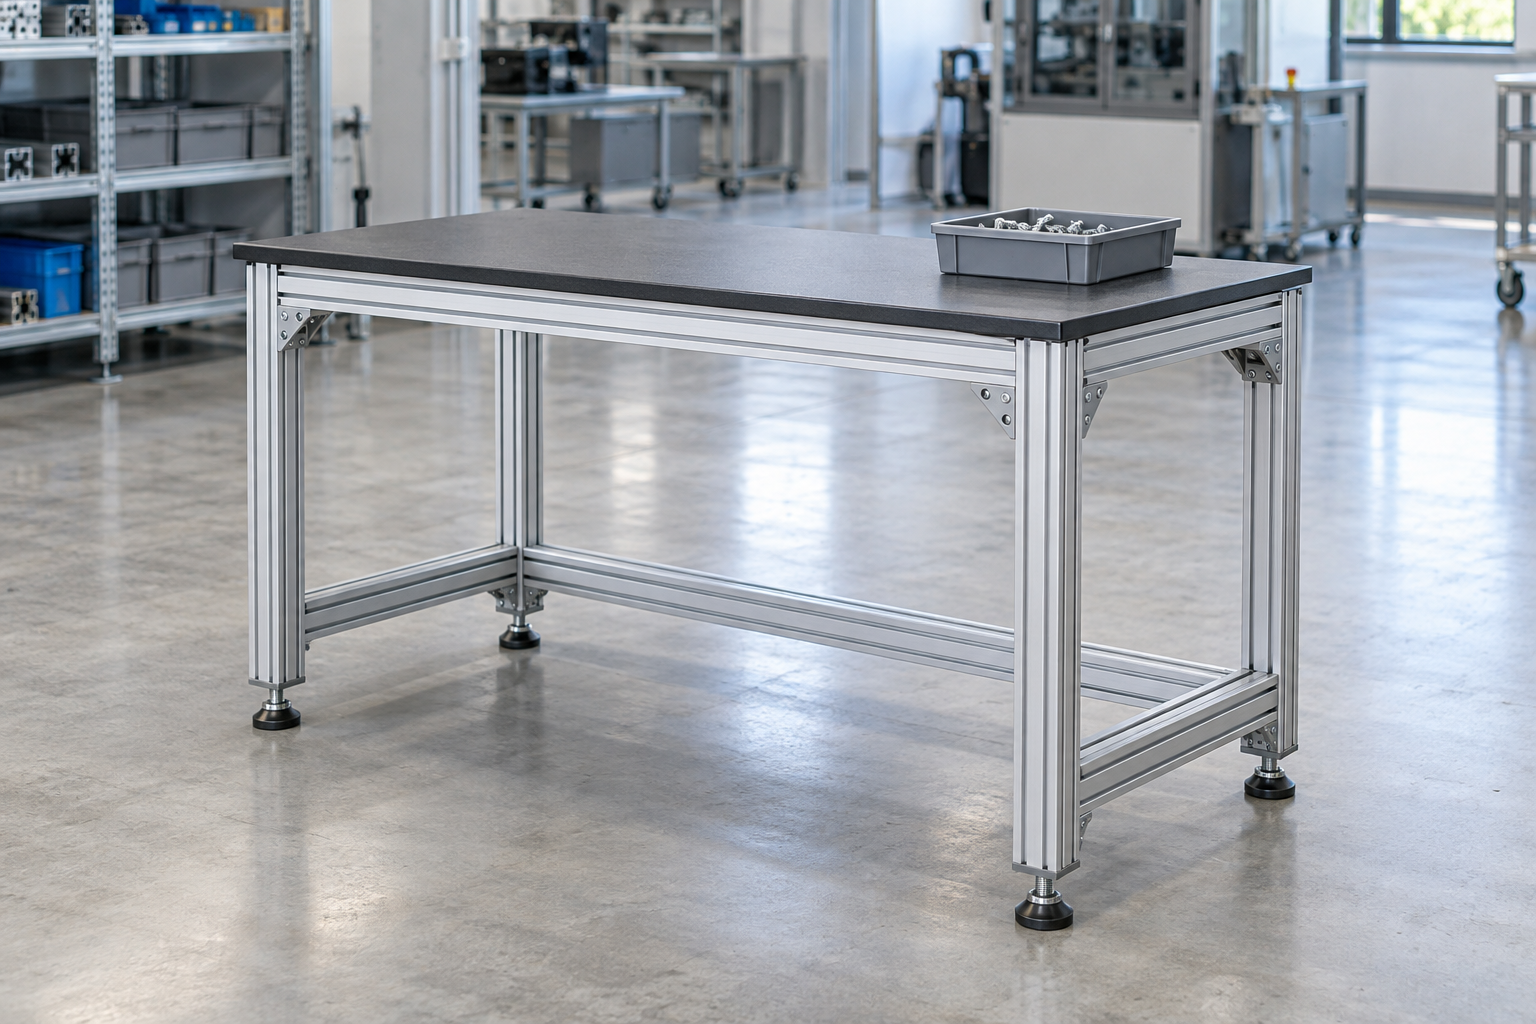
Industriella ramextruderingar kombinerar ofta flera spår, relativt tunna väggar och inre hålrum. 6063 extruderas väl i sådana former och kan ge en bra ytyta. Dessa egenskaper förklarar varför det används i synliga ramar samt arkitektoniska eller dekorativa profiler.[1][3]
6063 används också ofta när en dekorativ anodiserad yta är viktig. 6061 kan också anodiseras, inklusive hårdanodisering, men för att uppnå en enhetlig yta krävs ofta mer noggrann kontroll av materialet och processen. Hydro:s datablad för 6061 hänvisar läsare till 6063 när dekorativ ytkvalitet är särskilt viktig.[1][2]
För en synlig maskinskydd med komplexa slitsar är 6063-T5 ett rimligt val om konstruktionen redan uppfyller kraven på hållfasthet och genomböjning. En högre hållfasthetsklass i sig är inte en anledning att byta legering.
Där 6061-T6 förtjänar närmare granskning
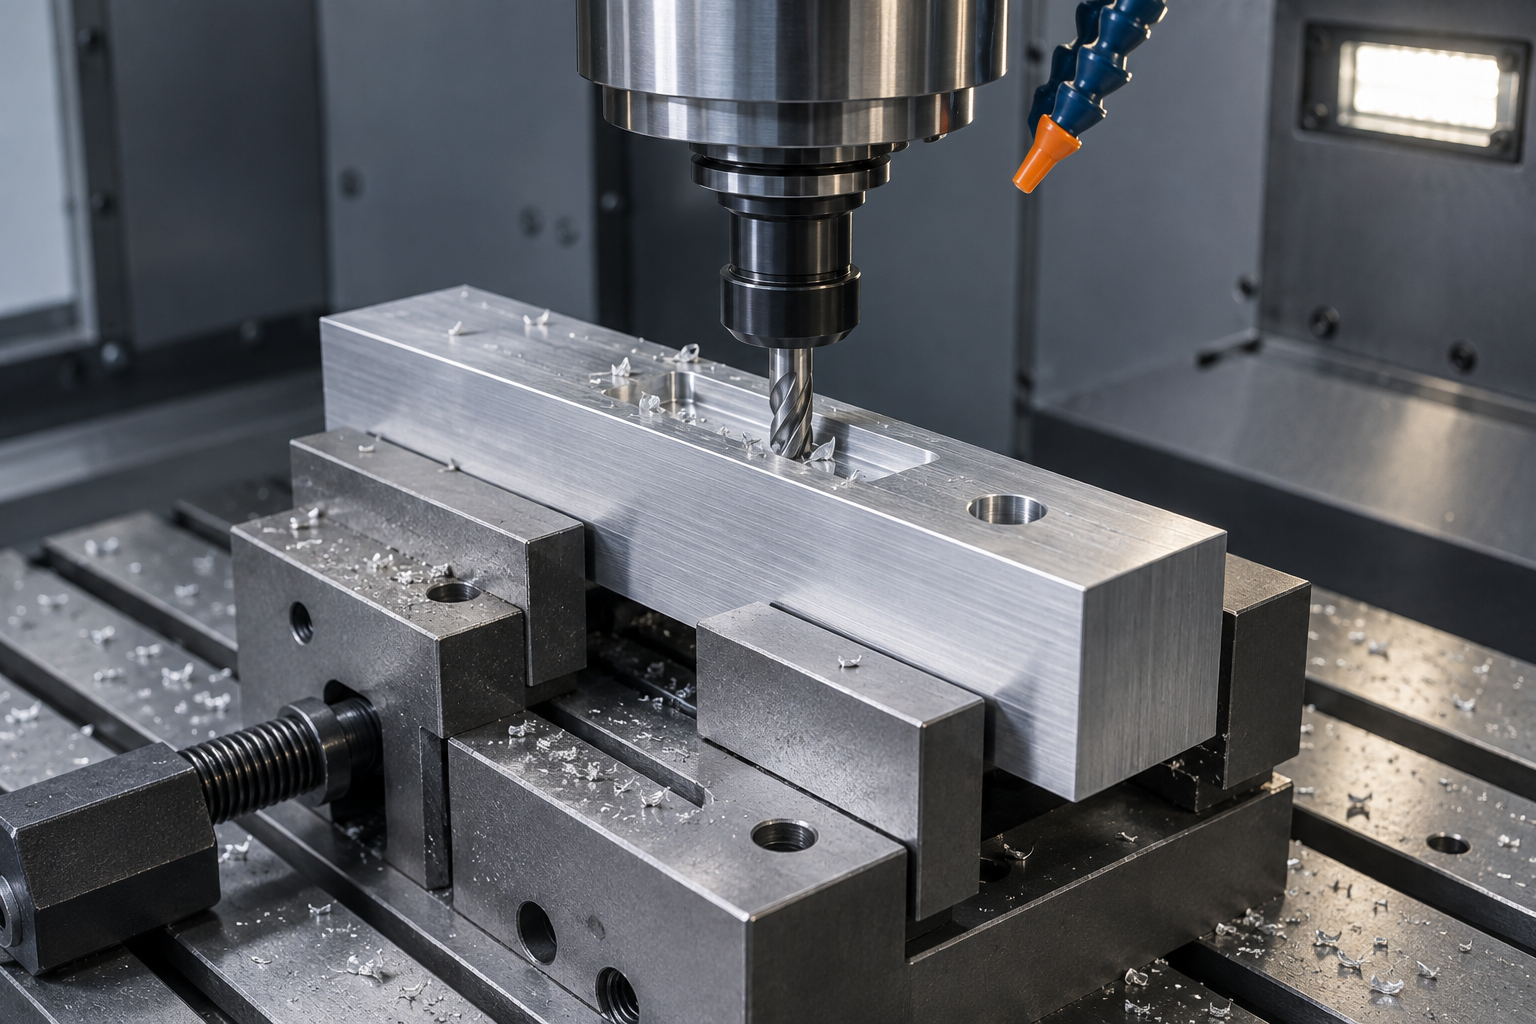
För bärförband eller maskindelar som kräver omfattande fräsning, borrning eller gängning erbjuder 6061-T6 en attraktiv kombination av hållfasthet och bearbetbarhet. Men bearbetbarhet ensam garanterar inte en mer exakt färdig del. Spännning, verktyg, avlägsnande av spån samt restspänningar påverkar också måttnoggrannhet och deformation.[2][5]
6063-T5 kan också skäras, borras och gängas för vanlig ramtillverkning.
Svetsförbindningar kräver en separat kontroll. Båda legeringarna kan svetsas med lämpliga metoder, men smältsvetsning av värmebehandlingsbara aluminiumlegeringar kan mjuka upp den värmpåverkade zonen. Utvärdera en svetsad konstruktion utifrån egenskaperna hos den svetsade förbindelsen snarare än att anta att grundmaterialets T5- eller T6-värden fortfarande gäller där.[6]
En praktisk checklista för val
Arbetsbänkar, utrustningskapslingar och skydd: Kontrollera de verkliga lasterna, tvärsnittet, spannet och anslutningarna. Om både hållfasthet och deformation är acceptabla, utvärdera först 6063-T5, särskilt där spårkompatibilitet och synlig yta är viktiga.
Begränsade bärande delar: När det tillåtna tvärsnittsstorleken är begränsad och beräkningarna visar att materialhållfastheten är otillräcklig, utvärdera 6061-T6. Kontrollera även förbindningarna och lokal stabilitet.
Långa tvärstänger och inspektionsfikturen: Beräkna utböjningen. Jämför en högre yttröghetsmoment, en kortare spännvidd eller en extra stödpunkt. Att enbart byta till 6061-T6 ger inte samma fördel.
Ange fullt legerings- och härdningsnummer på ritningen, t.ex. 6061-T6 , och se till att materialcertifikaten stämmer överens med den levererade partien. Måttkontroll med skjutmått utförs för att verifiera dimensionerna; ytan ger information om ytans kvalitet. Ingen av dessa metoder fastställer legeringen eller härdningen. Materialidentifiering kräver relevant dokumentation av kemisk sammansättning och mekaniska egenskaper.
Den avgörande frågan är vad som begränsar projektet: motstånd mot permanent deformation, kontroll av elastisk utböjning eller lämplighet för extrudering, bearbetning och ytbehandling. När detta är klart kan du besluta om du ska investera ditt budget på en annan legering, en bättre profil eller en annan ramlayout.
Källor
[1] Hydro, datablad för legering 6063 för extrudering (juni 2026)
[2] Hydro, datablad för legering 6061 för extrudering (version från 2019, länkad av Hydro)
[3] Australian Aluminium Council, Aluminium Extrusion Manual (december 2023)
[4] MIT OpenCourseWare, formel för böjning med tre stöd
[5] Hydro, vägledning för bearbetbarheten hos aluminiumlegeringar