EN
6063-T5 so với 6061-T6: Loại nào phù hợp với khung của bạn?
 Hai khung thiết bị có thể trông gần như giống hệt nhau, nhưng một bản vẽ yêu cầu hợp kim 6063-T5 trong khi bản vẽ kia lại quy định 6061-T6. Hợp kim bền hơn nghe có vẻ là lựa chọn an toàn hơn. Nhưng liệu nó có làm giảm độ võng của dầm ngang dài không? Liệu nó có giúp khung hoàn chỉnh đạt độ chính xác cao hơn không?
6061-T6 có độ bền cao hơn. 6063-T5 thường phù hợp với các profile ép đùn phức tạp và các bề mặt khung nhìn thấy được. Khi một dầm dài võng xuống dưới tải trọng, tiết diện ngang và nhịp của nó thường cần được xem xét kỹ lưỡng trước khi quan tâm đến ký hiệu hợp kim.
Phân tách rõ ràng các yêu cầu về độ bền, độ cứng và sản xuất sẽ giúp việc lựa chọn dễ dàng hơn nhiều.
Bắt đầu từ hợp kim và trạng thái tôi luyện
cả 6063 và 6061 đều là hợp kim nhôm thuộc dãy 6xxx, với magiê và silic là các nguyên tố hợp kim chủ yếu. Các con số này dùng để phân biệt các loại hợp kim; còn T5 và T6 chỉ các trạng thái tôi luyện.[1][2]
T5 có nghĩa là vật liệu được làm nguội từ quá trình gia công ở nhiệt độ cao rồi sau đó được già hóa nhân tạo. T6 có nghĩa là vật liệu được xử lý nhiệt hòa tan rồi sau đó được già hóa nhân tạo. Việc so sánh 6063-T5 với 6061-T6 do đó thay đổi cả thành phần hợp kim lẫn trạng thái tôi. Việc quy toàn bộ sự khác biệt chỉ cho số hiệu hợp kim hoặc mô tả đơn giản T5 và T6 là “làm nguội bằng không khí” và “làm nguội bằng nước” là không chính xác.[1][2][3]
6061-T6 mạnh hơn bao nhiêu?
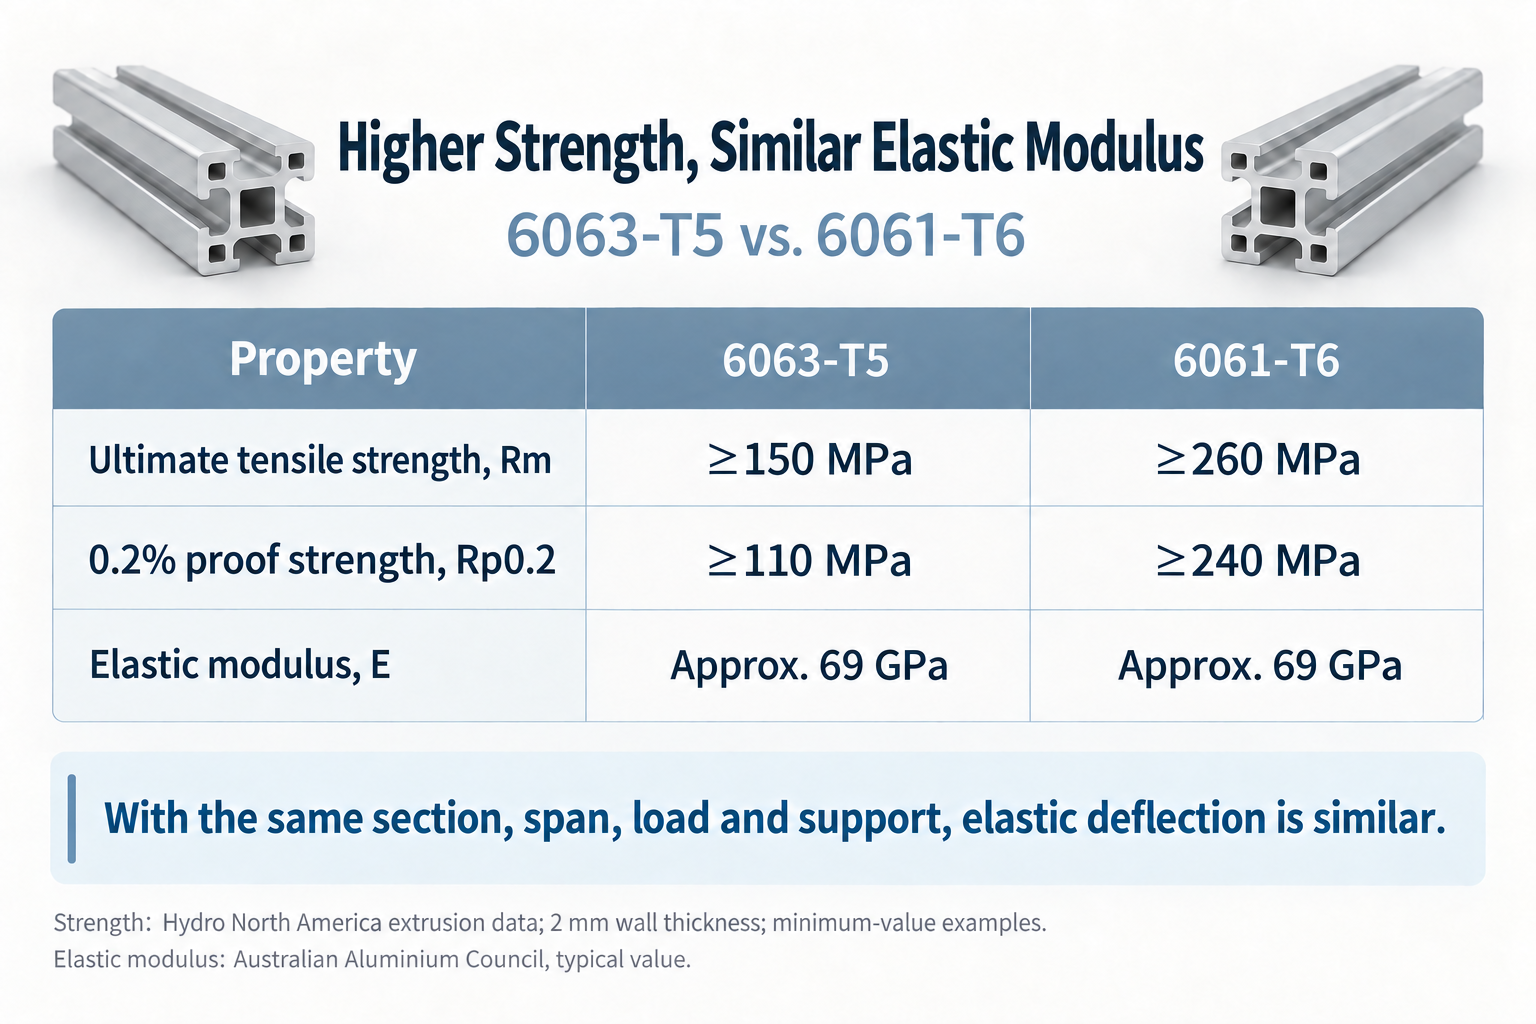
Để so sánh trên cơ sở tương đương, bảng dưới đây sử dụng dữ liệu ép đùn của Hydro tại Bắc Mỹ cho một độ dày tiết diện 2 mm . Đây là các giá trị tối thiểu được công bố cho điều kiện nêu trên.[1][2]
| Bất động sản | 6063-T5 | 6061-T6 |
|---|---|---|
| Giới hạn bền kéo, Rm | ≥150 MPa | ≥260 MPa |
| giới hạn chảy (0,2 %), Rp0.2 | ≥110 MPa | ≥240 MPa |
| Độ dãn dài sau khi đứt | ≥8% | ≥8% |
Các giá trị này được lấy từ bảng dữ liệu của nhà sản xuất được trích dẫn. Đây không phải là kết quả thử nghiệm theo lô, giá trị điển hình hay giới hạn chấp nhận phổ quát theo tiêu chuẩn quốc gia Trung Quốc. Các giá trị độ giãn dài sử dụng quy ước chiều dài đo được nêu trong dữ liệu nguồn: 2 inch hoặc bốn lần đường kính mẫu. Hãy ghi rõ tiêu chuẩn áp dụng và kích thước sản phẩm trong đơn đặt hàng.
Độ bền kéo cực đại mô tả ứng suất kéo tối đa đạt được trong quá trình thử kéo. Độ bền chứng minh tại 0.2% hữu ích hơn khi vấn đề cần quan tâm là biến dạng vĩnh viễn dưới tải.
Theo các giá trị tối thiểu này, hợp kim 6061-T6 có khoảng 1,73 lần độ bền kéo và 2,18 lần độ bền chứng minh của hợp kim 6063-T5. Điều này có thể quan trọng khi không gian hạn chế kích thước mặt cắt và độ bền vật liệu là yêu cầu quyết định.
Nó hoạt động không không có nghĩa là một khung hoàn chỉnh bằng 6061-T6 chịu được tải trọng gấp 1,73 hoặc 2,18 lần. Các mối nối, tải trọng cục bộ xung quanh các rãnh, hiện tượng mất ổn định do uốn dọc (buckling) và độ võng có thể là yếu tố chi phối đầu tiên đối với cụm lắp ráp.
Độ bền cao hơn không nhất thiết đồng nghĩa với độ võng nhỏ hơn
Độ bền và độ cứng trả lời những câu hỏi khác nhau. Modun đàn hồi ảnh hưởng đến mức độ cong của một thành phần khi nó vẫn nằm trong giới hạn đàn hồi. Sách Hướng dẫn về Định hình Nhôm Ép đùn liệt kê mô-đun đàn hồi khoảng 69 GPa đối với cả hai loại hợp kim 6061 và 6063.[3]
Với cùng tiết diện ngang, cùng nhịp, cùng tải trọng và cùng điều kiện liên kết, độ võng đàn hồi tính toán của dầm 6061-T6 và dầm 6063-T5 gần như bằng nhau.
Xét một dầm đơn giản được gối tựa với nhịp dài 1.000 mm và chịu tải trọng 500 N tại điểm giữa. Giả sử mô-men quán tính tiết diện là I = 100.000 mm⁴ và mô-đun đàn hồi E = 69.000 MPa. Bỏ qua trọng lượng bản thân, biến dạng cắt và chuyển vị tại các liên kết, công thức dầm nhỏ võng cho ta:[4]
Độ võng tại điểm giữa = FL³/(48EI) ≈ 1,51 mm.
| Thay đổi | Độ võng tính toán tại điểm giữa |
|---|---|
| Tiết diện ban đầu bằng hợp kim 6063-T5 | Khoảng 1,51 mm |
| Cùng tiết diện nhưng bằng hợp kim 6061-T6 | Khoảng 1,51 mm |
| Nhân đôi I trong khi giữ nguyên E | Khoảng 0,75 mm |
Ở đây, I biểu thị khả năng chống uốn của mặt cắt ngang. Một mặt cắt cao hơn theo hướng uốn hoặc sự phân bố tốt hơn các thành và khoang rỗng bên trong có thể làm tăng I. Việc giảm chiều dài nhịp không được đỡ cũng làm giảm độ võng.
Nếu mặt bàn làm việc võng xuống hoặc giá đỡ kiểm tra dịch chuyển quá nhiều dưới tải, trước tiên hãy kiểm tra mặt cắt, chiều dài nhịp và độ cứng của mối nối. Nếu một thanh vẫn cong sau khi tháo tải, hãy kiểm tra mức ứng suất và xem liệu có cần vật liệu có độ bền cao hơn hay không. Ví dụ đơn giản này minh hoạ mối quan hệ nêu trên; đây không phải là xếp hạng tải cho bất kỳ profile cụ thể nào.
Nơi mà hợp kim 6063-T5 phù hợp
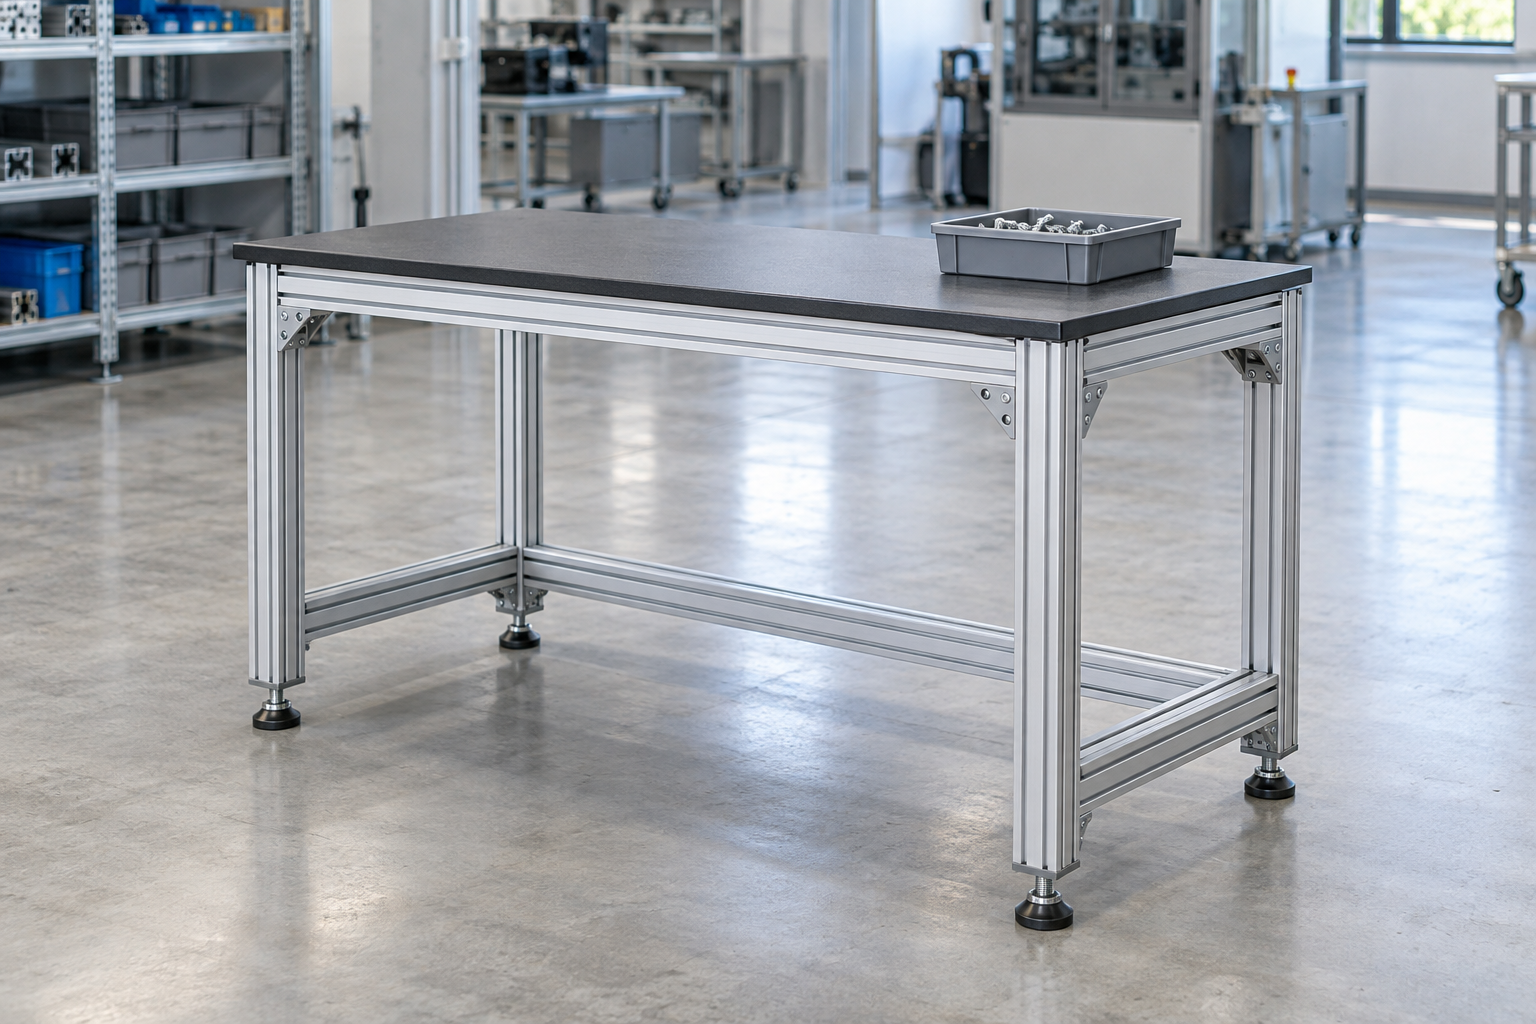
Các thanh định hình khung công nghiệp thường kết hợp nhiều rãnh, thành tương đối mỏng và các khoang rỗng bên trong. Hợp kim 6063 dễ định hình thành những dạng như vậy và có thể đạt được bề mặt hoàn thiện tốt. Những đặc tính này giúp giải thích việc sử dụng nó trong các khung lộ ra ngoài cũng như các profile kiến trúc hoặc trang trí.[1][3]
6063 cũng thường được ưa chuộng khi vẻ ngoài anod hóa trang trí là yếu tố quan trọng. 6061 cũng có thể được anod hóa, kể cả anod hóa cứng, nhưng để đạt được vẻ ngoài đồng đều, có thể cần chú ý kỹ hơn đến vật liệu và quy trình. Bảng dữ liệu 6061 của Hydro hướng người đọc tới 6063 khi vẻ ngoài trang trí đặc biệt quan trọng.[1][2]
Đối với tấm chắn máy để hở có các khe phức tạp, 6063-T5 là lựa chọn hợp lý nếu thiết kế đã đáp ứng đầy đủ yêu cầu về độ bền và độ võng. Chỉ riêng việc có số cường độ cao hơn không phải là lý do để thay đổi loại hợp kim.
Những trường hợp nên xem xét kỹ hơn 6061-T6
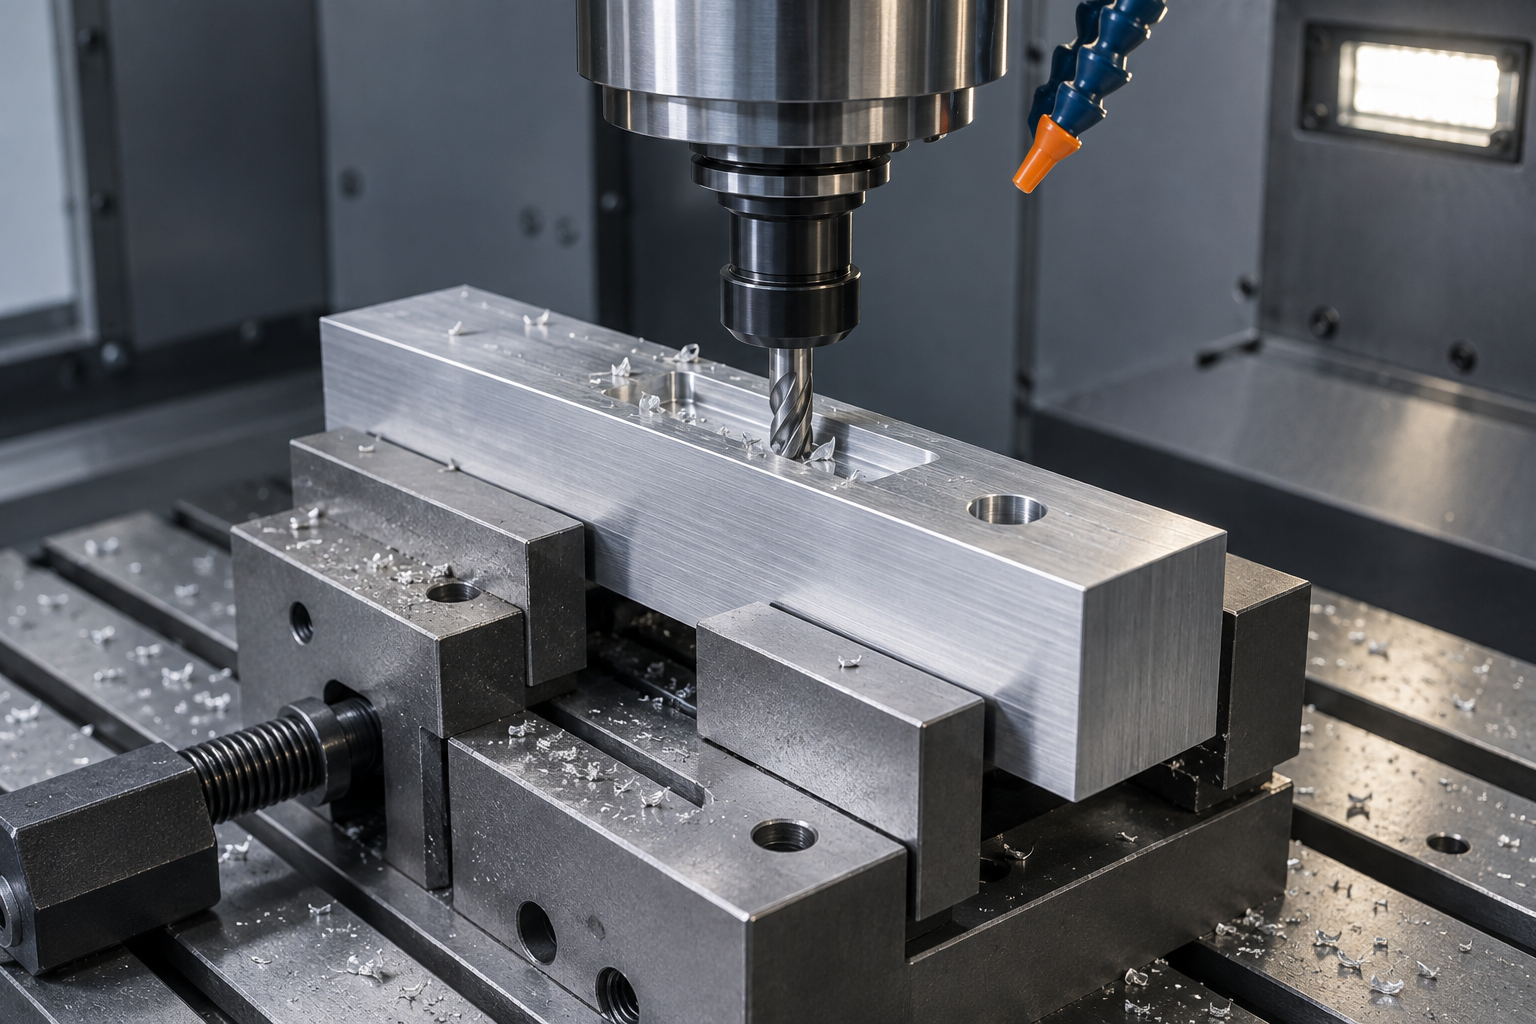
Đối với các bộ nối chịu tải hoặc chi tiết máy cần gia công phay, khoan hoặc tarô đáng kể, 6061-T6 mang lại sự kết hợp hấp dẫn giữa độ bền và khả năng gia công. Tuy nhiên, khả năng gia công riêng lẻ không đảm bảo chi tiết hoàn thiện sẽ chính xác hơn. Việc định vị chi tiết, dụng cụ cắt, thoát phoi và ứng suất dư cũng ảnh hưởng đến kích thước và biến dạng.[2][5]
hợp kim 6063-T5 cũng có thể được cắt, khoan và taro để gia công khung thông thường.
Các mối hàn cần được kiểm tra riêng biệt. Cả hai loại hợp kim đều có thể hàn được bằng các quy trình phù hợp, nhưng hàn nóng chảy đối với nhôm có thể xử lý nhiệt sẽ làm giảm độ cứng ở vùng chịu nhiệt. Đánh giá cấu trúc đã hàn dựa trên đặc tính của mối hàn chứ không giả định rằng các giá trị T5 hoặc T6 của kim loại cơ bản vẫn còn hiệu lực tại khu vực đó.[6]
Danh Sách Kiểm Tra Lựa Chọn Thực Tế
Bàn làm việc, vỏ bọc thiết bị và tấm chắn: Kiểm tra tải thực tế, mặt cắt, nhịp và các liên kết. Nếu cả độ bền lẫn độ võng đều đạt yêu cầu, hãy ưu tiên đánh giá 6063-T5, đặc biệt trong các trường hợp yêu cầu tương thích rãnh và bề mặt hoàn thiện dễ quan sát.
Các chi tiết chịu tải trong không gian hạn chế: Khi kích thước mặt cắt cho phép bị giới hạn và tính toán cho thấy độ bền vật liệu không đủ, hãy đánh giá 6061-T6. Đồng thời kiểm tra các liên kết và ổn định cục bộ.
Dầm ngang dài và các dụng cụ kiểm tra: Tính độ võng. So sánh với mô-men quán tính bậc hai lớn hơn, nhịp ngắn hơn hoặc thêm điểm tựa. Chỉ chuyển sang hợp kim 6061-T6 thôi sẽ không mang lại hiệu quả tương đương.
Ghi rõ đầy đủ loại hợp kim và trạng thái tôi trên bản vẽ, ví dụ như 6061-T6 , và đảm bảo chứng chỉ vật liệu khớp với lô hàng được giao. Thước kẹp kiểm tra kích thước; ngoại quan cho biết tình trạng bề mặt. Cả hai phương pháp này đều không xác định được loại hợp kim hay trạng thái tôi. Việc nhận diện vật liệu đòi hỏi bằng chứng về thành phần hóa học và đặc tính cơ học liên quan.
Câu hỏi hữu ích là: yếu tố nào giới hạn dự án — khả năng chống biến dạng vĩnh viễn, kiểm soát độ võng đàn hồi hay khả năng thích hợp cho quá trình ép đùn, gia công cơ khí và hoàn thiện? Khi làm rõ điều này, bạn có thể quyết định chi ngân sách vào một loại hợp kim khác, một mặt cắt tốt hơn hoặc một bố trí khung khác.
Nguồn
[1] Hydro, bảng dữ liệu ép đùn hợp kim 6063 (tháng 6 năm 2026)
[2] Hydro, bảng dữ liệu ép đùn hợp kim 6061 (phiên bản năm 2019 do Hydro cung cấp liên kết)
[3] Hội Nhôm Úc, Sổ tay Ép đùn Nhôm (tháng 12 năm 2023)
[4] MIT OpenCourseWare, công thức uốn ba điểm