EN
ekstrusi Aluminium 6063-T5 berbanding 6061-T6: Yang Mana Sesuai untuk Rangka Anda?
 Dua rangka peralatan boleh kelihatan hampir sama, tetapi satu lukisan memerlukan aloi 6063-T5 manakala yang lain menetapkan 6061-T6. Aloi yang lebih kuat mungkin kedengaran seperti pilihan yang lebih selamat. Namun, adakah ia mengurangkan lendutan rasuk rentas yang panjang? Adakah ia menjadikan rangka siap lebih tepat?
6061-T6 menawarkan kekuatan yang lebih tinggi. 6063-T5 sering kali sesuai untuk profil ekstrusi kompleks dan permukaan rangka yang kelihatan. Apabila rasuk panjang melendut di bawah beban, keratan rentas dan rentangannya biasanya memerlukan perhatian terlebih dahulu sebelum spesifikasi aloinya.
Memisahkan keperluan kekuatan, kekukuhan, dan pembuatan menjadikan pemilihan jauh lebih mudah.
Mulakan dengan aloi dan temper
6063 dan 6061 adalah kedua-duanya aloi aluminium siri-6xxx, dengan magnesium dan silikon sebagai unsur aloi utamanya. Nombor-nombor tersebut mengenal pasti aloi; T5 dan T6 mengenal pasti tempernya.[1][2]
T5 bermaksud bahan tersebut disejukkan daripada proses pembentukan suhu tinggi dan kemudian diperamatkan secara buatan. T6 bermaksud bahan tersebut mengalami rawatan haba larutan dan kemudian diperamatkan secara buatan. Oleh itu, membandingkan 6063-T5 dengan 6061-T6 mengubah kedua-dua aloi dan keadaan temper. Adalah menyesatkan untuk mengaitkan setiap perbezaan semata-mata dengan nombor aloi atau menggambarkan T5 dan T6 hanya sebagai “disejukkan udara” dan “disejukkan air”.[1][2][3]
Seberapa kuatkah 6061-T6?
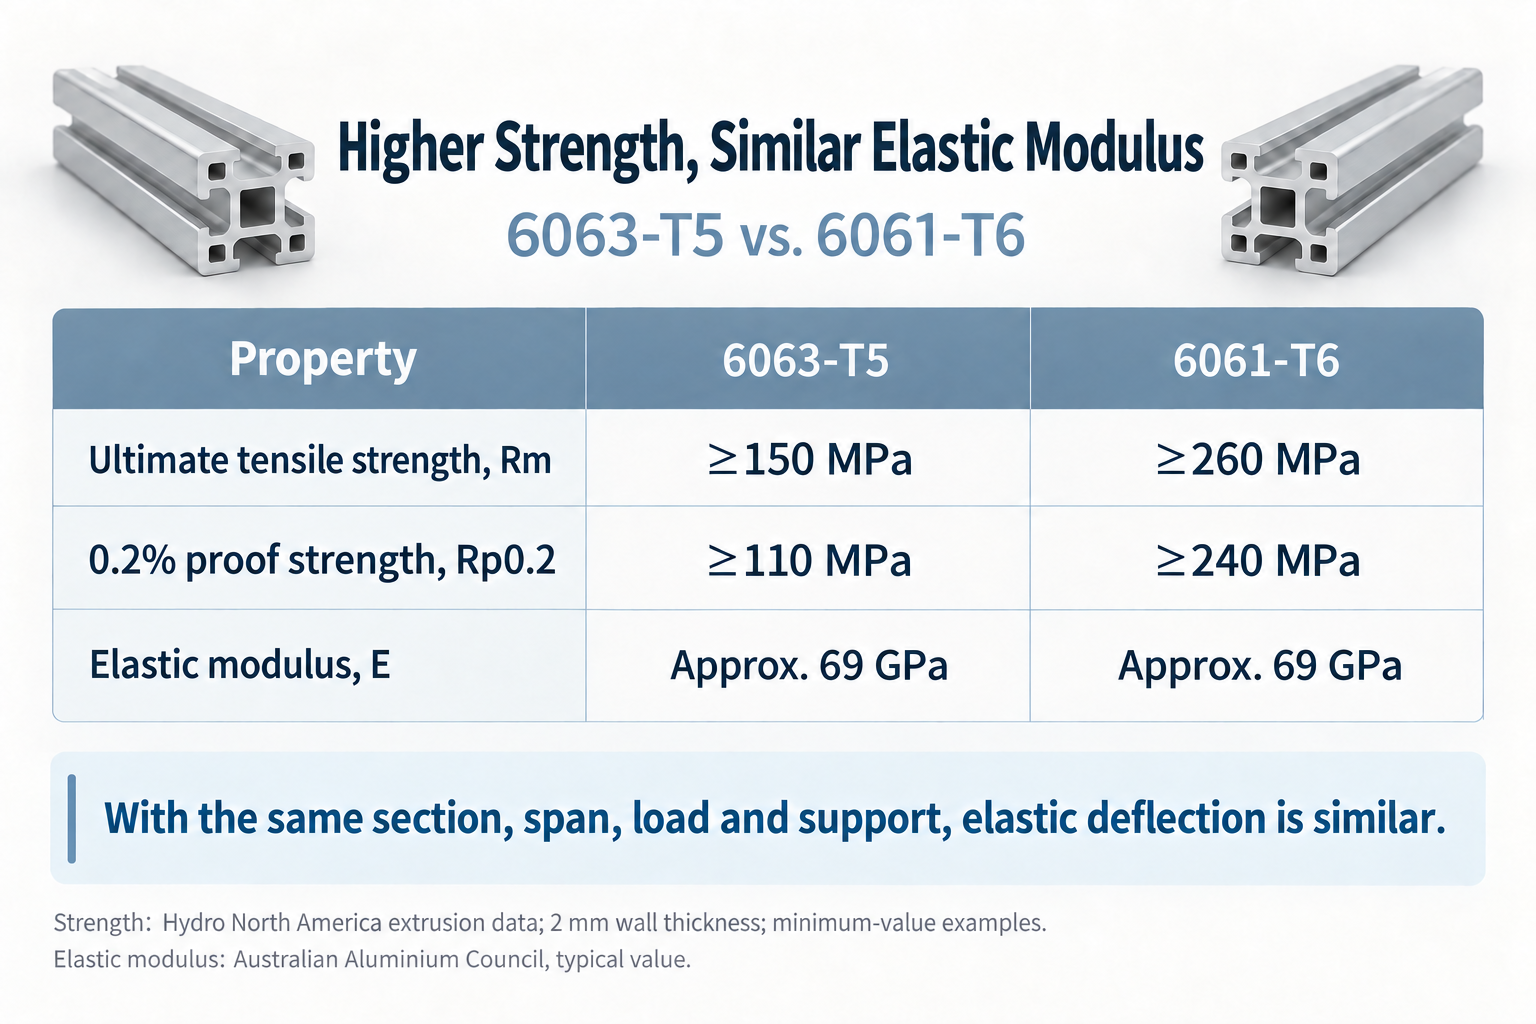
Untuk rujukan yang setara, jadual di bawah menggunakan data ekstrusi Hydro untuk Amerika Utara bagi sebuah ketebalan keratan 2 mm . Nilai-nilai ini merupakan contoh nilai minimum yang diterbitkan untuk keadaan yang dinyatakan.[1][2]
| Harta | 6063-T5 | 6061-T6 |
|---|---|---|
| Kekuatan tegangan muktamad, Rm | ≥150 MPa | ≥260 MPa |
| kekuatan bukti 0.2%, Rp0.2 | ≥110 MPa | ≥240 MPa |
| Penjangkitan selepas patah tulang | ≥8% | ≥8% |
Nilai-nilai ini diperoleh daripada lembaran data pengeluar yang dirujuk. Nilai-nilai ini bukan hasil ujian kelompok, nilai lazim, atau had penerimaan universal di bawah piawaian kebangsaan China. Nilai pemanjangan menggunakan konvensi panjang pengukuran yang dinyatakan dalam data sumber: 2 inci atau empat kali diameter spesimen. Nyatakan piawaian yang berlaku dan dimensi produk dalam pesanan pembelian.
Kekuatan tegangan muktamad menggambarkan tekanan tegangan maksimum yang dicapai semasa ujian tegangan. Kekuatan bukti 0.2% lebih berguna apabila kebimbangan utama ialah ubah bentuk tetap di bawah beban.
Berdasarkan angka minimum ini, 6061-T6 mempunyai kira-kira 1.73 kali kekuatan tegangan dan 2.18 kali kekuatan bukti 6063-T5. Perbezaan ini boleh menjadi penting apabila ruang mengehadkan saiz keratan rentas dan kekuatan bahan merupakan syarat penentu.
Ia melakukannya tidak tidak bermaksud rangka 6061-T6 yang lengkap mampu menanggung beban sebanyak 1.73 atau 2.18 kali ganda. Sambungan, beban setempat di sekitar slot, kelangsingan, dan pesongan mungkin menjadi faktor penentu utama bagi pemasangan tersebut.
Kekuatan yang lebih tinggi tidak semestinya bermaksud pesongan yang lebih rendah
Kekuatan dan kekukuhan menjawab soalan yang berbeza. Modulus Kenyapan mempengaruhi seberapa banyak suatu anggota melengkung semasa ia masih berada dalam julat elastik. Manual Ekstrusi Aluminium menyenaraikan modulus keanjalan sekitar 69 GPa untuk kedua-dua 6061 dan 6063.[3]
Dengan keratan rentas, rentang, beban, dan keadaan sokongan yang sama, rasuk 6061-T6 dan rasuk 6063-T5 oleh itu mempunyai pesongan elastik terkira yang hampir sama.
Pertimbangkan suatu rasuk disokong mudah dengan rentang 1,000 mm dan beban 500 N di pusatnya. Biarkan momen kedua kawasan rasuk tersebut ialah I = 100,000 mm⁴ dan modulus keanjalannya E = 69,000 MPa. Dengan mengabaikan berat sendiri, deformasi ricih, dan pergerakan pada sambungan, formula rasuk pesongan kecil memberikan:[4]
Pesongan pusat = FL³/(48EI) ≈ 1.51 mm.
| Tukar | Pesongan pusat terkira |
|---|---|
| Keratan asal dalam 6063-T5 | Sekitar 1.51 mm |
| Keratan yang sama dalam 6061-T6 | Sekitar 1.51 mm |
| Dua kali I sambil mengekalkan E tidak berubah | Lebih kurang 0.75 mm |
Di sini, I mewakili rintangan keratan rentas terhadap lenturan. Keratan yang lebih tinggi dalam arah lenturan atau pengagihan dinding dan rongga dalaman yang lebih baik boleh meningkatkan nilai I. Mengurangkan rentang tanpa sokongan juga mengurangkan pesongan.
Jika permukaan kerja melengkung atau alat pemeriksaan bergerak terlalu banyak di bawah beban, semak dahulu keratan, rentang, dan kekukuhan sambungan. Jika suatu anggota kekal lentur selepas beban dialihkan, semak tahap tegasan dan sama ada bahan dengan kekuatan lebih tinggi diperlukan. Contoh ringkas ini menunjukkan hubungan tersebut; ia bukan penarafan beban untuk sebarang profil tertentu.
Di mana 6063-T5 sesuai digunakan
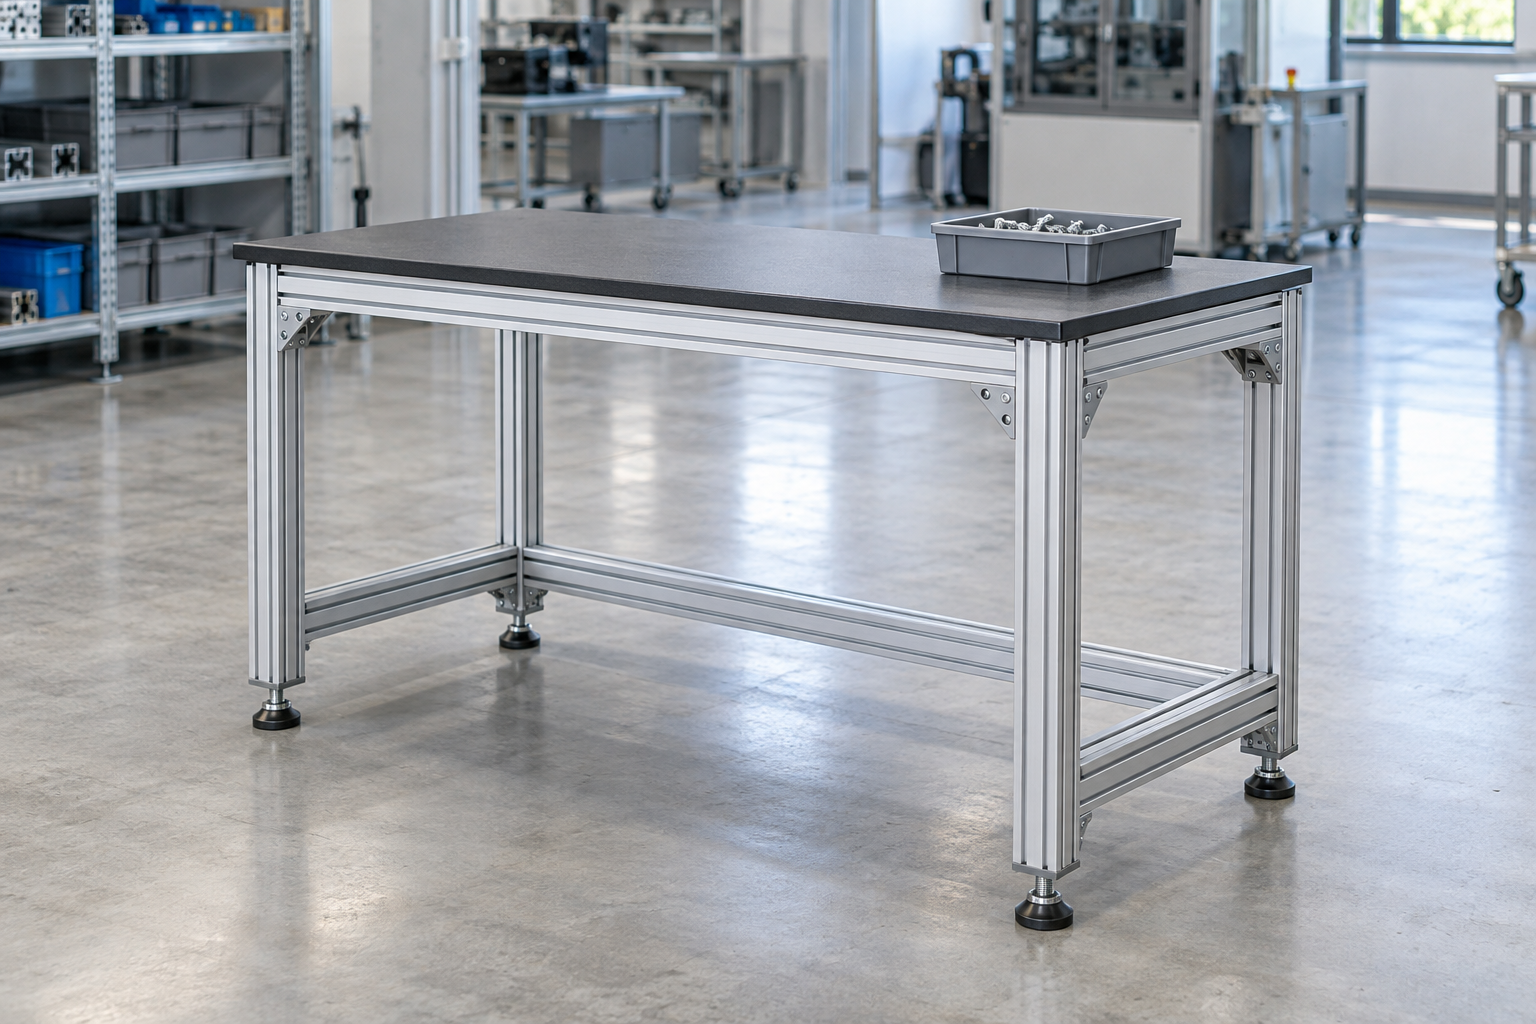
Ekstrusi rangka industri sering menggabungkan pelbagai slot, dinding yang relatif nipis, dan rongga dalaman. 6063 dapat diekstrud dengan baik ke dalam bentuk sedemikian dan memberikan hasil siap permukaan yang baik. Ciri-ciri ini menjelaskan penggunaannya dalam rangka yang terdedah serta profil arkitektur atau hiasan.[1][3]
6063 juga kerap dipilih apabila penampilan anodisasi dekoratif menjadi penting. 6061 juga boleh dianodisasi, termasuk anodisasi keras, tetapi untuk mencapai penampilan yang konsisten mungkin memerlukan perhatian lebih ketat terhadap bahan dan proses. Lembaran data 6061 daripada Hydro mengarahkan pembaca kepada 6063 apabila penampilan dekoratif sangat penting.[1][2]
Bagi pelindung mesin yang terdedah dengan slot kompleks, 6063-T5 merupakan pilihan yang masuk akal jika reka bentuk sudah memenuhi keperluan kekuatan dan pesongan. Nombor kekuatan yang lebih tinggi secara sendirinya bukan alasan untuk menukar aloi.
Di manakah 6061-T6 patut dikaji lebih teliti
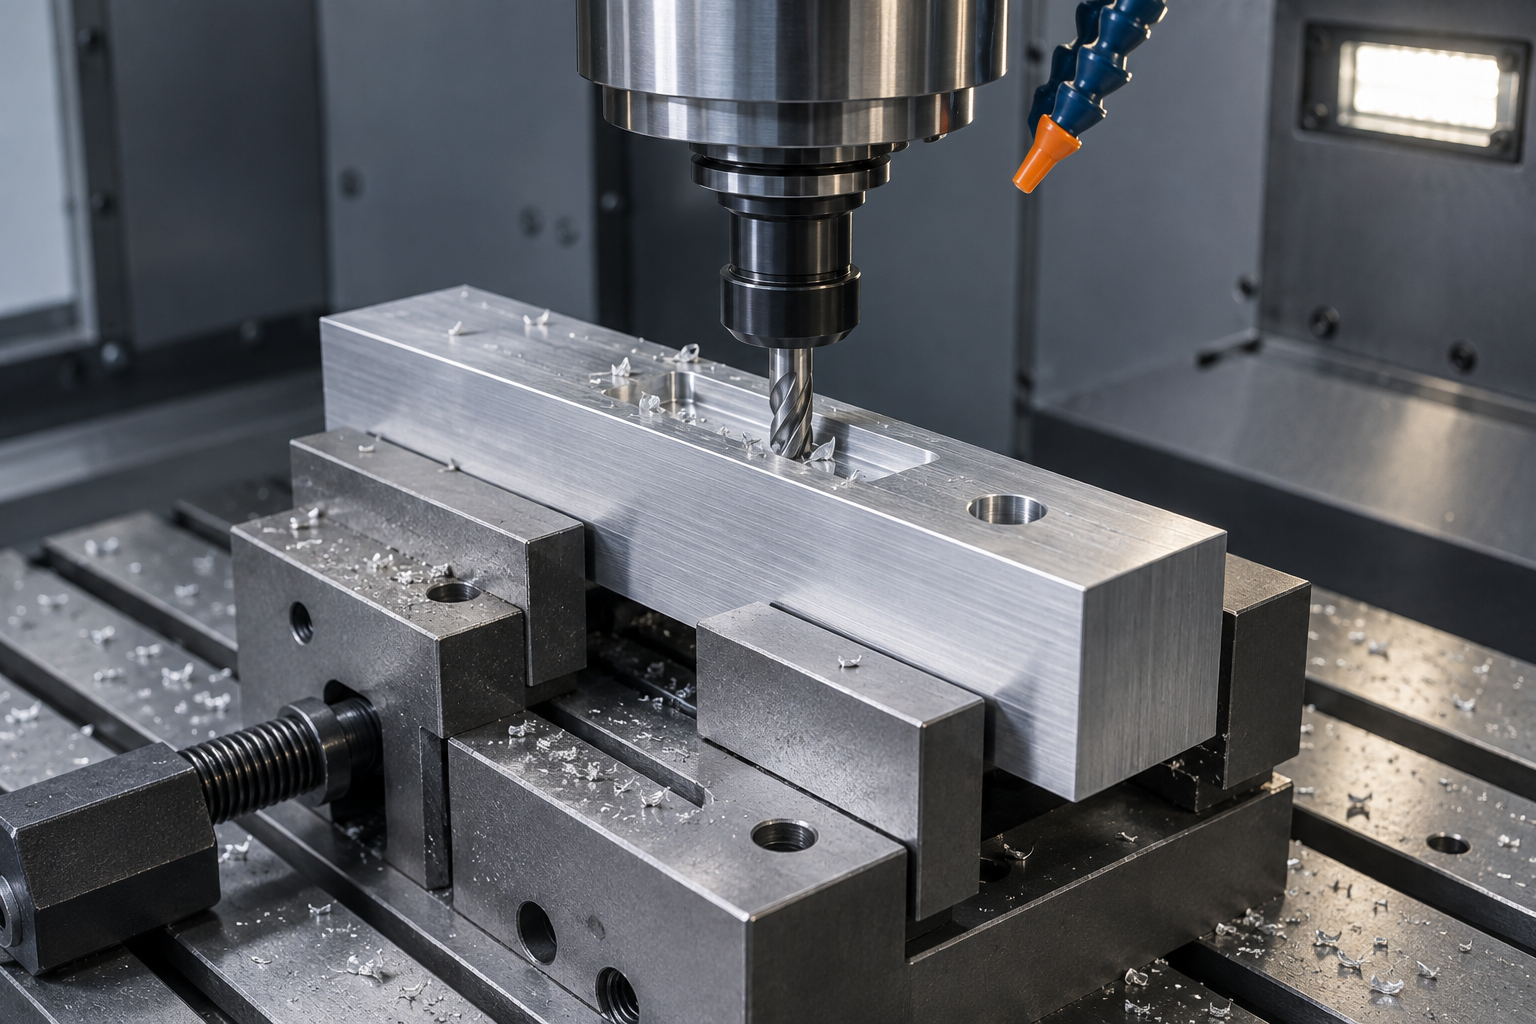
Bagi penyambung atau komponen mesin yang menanggung beban serta memerlukan pengilangan, pengeboran, atau pencarikan yang ketara, 6061-T6 menawarkan gabungan kekuatan dan kemudahan pemesinan yang menarik. Namun, kemudahan pemesinan sahaja tidak menjamin ketepatan dimensi bahagian siap. Penetapan jig, perkakasan, pengeluaran serbuk logam, dan tekanan sisa turut mempengaruhi dimensi dan rintangan distorsi.[2][5]
6063-T5 juga boleh dipotong, dilubangkan, dan ditapis untuk pembuatan rangka biasa.
Kimpalan memerlukan pemeriksaan berasingan. Kedua-dua aloi boleh dikimpal dengan prosedur yang sesuai, tetapi kimpalan lebur bagi aluminium yang boleh dirawat haba boleh melembutkan zon yang terjejas haba. Nilai struktur yang dikimpal berdasarkan sifat sambungan kimpalan, bukan dengan menganggap nilai T5 atau T6 logam asas masih berlaku di situ.[6]
Senarai Semak Pemilihan yang Praktikal
Meja kerja, pelindung peralatan, dan pengadang: Semak beban sebenar, keratan rentas, rentang, dan sambungan. Jika kekuatan dan pesongan adalah diterima, nilaikan 6063-T5 terlebih dahulu, terutamanya di mana keserasian alur dan penyelesaian kelihatan penting.
Bahagian penyokong beban dengan ruang terhad: Apabila saiz keratan rentas yang dibenarkan terhad dan pengiraan menunjukkan kekuatan bahan tidak mencukupi, nilaikan 6061-T6. Semak juga sambungan dan kestabilan tempatan.
Rasuk rentas panjang dan tetapan pemeriksaan: Kira pesongan. Bandingkan momen luas kedua yang lebih tinggi, rentang yang lebih pendek, atau sokongan tambahan. Menukar kepada 6061-T6 sahaja tidak akan memberikan manfaat yang sama.
Nyatakan sepenuhnya aloi dan temper pada lukisan, seperti 6061-T6 , dan pastikan sijil bahan sepadan dengan kelompok penghantaran. Jangka sorong mengesahkan dimensi; rupa luar memberitahu anda tentang permukaan. Tiada satu pun daripada keduanya menentukan aloi atau temper. Pengenalpastian bahan memerlukan bukti komposisi kimia dan sifat mekanikal yang berkaitan.
Soalan yang berguna ialah apakah yang menghadkan projek: rintangan terhadap deformasi kekal, kawalan pesongan elastik, atau kesesuaian untuk ekstrusi, pemesinan, dan penyelesaian akhir. Setelah perkara ini jelas, anda boleh memutuskan sama ada hendak membelanjakan bajet anda pada aloi berbeza, keratan yang lebih baik, atau susun atur rangka yang berbeza.
Sumber
[1] Hydro, Lembaran Data Ekstrusi Alo 6063 (Jun 2026)
[2] Hydro, Lembaran Data Ekstrusi Alo 6061 (versi 2019 yang dipautkan oleh Hydro)
[3] Majlis Aluminium Australia, Manual Ekstrusi Aluminium (Disember 2023)
[4] MIT OpenCourseWare, rumus lenturan tiga titik