EN
6063-T5 és 6061-T6 alumínium extrúziók összehasonlítása: Melyik illik a keretéhez?
 Két berendezéskeret külsőre majdnem azonos lehet, mégis az egyik rajzon 6063-T5, a másikon pedig 6061-T6 szerepel. Az erősebb ötvözet biztonságosabb választásnak tűnhet. De kevesebbet hajlik-e el egy hosszú kereszttartó terhelés alatt? Pontosabbá teszi-e a befejezett keretet?
a 6061-T6 magasabb szilárdságot kínál. A 6063-T5 gyakran jól alkalmazható összetett extrudált profilokhoz és látható keretfelületekhez. Amikor egy hosszú gerenda terhelés alatt lehajlik, általában a keresztmetszete és a fesztávolsága érdemel figyelmet az ötvözet jelölése előtt.
A szilárdság, a merevség és a gyártási követelmények elkülönítése lényegesen egyszerűsíti a döntést.
Kezdje az ötvözet és a hőkezelési állapot kiválasztásával
a 6063 és a 6061 is a 6xxx sorozatú alumíniumötvözetek, amelyek fő ötvöző elemei a magnézium és a szilícium. A számok az ötvözeteket, a T5 és a T6 pedig a hőkezelési állapotukat (temper) jelölik.[1][2]
A T5 azt jelenti, hogy az anyagot magas hőmérsékleten alakították, majd mesterségesen öregítették. A T6 azt jelenti, hogy oldathőkezelték, majd mesterségesen öregítették. A 6063-T5 és a 6061-T6 összehasonlítása tehát mind az ötvözet összetételét, mind a hőkezelési állapotot megváltoztatja. Félrevezető lenne minden különbséget kizárólag az ötvözet számára vagy a T5 és T6 jelöléseket egyszerűen „levegőhűtöttnek” és „vízhűtöttnek” nevezni.[1][2][3]
Mennyivel szilárdabb a 6061-T6?
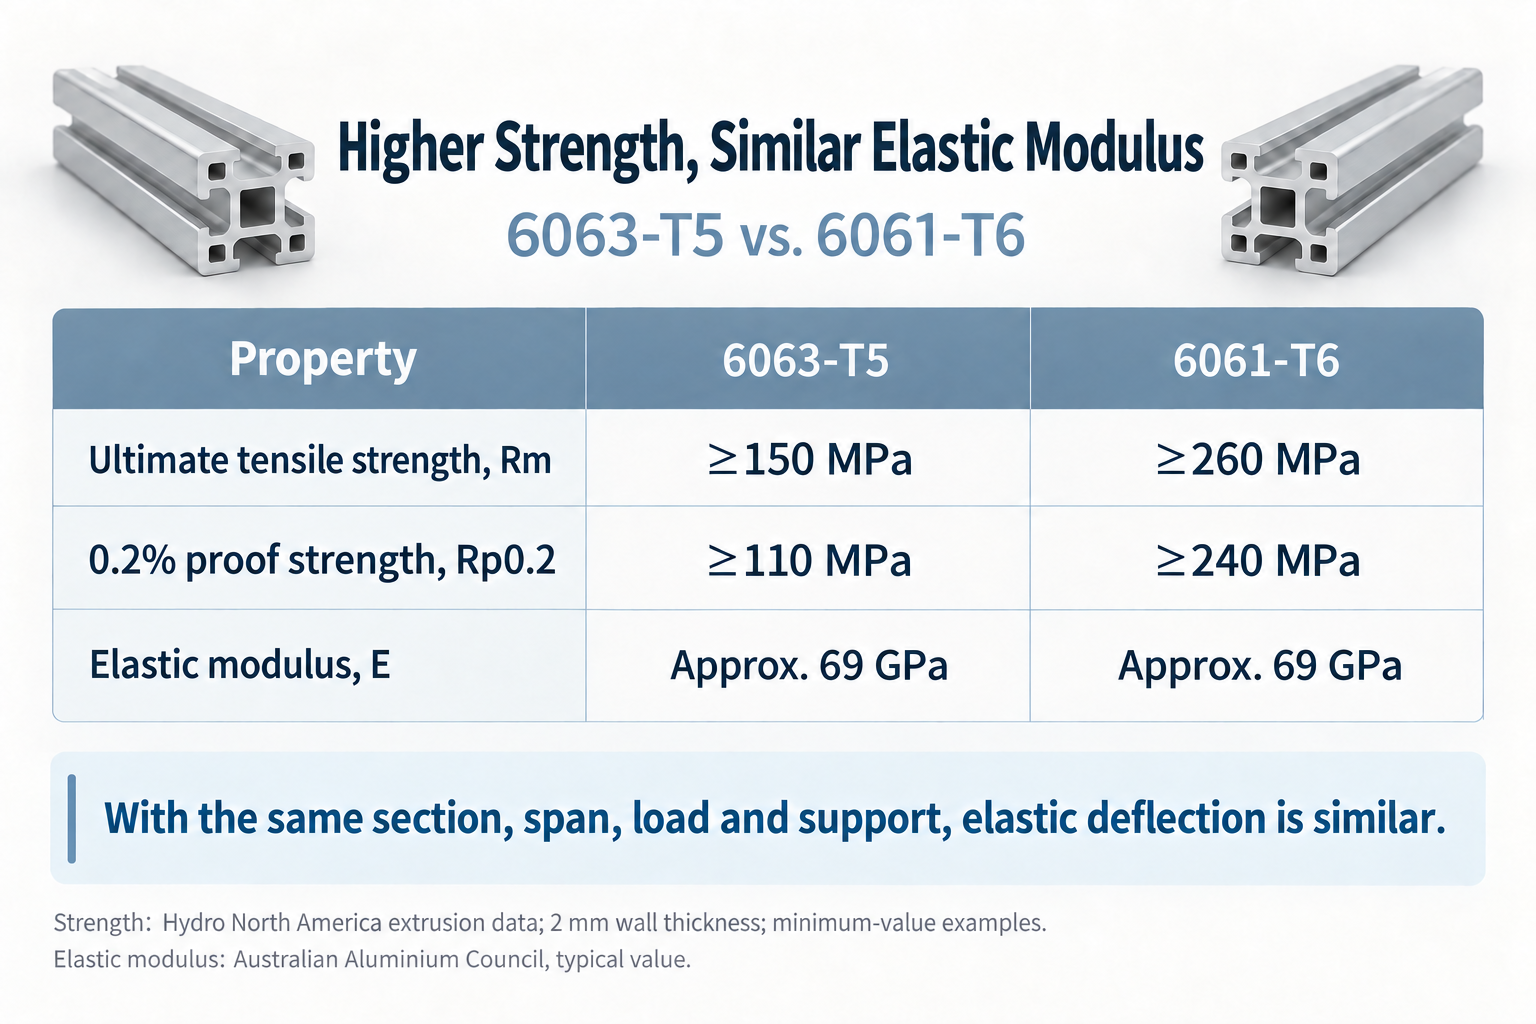
Az alábbi táblázat egy azonos alapú összehasonlítás céljából a Hydro Észak-amerikai extrúziós adatait használja egy 2 mm-es szelvényvastagságra . Ezek a közzétett minimális értékek a megadott állapotra vonatkozóan.[1][2]
| Ingatlan | 6063-T5 | 6061-T6 |
|---|---|---|
| Szakítószilárdság, Rm | ≥150 MPa | ≥260 MPa |
| 0,2 %-os folyáshatár, Rp0.2 | ≥110 MPa | ≥240 MPa |
| Hosszúság törés után | ≥8% | ≥8% |
Ezek az értékek a megadott gyártó adatlapjaiból származnak. Nem kötegpróbák eredményei, nem tipikus értékek, és nem általánosan elfogadott határértékek kínai nemzeti szabvány szerint. A nyúlásértékek a forrásadatokban megadott mérőhossz-konvenciót használják: 2 hüvelyk vagy a minta átmérőjének négyszerese. A vásárlási megrendelésben jelezze a vonatkozó szabványt és a termék méreteit.
A szakítószilárdság a húzóvizsgálat során elérhető legnagyobb húzófeszültséget írja le. A 0,2%-os folyáshatár akkor hasznosabb, ha a terhelés alatti maradó alakváltozás a kérdés.
Ezen minimális értékek alapján a 6061-T6 körülbelül 1,73-szoros szakítószilárdsággal és 2,18-szoros folyáshatárral rendelkezik a 6063-T5-höz képest. Ez fontos lehet, ha a hely korlátozza a keresztmetszet méretét, és az anyag szilárdsága a meghatározó tényező.
Csinálja nem ez nem jelenti azt, hogy egy teljes 6061-T6 váz 1,73- vagy 2,18-szoros terhelést bír el. A csatlakozások, a horpadások körüli helyi terhelések, a kihajlás és az elhajlás előbb meghatározhatják az összeszerelés viselkedését.
A nagyobb szilárdság nem feltétlenül jelent kisebb deformációt
A szilárdság és a merevség különböző kérdésekre ad választ. Elastikus modulus befolyásolja, mennyire hajlik meg egy elem, amíg az rugalmas tartományon belül marad. Az Aluminium Extrusion Manual körülbelül 69 GPa értéket tüntet fel mind a 6061-es, mind a 6063-as ötvözet esetében.[3]
Ugyanazzal a keresztmetszettel, támaszköz-távolsággal, terheléssel és támaszfeltételekkel egy 6061-T6-os és egy 6063-T5-ös gerenda tehát majdnem azonos rugalmas deformációt mutat a számítások szerint.
Vegyünk egy egyszerűen megtámasztott gerendát 1000 mm-es támaszköz-távolsággal és 500 N központi terheléssel. Legyen másodrendű nyomatéka I = 100 000 mm⁴, rugalmassági modulusa E = 69 000 MPa. A saját súlyt, a nyírási deformációt és a csatlakozások elmozdulását figyelmen kívül hagyva a kis deformációkra vonatkozó gerendaformula adja:[4]
Középponti deformáció = FL³/(48EI) ≈ 1,51 mm.
| Változás | Számított középponti deformáció |
|---|---|
| Eredeti 6063-T5-ös keresztmetszet | Körülbelül 1,51 mm |
| Ugyanaz a szelvény 6061-T6 ötvözetből | Körülbelül 1,51 mm |
| Dupla I, miközben az E értéke változatlan marad | Körülbelül 0,75 mm |
Itt az I a keresztmetszet hajlítással szembeni ellenállását jelöli. A hajlítás irányában magasabb szelvény vagy falainak és belső üregének jobb eloszlása növelheti az I értékét. A támasztópontok közötti távolság csökkentése is csökkenti a lehajlást.
Ha egy munkafelület lehajlik vagy egy ellenőrző szerkezet túlságosan elmozdul terhelés alatt, először ellenőrizze a szelvényt, a támasztópontok közötti távolságot és az illesztések merevségét. Ha egy elem a terhelés eltávolítása után is meghajlva marad, ellenőrizze a feszültségszintet, és vizsgálja meg, szükség van-e erősebb anyagra. Ez a leegyszerűsített példa a kapcsolatot mutatja be; nem minősül terhelési értékelésnek bármely konkrét profil esetében.
Ahol a 6063-T5 ésszerű választás
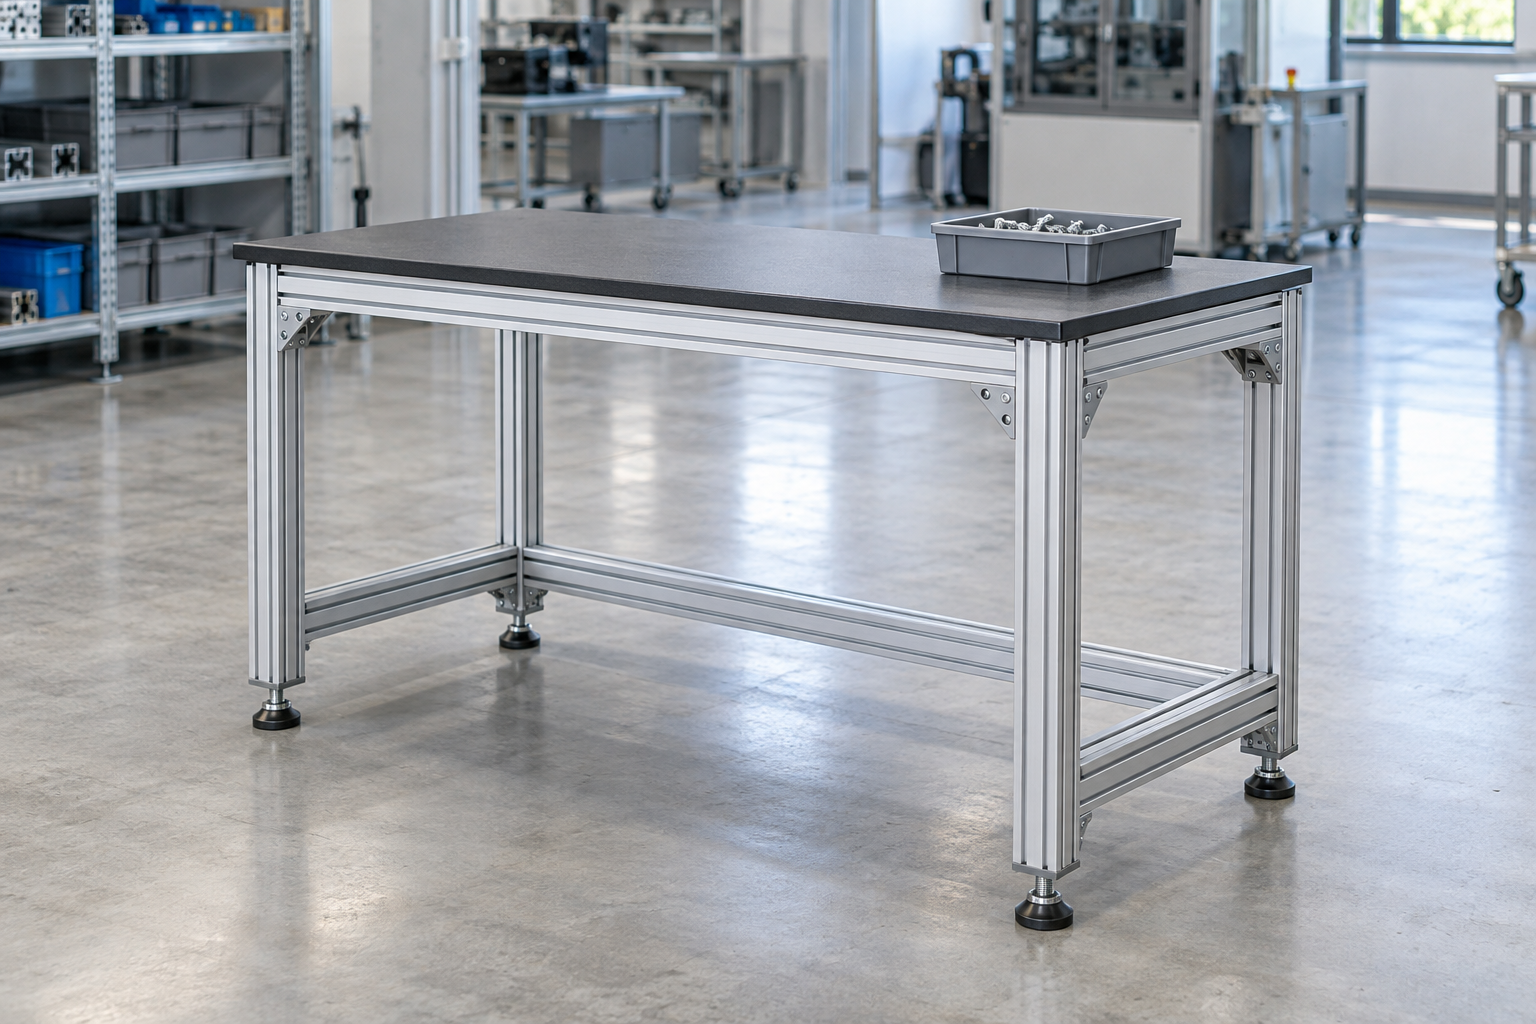
Az ipari keretprofilok gyakran több horpadást, viszonylag vékony falakat és belső üregeket kombinálnak. A 6063 jól extrudálható ilyen formákba, és jó felületminőséget biztosíthat. Ezek a tulajdonságok magyarázzák, miért használják látható keretekhez, illetve építészeti vagy díszítő profilokhoz.[1][3]
a 6063-as ötvözetet gyakran részesítik előnyben akkor is, ha a díszes anódolt megjelenés fontos. A 6061-es ötvözetet is lehet anódolni, beleértve a kemény anódolást is, de egy egységes megjelenés elérése esetleg szorosabb figyelmet igényel a nyersanyag és az eljárás tekintetében. A Hydro 6061-es adatlapja a 6063-as ötvözet felé irányítja az olvasókat, ha különösen fontos a díszes megjelenés.[1][2]
Összetett résekkel ellátott, látható gépvédő esetén a 6063-T5 egy ésszerű választás, ha a tervezés már megfelel az erősség- és lehajlási követelményeknek. Egy magasabb szilárdsági érték önmagában nem indokolja az ötvözet cseréjét.
Ahol a 6061-T6 részletesebb vizsgálatot érdemel
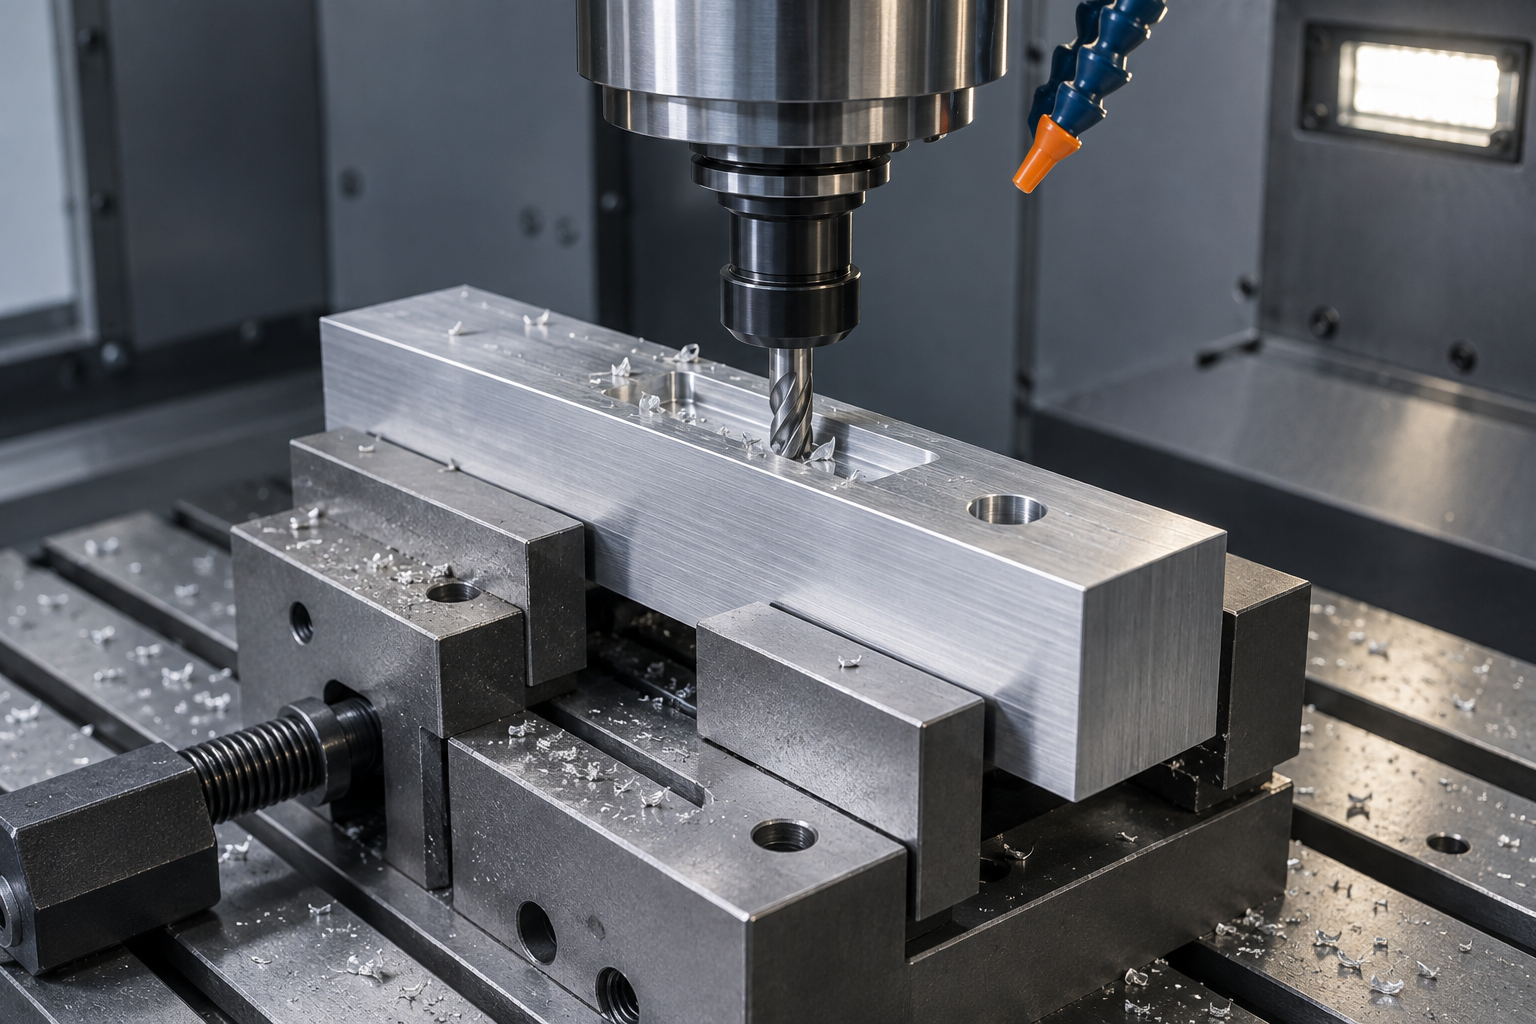
Terhelés alatt álló kapcsolóelemek vagy gépi alkatrészek esetében, amelyek jelentős marásra, fúrásra vagy menetvágásra szorulnak, a 6061-T6 vonzó kombinációt kínál az erősség és a megmunkálhatóság terén. A megmunkálhatóság azonban önmagában nem garantálja a pontosabb végterméket. A rögzítés, a szerszámozás, a forgácseltávolítás és a maradékfeszültség is befolyásolja a méreteket és a torzulást.[2][5]
a 6063-T5 ötvözetet szokásos keretgyártáshoz is vágni, fúrni és menetelni lehet.
Az hegesztéseket külön ellenőrizni kell. Mindkét ötvözet hegeszthető megfelelő eljárásokkal, de a hőkezelhető alumínium ötvözetek összeolvasztással történő hegesztése lágyíthatja a hőhatás alatt álló zónát. Egy hegesztett szerkezet értékelésénél a hegesztési varrat tulajdonságait kell figyelembe venni, ne pedig feltételezni, hogy az alapanyag T5- vagy T6-jelölésű értékei továbbra is érvényesek ott.[6]
Gyakorlati választási ellenőrzőlista
Munkaasztalok, berendezésburkolatok és védőberendezések: Ellenőrizze a tényleges terheléseket, a keresztmetszetet, a támaszközöket és a kapcsolódásokat. Ha mind a szilárdság, mind az alakváltozás elfogadható, először értékelje a 6063-T5-öt, különösen akkor, ha a fogazatkompatibilitás és a látható felületminőség fontos.
Térbelileg korlátozott, teherhordó alkatrészek: Amikor a megengedett keresztmetszet mérete korlátozott, és a számítások szerint az anyag szilárdsága nem elegendő, értékelje a 6061-T6-ot. Ellenőrizze a kapcsolódásokat és a helyi stabilitást is.
Hosszú kereszttartók és ellenőrző szerelvények: Számítsa ki az elhajlást. Hasonlítsa össze a nagyobb másodrendű felületi nyomatékot, a rövidebb fesztávot vagy egy további támaszt. Csak a 6061-T6-os ötvözetre való áttérés önmagában nem hozza meg ugyanazt a hasznot.
Adja meg a teljes ötvözetet és hőkezelési állapotot a rajzon, például 6061-T6 , és győződjön meg arról, hogy az anyagtanúsítványok egyeznek a szállított tétellel. A tolómérők a méreteket ellenőrzik; a megjelenés a felületről ad információt. Egyik sem határozza meg az ötvözetet vagy a hőkezelési állapotot. Az anyagazonosításhoz a megfelelő kémiai összetételre és mechanikai tulajdonságokra vonatkozó bizonyítékok szükségesek.
A hasznos kérdés az, hogy mi korlátozza a projektet: az állandó deformáció elleni ellenállás, az rugalmas elhajlás szabályozása, vagy az extrudálásra, megmunkálásra és felületkezelésre való alkalmasság. Amint ez világossá válik, eldöntheti, hogy költségvetését egy másik ötvözet, egy jobb profil vagy egy másik keretelrendezés fejlesztésére fordítja-e.
Források
[1] Hydro, 6063-as ötvözet extrúziós adatlapja (2026. június)
[2] Hydro, 6061-es ötvözet extrúziós adatlapja (a Hydro által megadott 2019-es verzió)
[3] Australian Aluminium Council, Aluminium Extrusion Manual (2023. december)
[4] MIT OpenCourseWare, hárompontos hajlítás képlete
[5] Hydro, útmutató az alumíniumötvözetek megmunkálhatóságához