EN
6063-T5-ը և 6061-T6-ը ալյումինե պրոֆիլներում. Ո՞րն է հարմար ձեր շրջանակի համար
 Երկու սարքավորումների շրջանակները կարող են գրեթե նույնական տեսք ունենալ, սակայն մեկ գծագրում նշված է 6063-T5, իսկ մյուսում՝ 6061-T6: Ավելի ուժեղ համաձուլվածքը, թվում է, ավելի անվտանգ ընտրություն է: Բայց արդյո՞ք այն կնվազեցնի երկար հատակային բարձրացման ճկումը: Կարդյո՞ք այն կապահովի վերջնական շրջանակի ավելի ճշգրտություն:
6061-T6-ն առաջարկում է ավելի բարձր ամրություն: 6063-T5-ը հաճախ լավ տարբերակ է բարդ էքստրուդ պրոֆիլների և տեսանելի շրջանակի մակերեսների համար: Երբ երկար բարձրացումը ճկվում է բեռի տակ, նրա հատվածը և բարձրացման երկարությունը սովորաբար ավելի շատ ուշադրության են արժանանում, քան նրա համաձուլվածքի նշանակումը:
Ամրության, կոշտության և արտադրական պահանջների առանձնացումը ընտրությունը շատ ավելի հեշտացնում է:
Սկսեք համաձուլվածքից և ջերմային մշակման տեսակից
6063-ը և 6061-ը երկուսն էլ 6xxx շարքի ալյումինե համաձուլվածքներ են, որոնց հիմնական համաձուլվածքային տարրերն են մագնեզիումը և սիլիցիումը: Թվերը նույնականացնում են համաձուլվածքները, իսկ T5-ը և T6-ը՝ նրանց ջերմային մշակման տեսակները:[1][2]
T5-ը նշանակում է, որ նյութը սառեցվել է բարձր ջերմաստիճանում կատարված ձևավորման գործընթացից հետո և այնուհետև արհեստականորեն դարձել է ավելի կայուն: T6-ը նշանակում է, որ նյութը ենթարկվել է լուծման ջերմային մշակման և այնուհետև արհեստականորեն դարձել է ավելի կայուն: Հետևաբար, 6063-T5-ի և 6061-T6-ի համեմատությունը փոխում է ինչպես համաձուլվածքի տեսակը, այնպես էլ նրա վիճակը (temper): Սխալ է յուրաքանչյուր տարբերությունը վերագրել միայն համաձուլվածքի համարին կամ նկարագրել T5-ը և T6-ը պարզապես որպես «օդով սառեցված» և «ջրով սառեցված»:[1][2][3]
Որքանո՞վ է ավելի ուժեղ 6061-T6-ը:
Նույնատիպ հղման համար ստորև բերված աղյուսակը օգտագործում է Hydro-ի Հյուսիսային Ամերիկայում արտադրվող էքստրուդ արտադրանքների տվյալները՝ 2 մմ հատվածի հաստության համար . Դա հրապարակված նվազագույն արժեքների օրինակներն են նշված վիճակի համար:[1][2]
| Բանաձև | 6063-T5 | 6061-T6 |
|---|---|---|
| Վերջնական ձգման ամրություն, Rm | ≥150 ՄՊա | ≥260 ՄՊա |
| 0.2 % ամրություն, Rp0.2 | ≥110 ՄՊա | ≥240 ՄՊա |
| Երկարացումը ճեղքման հետևանքով | ≥8% | ≥8% |
Այս արժեքները վերցված են բերված արտադրողի տվյալների թերթիկներից: Դրանք չեն հանդիսանում շարքի փորձարկման արդյունքներ, տիպային արժեքներ կամ Չինաստանի ազգային ստանդարտի ընդհանուր ընդունման սահմաններ: Երկարացման արժեքները օգտագործում են աղբյուրային տվյալներում նշված չափանիշի երկարության համաձայնադրությունը՝ 2 դյույմ կամ նմուշի տրամագծի չորս անգամ: Գնման պատվերում նշեք կիրառելի ստանդարտը և արտադրանքի չափսերը:
Վերջնական ձգվածության ամրությունը նկարագրում է ձգվածության փորձարկման ընթացքում հասնված առավելագույն ձգվածության լարումը: 0,2 %-ի ապացույցի ամրությունը ավելի օգտակար է, երբ խնդիրը բեռնվածության տակ մշտական դեֆորմացիան է:
Այս նվազագույն թվերի վրա 6061-T6-ը մոտավորապես 1,73 անգամ ավելի մեծ ձգվածության ամրություն ունի, քան 6063-T5-ը, և 2,18 անգամ ավելի մեծ ապացույցի ամրություն, քան 6063-T5-ը: Սա կարող է կարևոր լինել, երբ տարածքի սահմանափակումները սահմանափակում են հատվածի չափը, իսկ նյութի ամրությունը հանդիսանում է սահմանային պահանջ:
Այն աշխատում է ոչ սա չի նշանակում, որ ամբողջական 6061-T6 շրջանակը կարող է կրել 1,73 կամ 2,18 անգամ ավելի մեծ բեռնվածություն: Միացումները, սլոտների շուրջ տեղային բեռնվածությունները, ճկումը և շեղումը կարող են առաջին հերթին սահմանափակել հավաքված մասը:
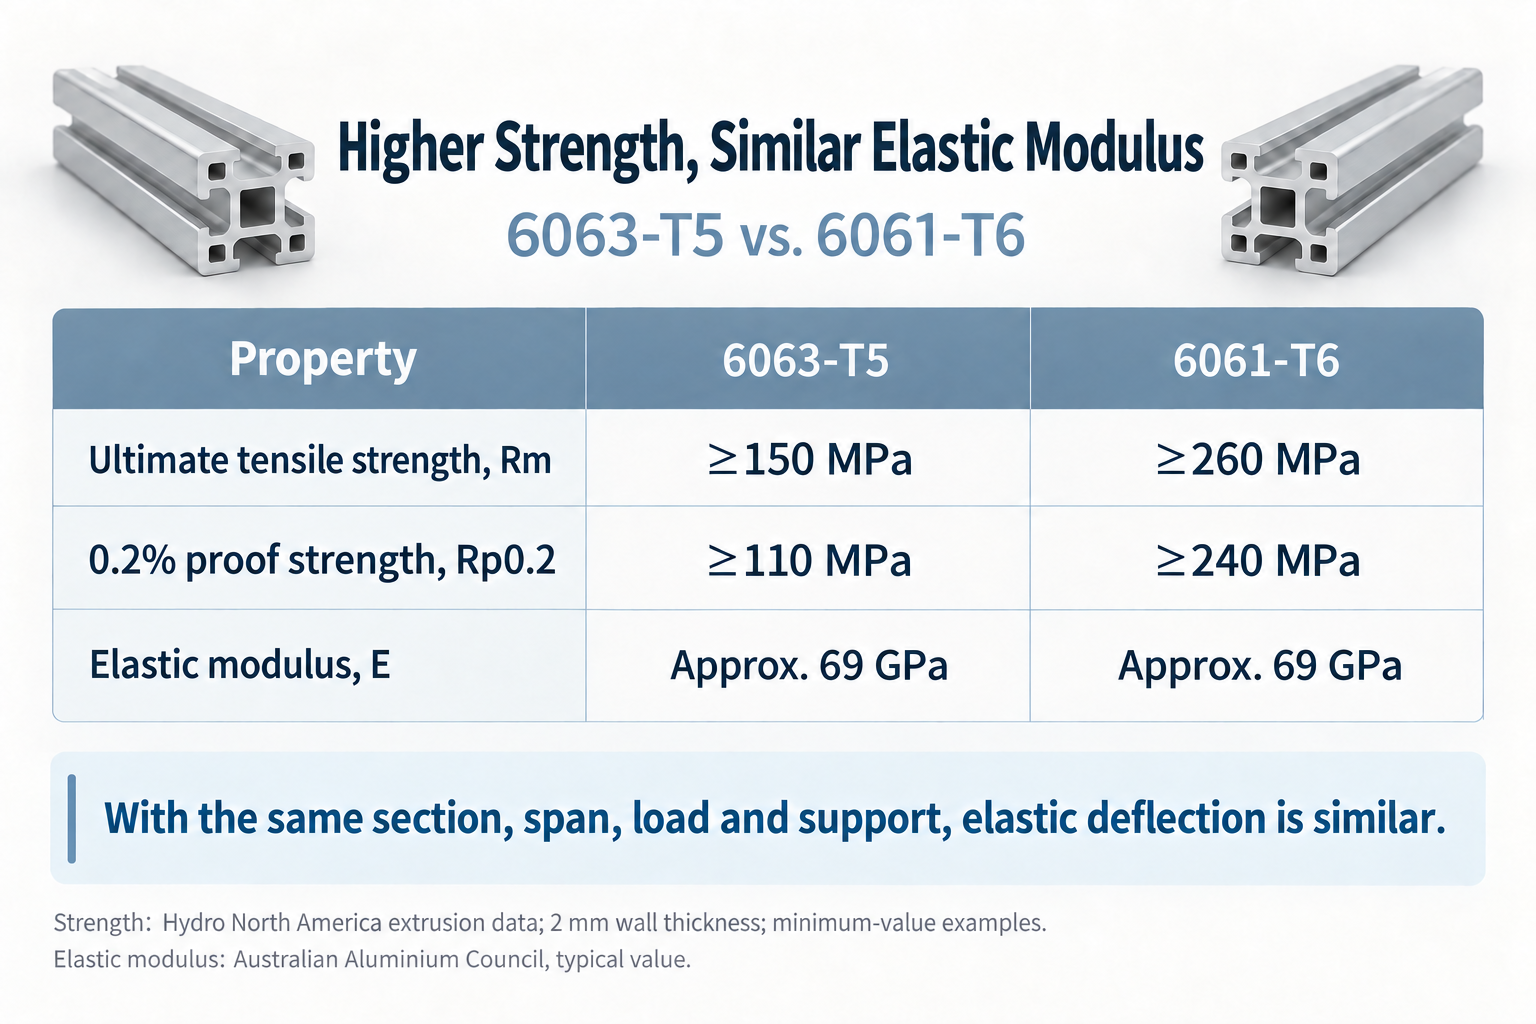
Բարձր ամրությունը չի նշանակում ավելի փոքր ճկում
Ամրությունն ու կոշտությունը պատասխանում են տարբեր հարցերի Առաձգականության մոդուլ ազդում է այն չափի վրա, թե որքան է մի տարրը ճկվում՝ մնալով սահմանային ճկման շրջանում: «Ալյումինե պրոֆիլների ձեռնարկը» նշում է մոտավորապես 69 ԳՊա 6061 և 6063 համաձուլվածքների համար[3]
Նույն հատվածով, միջակայքով, բեռնվածքով և հենարանների պայմաններով 6061-T6 և 6063-T5 բեմերը հետևաբար ունեն մոտավորապես նույն հաշվարկված սահմանային ճկում:
Դիտարկենք պարզ հենված բեմ՝ 1000 մմ միջակայքով և 500 Ն բեռնվածքով միջնագծի վրա: Ենթադրենք, որ նրա երկրորդ մոմենտը I = 100 000 մմ⁴ է, իսկ սահմանային ճկման մոդուլը՝ E = 69 000 ՄՊա: Անտեսելով սեփական քաշը, շեղման դեֆորմացիան և հենարաններում տեղաշարժը, փոքր ճկման բեմի բանաձևը տալիս է.[4]
Կենտրոնական ճկում = FL³/(48EI) ≈ 1,51 մմ
| Փոխել | Հաշվարկված կենտրոնական ճկում |
|---|---|
| Սկզբնական հատվածը 6063-T5-ով | Մոտավորապես 1,51 մմ |
| Նույն բաժինը 6061-T6-ում | Մոտավորապես 1,51 մմ |
| Կրկնապատկել I-ն՝ E-ն անփոփոխ պահելով | Մոտավորապես 0.75 մմ |
Այստեղ I-ն ներկայացնում է հատվածի ճկմանը դիմադրելու ունակությունը: Ճկման ուղղությամբ ավելի բարձր հատվածը կամ նրա պատերի և ներքին խոռոչների ավելի լավ բաշխումը կարող են մեծացնել I-ն: Անհենցակայացված բացվածքի նվազեցումը նույնպես նվազեցնում է ճկումը:
Եթե աշխատանքային մակերեսը ճկվում է կամ ստուգման սարքը չափազանց շատ շարժվում է բեռի տակ, սկզբում ստուգեք հատվածը, բացվածքը և միացման կոշտությունը: Եթե մեկ անդամը մնում է ճկված բեռը հեռացնելուց հետո, ստուգեք լարվածության մակարդակը և այն, թե արդյոք անհրաժեշտ է ավելի բարձր ամրությամբ նյութ: Այս պարզեցված օրինակը ցույց է տալիս հարաբերությունը՝ այն չի հանդիսանում որևէ հատուկ պրոֆիլի բեռնավարման գնահատական:
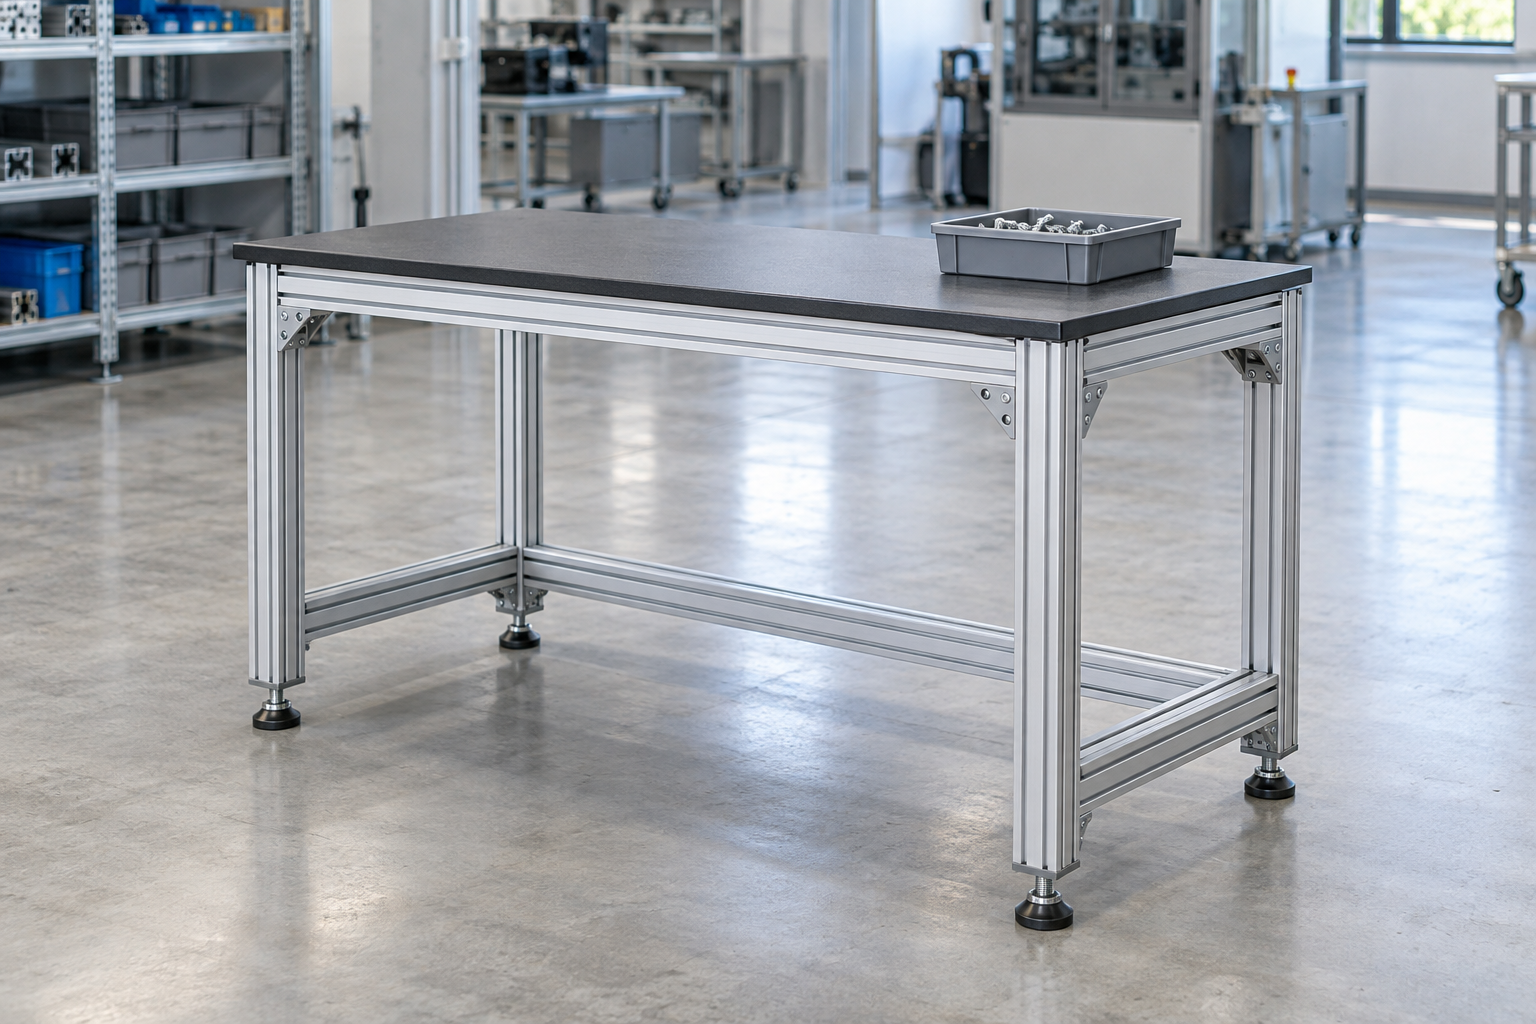
Որտեղ 6063-T5-ը տրամապես հիմնավորված է
Արդյունաբերական շրջանակների էքստրուդիրված մասերը հաճախ միավորում են մի քանի սղոցավայրեր, համեմատաբար բարակ պատեր և ներքին խոռոչներ: 6063-ը լավ է էքստրուդիրվում այդպիսի ձևերի մեջ և կարող է ապահովել լավ մակերեսային վերջավորում: Այդ հատկությունները բացատրում են նրա կիրառումը երևացող շրջանակներում և ճարտարապետական կամ դեկորատիվ պրոֆիլներում:[1][3]
6063-ը նաև հաճախ նախընտրվում է, երբ կարևոր է դեկորատիվ անոդացված տեսքը: 6061-ը նույնպես կարող է անոդացվել, ներառյալ կոշտ անոդացումը, սակայն համասեռ տեսք ստանալու համար կարող է պահանջվել նյութի և գործընթացի նկատմամբ ավելի մեծ ուշադրություն: Hydro-ի 6061-ի տվյալների թերթիկը ընթերցողներին ուղղում է դեպի 6063-ը, երբ դեկորատիվ տեսքը հատկապես կարևոր է:[1][2]
Բարդ ստանդայներ ունեցող երևացող մեքենայի պաշտպանության համար 6063-T5-ը համեմատաբար հարմար ընտրություն է, եթե դիզայնը արդեն բավարարում է ամրության և թեքման պահանջները: Ավելի բարձր ամրության թիվը ինքնին չի հանդիսանում համաձուլվածքը փոխելու պատճառ:
Որտեղ 6061-T6-ը արժանի է ավելի մոտ դիտարկման
Բեռնված միացուցիչների կամ մեքենայի մասերի համար, որոնք պահանջում են զգալի մեքենայացում, պատրաստում կամ մետաղագործական մշակում, 6061-T6-ը առաջարկում է ամրության և մեքենայացվելիության գրավիչ համադրություն: Սակայն մեքենայացվելիությունը միայնակ չի երաշխավորում ավելի ճշգրիտ վերջնական մասի ստացումը: Ֆիքսատորները, գործիքավորումը, մետաղափոշու հեռացումը և մնացորդային լարվածությունը նույնպես ազդում են չափսերի և ձևաբեկման վրա:[2][5]
6063-T5-ը նաև կարելի է կտրել, պարզել և մշակել սովորական շրջանակների արտադրության համար։
Կառուցվածքների կապումները պետք է առանձին ստուգել։ Երկու համաձուլվածքներն էլ կարելի է կապել համապատասխան մեթոդներով, սակայն ջերմամշակվող ալյումինի միաձուլման կապումը կարող է փափկեցնել ջերմային ազդեցության գոտին։ Կապված կառուցվածքը գնահատել կապված միացման հատկությունների հիման վրա, այլ ոչ թե ենթադրել, որ հիմնական մետաղի T5 կամ T6 հատկությունները դեռ գործում են այդ տեղում։[6]
Գործնական ընտրության ստուգման ցուցակ
Աշխատասեղաններ, սարքավորումների պատերազմներ և պաշտպանական սարքեր՝ Ստուգել իրական բեռնվածությունները, հատվածը, բացվածքը և միացումները։ Եթե ուժի և ճկման ցուցանիշները համապատասխանում են պահանջներին, առաջին հերթին գնահատել 6063-T5-ը, հատկապես այն դեպքերում, երբ կարևոր են սլոտերի համատեղելիությունը և տեսանելի մակերեսի որակը։
Տարածքային սահմանափակումներով բեռնված մասեր՝ Երբ թույլատրելի հատվածի չափսը սահմանափակված է և հաշվարկները ցույց են տալիս, որ նյութի ամրությունը բավարար չէ, գնահատել 6061-T6-ը։ Նաև ստուգել միացումները և տեղական կայունությունը։
Երկար հատվածային մետաղալարեր և ստուգման սարքավորումներ՝ Հաշվել ճկումը։ Համեմատել մեծ երկրորդ մոմենտ մակերեսի հետ, կարճ բացվածք կամ լրացուցիչ աջակցություն։ Միայն 6061-T6-ի վրա անցնելը չի տալիս նույն առավելությունը։
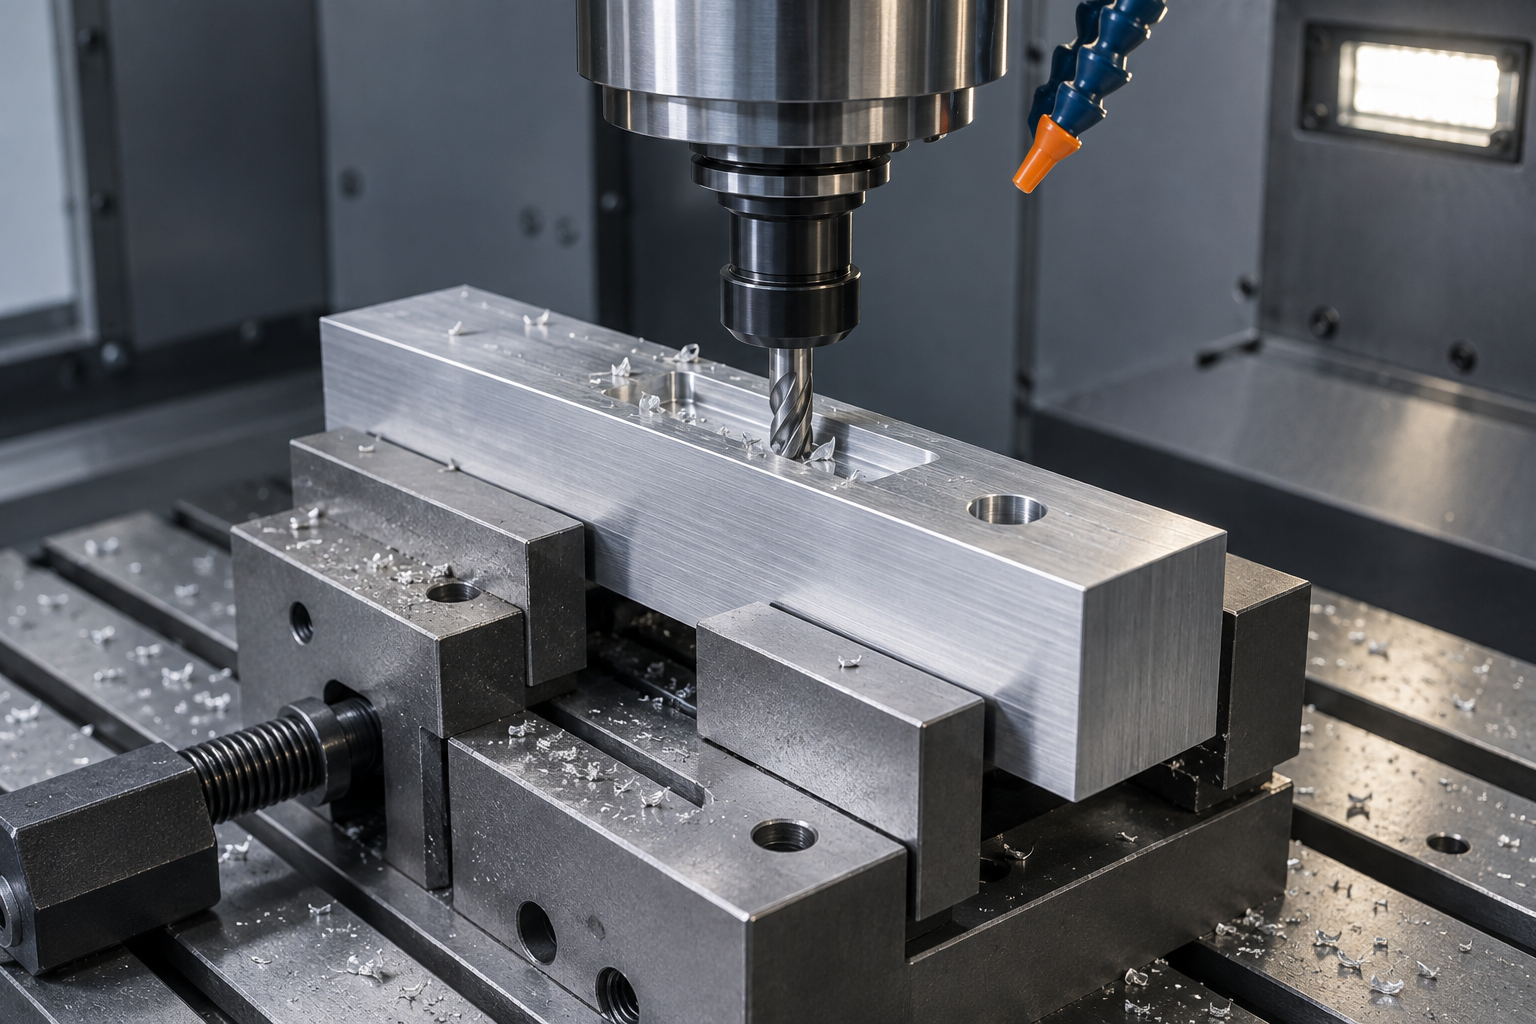
Նշել գծագրում լրիվ համաձուլվածքի և ժամանակավոր մշակման տեսակը, օրինակ՝ 6061-T6 և համոզվել, որ նյութի սերտիֆիկատները համապատասխանում են առաքված բացատին։ Կալիպրը ստուգում է չափսերը, իսկ տեսքը տեղեկացնում է մակերեսի մասին։ Երկուսն էլ չեն հաստատում համաձուլվածքի կամ ժամանակավոր մշակման տեսակը։ Նյութի նույնականացումը պահանջում է համապատասխան քիմիական կազմության և մեխանիկական հատկությունների ապացույցներ։
Օգտակար հարցը այն է, թե ինչն է սահմանափակում նախագիծը՝ մշտական դեֆորմացիայի դեմ դիմացկունությունը, ճկային ճկման վերահսկումը կամ էքստրուդիրված պրոֆիլի, մեքենայացման և վերջնամշակման համապատասխանությունը։ Դա պարզելուց հետո կարող եք որոշել, թե արդյոք ձեր բյուջեն ծախսել այլ համաձուլվածքի, լավ պրոֆիլի կամ այլ շրջանակի դասավորության վրա։
Աղբյուրներ
[1] Hydro, 6063 համաձուլվածքի էքստրուդիրված տվյալների թերթիկ (2026 թ. հունիս)
[3] Ավստրալիայի ալյումինե խորհուրդ, Ալյումինե էքստրուդիրված ձեռնարկ (2023 թ. դեկտեմբեր)
[4] MIT OpenCourseWare, երեք կետային ծռման բանաձև
[5] Hydro, ալյումինե համաձուլվածքների մեքենայացման ուղեցույց
[6] TWI, ալյումինե համաձուլվածքների եռակցման հնարավորություն