EN
6063-T5 vs. 6061-T6 -alumiiniprofiilit: Kumpi sopii kehysrakenteeseesi?
 Kaksi varustekehystä voi näyttää lähes identtisiltä, mutta toisessa piirustuksessa vaaditaan seosta 6063-T5 ja toisessa seosta 6061-T6. Vahvemman seoksen saattaa vaikuttaa turvallisemmalta vaihtoehdolta. Mutta vähentääkö se pitkän poikkipalkin taipumaa? Tekeekö se valmiista kehystä tarkemman?
6061-T6 tarjoaa korkeampaa lujuutta. 6063-T5 soveltuu usein hyvin monimutkaisiin puristusprofiileihin ja näkyviin kehyspintoihin. Kun pitkä palkki taipuu kuorman alaisena, sen poikkileikkaus ja jänneväli ansaitsevat yleensä huomiota ennen sen seosmerkintää.
Lujuuden, jäykkyyden ja valmistusvaatimusten erottaminen tekee valinnasta paljon helpomman.
Aloita seoksesta ja kovuudesta
6063 ja 6061 ovat molemmat 6xxx-sarjan alumiiniseoksia, joiden pääseostusaineet ovat magnesium ja pii. Numerot tunnistavat seokset; T5 ja T6 tunnistavat niiden kovuudet.[1][2]
T5 tarkoittaa, että materiaali on jäähdytetty korkeasta lämpötilasta muotoiluprosessin jälkeen ja sen jälkeen tekoikäistetty. T6 tarkoittaa, että materiaali on liuotuskuumennettu ja sen jälkeen tekoikäistetty. Vertailu 6063-T5- ja 6061-T6-materiaalien välillä muuttaa siis sekä seoksen että kovuusluokan. On harhaanjohtavaa pitää kaikkia eroja pelkästään seosnumeron aiheuttamina tai kuvata T5- ja T6-tiloja yksinkertaisesti ”ilmanjäähdytetyiksi” ja ”vesijäähdytetyiksi”.[1][2][3]
Kuinka paljon vahvempi 6061-T6 on?
Vastaavuuden varmistamiseksi alla oleva taulukko käyttää Hydro:n pohjoisamerikkalaista puristusdataa 2 mm:n osan paksuudelle . Nämä ovat julkistettuja pienimmän arvon esimerkkejä annetussa tilassa.[1][2]
| Omaisuus | 6063-T5 | 6061-T6 |
|---|---|---|
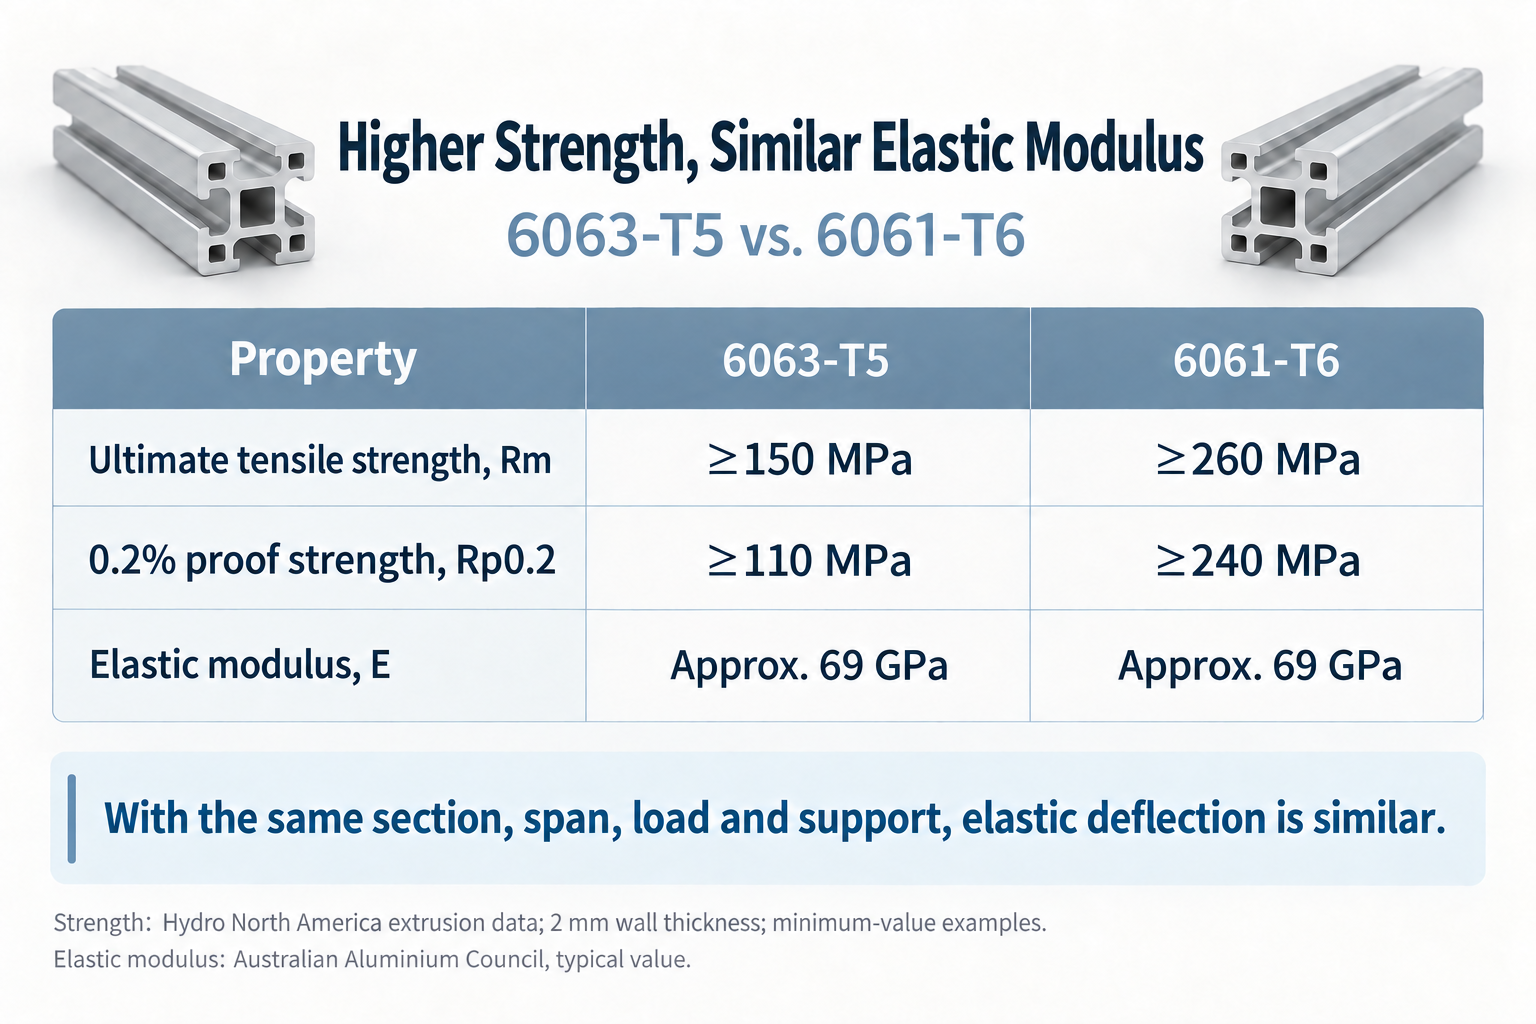
| Murtolujuus, Rm | ≥150 MPa | ≥260 MPa |
| 0,2 %:n myötöraja, Rp0,2 | ≥110 MPa | ≥240 MPa |
| Pidentymys rikkoutumisen jälkeen | ≥8% | ≥8% |
Nämä arvot perustuvat mainitun valmistajan teknisiin tiedoille. Ne eivät ole eräkohtaisia testituloksia, tyypillisiä arvoja tai yleisesti hyväksyttyjä rajoja kiinalaisen kansallisen standardin mukaan. Venymäarvot perustuvat lähteen tiedoissa ilmoitettuun mittapituuden käytäntöön: 2 tuumaa tai nelinkertainen näytteen halkaisija. Ostaessasi ilmoita ostotilaukseen sovellettava standardi ja tuotteen mitat.
Lopullinen vetolujuus kuvaa suurinta vetojännitystä, joka saavutetaan vetokokeessa. 0,2 %:n myötöraja on hyödyllisempi, kun huolenaiheena on pysyvä muodonmuutos kuormituksen alaisena.
Näillä vähimmäisarvoilla 6061-T6:lla on noin 1,73-kertainen vetolujuus ja 2,18-kertainen myötöraja verrattuna 6063-T5:een. Tämä voi olla merkityksellistä, kun tila rajoittaa poikkileikkauksen kokoa ja materiaalin lujuus on ratkaiseva vaatimus.
Se tekee ei ei tarkoita, että täydellinen 6061-T6-kehikko kestää 1,73 tai 2,18 kertaa suurempaa kuormaa. Liitokset, paikallisesti urien ympärillä vaikuttavat kuormat, puristusmyötäminen ja taipuma voivat olla ensisijaisia rajoittavia tekijöitä kokoonpanossa.
Korkeampi lujuus ei välttämättä tarkoita pienempää taipumaa
Lujuus ja jäykkyys vastaavat eri kysymyksiä. Joustomoduuli vaikuttaa siihen, kuinka paljon jäsen taipuu pysyessään kimmoisella alueella. Aluminium Extrusion Manual -oppaassa mainitaan kimmoisuusmoduuliksi noin 69 GPa sekä 6061- että 6063-alumiinilegierille.[3]
Saman poikkileikkauksen, jännevälin, kuorman ja tuentatilan ollessa voimassa 6061-T6- ja 6063-T5-palkkien laskettu kimmoisa taipuma on siten lähes sama.
Tarkastellaan yksinkertaisesti tuettua palkkia, jonka jänneväli on 1 000 mm ja keskellä vaikuttava kuorma 500 N. Olkoon sen toinen momentti poikkileikkauksessa I = 100 000 mm⁴ ja kimmoisuusmoduuli E = 69 000 MPa. Oma paino, leikkausmuodonmuutos ja liitosten liike jätetään huomiotta, jolloin pienien taipumien palkkikaava antaa:[4]
Keskitaipuma = FL³/(48EI) ≈ 1,51 mm.
| Muuta | Laskettu keskitaipuma |
|---|---|
| Alkuperäinen poikkileikkaus 6063-T5 -alumiinilegierulla | Noin 1,51 mm |
| Sama poikkileikkaus 6061-T6 -alumiinilegierulla | Noin 1,51 mm |
| Kaksinkertainen I, kun E pysyy muuttumattomana | Noin 0,75 mm |
Tässä I edustaa poikkileikkauksen taivutusvastusta. Taivutussuuntaan korkeampi poikkileikkaus tai sen seinämien ja sisäisten onteloiden parempi jakautuminen voivat kasvattaa I:tä. Myös tuettujen pisteiden välimatkan pienentäminen vähentää taipumaa.
Jos työtasopinta taipuu tai tarkastuslaitteisto liikkuu liikaa kuormituksen alla, tarkista ensin poikkileikkaus, välimatka ja liitosten jäykkyys. Jos osa pysyy taipuneena kuorman poistamisen jälkeen, tarkista jännitystaso ja mahdollinen tarve korkeamman lujuuden materiaalille. Tämä yksinkertaistettu esimerkki havainnollistaa suhdetta; se ei ole minkään tietyn profiilin kuormitusluokitus.
Missä 6063-T5 on järkevä valinta
Teollisuuskehysten puristusprofiilit yhdistävät usein useita uria, suhteellisen ohuet seinämät ja sisäisiä onteloita. 6063 puristuu hyvin tällaisiin muotoihin ja antaa hyvän pinnanlaadun. Nämä ominaisuudet selittävät sen käyttöä näkyvissä kehyksissä sekä arkkitehtonisissa ja koristeprofiileissa.[1][3]
6063 -seoksella on myös usein etulyöntiasema, kun tärkeänä pidetään koristeellista anodisoitua ulkoasua. Myös 6061 -seoksen voi anodisoida, mukaan lukien kovaanodisointi, mutta yhtenäisen ulkoasun saavuttaminen vaatii usein tarkempaa huomiota materiaaliin ja prosessiin. Hydron 6061 -tietolehti ohjaa lukijoita 6063 -seokseen, kun koristeellinen ulkoasu on erityisen tärkeä.[1][2]
Monimutkaisia lovikkeita sisältävälle näkyvälle koneen suojalle 6063-T5 on järkevä valinta, jos suunnittelu täyttää jo lujuus- ja taipumisvaatimukset. Korkeampi lujuusluku itsessään ei ole syy vaihtaa seosta.
Missä 6061-T6 -seoksen tarkempi tarkastelu on perusteltua
Kuormia kantaville liitoksille tai koneenosille, joita on tarkoitus porata, jyrsiä tai kierreporata laajasti, 6061-T6 tarjoaa houkuttelevan yhdistelmän lujuutta ja työstettävyyttä. Työstettävyys itsessään ei kuitenkaan takaa tarkempaa valmista osaa. Myös kiinnitys, työkalut, lastunpoisto ja jäännösjännitykset vaikuttavat mittoihin ja vääntymiseen.[2][5]
6063-T5 -seokset voidaan myös leikata, porata ja kierreporata tavallisessa kehikonvalmistuksessa.
Hitsaukset vaativat erillisen tarkistuksen. Molempia seoksia voidaan hitsata sopivilla menetelmillä, mutta lämmönkäsittelyn alaisen alumiinin sulahitsaus voi pehmentää lämpövaikutusalueen. Arvioi hitsattua rakennetta käyttämällä hitsausliitoksen ominaisuuksia eikä oleta, että perusaineen T5- tai T6-arvot pätevät edelleen kyseisellä alueella.[6]
Käytännöllinen valintatarkistuslista
Työpöydät, laitteiden kotelot ja suojukset: Tarkista todelliset kuormat, poikkileikkaus, jänneväli ja liitokset. Jos sekä lujuus että taipuma ovat hyväksyttäviä, arvioi ensin 6063-T5 -seosta, erityisesti silloin, kun urakuoppien yhteensopivuus ja näkyvä pinta-ala ovat tärkeitä.
Tilaan rajoittuneet kantavat osat: Kun sallittu poikkileikkauskoko on rajoitettu ja laskelmat osoittavat, että materiaalin lujuus ei riitä, arvioi 6061-T6 -seosta. Tarkista myös liitokset ja paikallinen vakaus.
Pitkät poikkipalkit ja tarkastuskiinnikkeet: Laske taipuma. Vertaa suurempaa toista pinta-alan momenttia, lyhyempää jännettä tai lisätukea. Vaihto ainoastaan seokseen 6061-T6 ei tuota samaa hyötyä.
Määritä piirustukseen täysi seos ja kovuus, esimerkiksi 6061-T6 , ja varmista, että materiaalitodistukset vastaavat toimitettua erää. Mittanauhalla tarkistetaan mitat; ulkonäkö kertoo pinnasta. Kumpikaan ei vahvista seosta tai kovuutta. Materiaalin tunnistaminen vaatii asianmukaiset kemialliset koostumus- ja mekaaniset ominaisuustiedot.
Hyödyllinen kysymys on, mikä rajoittaa projektia: kestävyys pysyvälle muodonmuutokselle, kimmoisen taipuman hallinta vai soveltuvuus puristusmuovaukseen, koneistukseen ja viimeistelyyn. Kun tämä on selvillä, voit päättää, käytätkö budjettiasi eri seokseen, parempaan profiiliin vai eri runkorakenteeseen.
Lähteet
[1] Hydro, seoksen 6063 puristusmuovauskäyttöohje (kesäkuu 2026)
[2] Hydro, seoksen 6061 puristusmuovauskäyttöohje (Hydron linkittämä vuoden 2019 versio)
[3] Australian Aluminium Council, Aluminium Extrusion Manual (joulukuu 2023)
[4] MIT OpenCourseWare, kolmipistetaivutuskaava