EN
6063-T5- versus 6061-T6-Aluminium-Strangpressprofile: Welches passt zu Ihrem Rahmen?
 Zwei Konstruktionsrahmen können nahezu identisch aussehen, doch eine Zeichnung verlangt 6063-T5, während die andere 6061-T6 vorgibt. Die festere Legierung klingt vielleicht nach der sichereren Wahl. Aber bewirkt sie eine geringere Durchbiegung eines langen Querträgers? Führt sie zu einem genauer gefertigten Rahmen?
6061-T6 bietet eine höhere Festigkeit. 6063-T5 eignet sich oft gut für komplexe stranggepresste Profile und sichtbare Rahmenelemente. Wenn ein langer Träger unter Last durchhängt, verdienen meist dessen Querschnitt und Spannweite mehr Aufmerksamkeit als seine Legierungsbezeichnung.
Die Trennung von Festigkeit, Steifigkeit und Fertigungsanforderungen erleichtert die Auswahl erheblich.
Beginnen Sie mit Legierung und Temperaturbehandlung
6063 und 6061 sind beide Aluminiumlegierungen der 6xxx-Serie, deren Hauptlegierungselemente Magnesium und Silizium sind. Die Zahlen kennzeichnen die Legierungen; T5 und T6 kennzeichnen ihre Tempers.[1][2]
T5 bedeutet, dass das Material nach einem Umformprozess bei erhöhter Temperatur abgekühlt und anschließend künstlich alterniert wird. T6 bedeutet, dass es einer Lösungsglühbehandlung unterzogen und danach künstlich alterniert wird. Der Vergleich von 6063-T5 mit 6061-T6 ändert daher sowohl die Legierung als auch die Güte. Es ist irreführend, sämtliche Unterschiede allein der Legierungsnummer zuzuschreiben oder T5 und T6 lediglich als ‚luftgekühlt‘ bzw. ‚wassergekühlt‘ zu beschreiben.[1][2][3]
Wie viel fester ist 6061-T6?
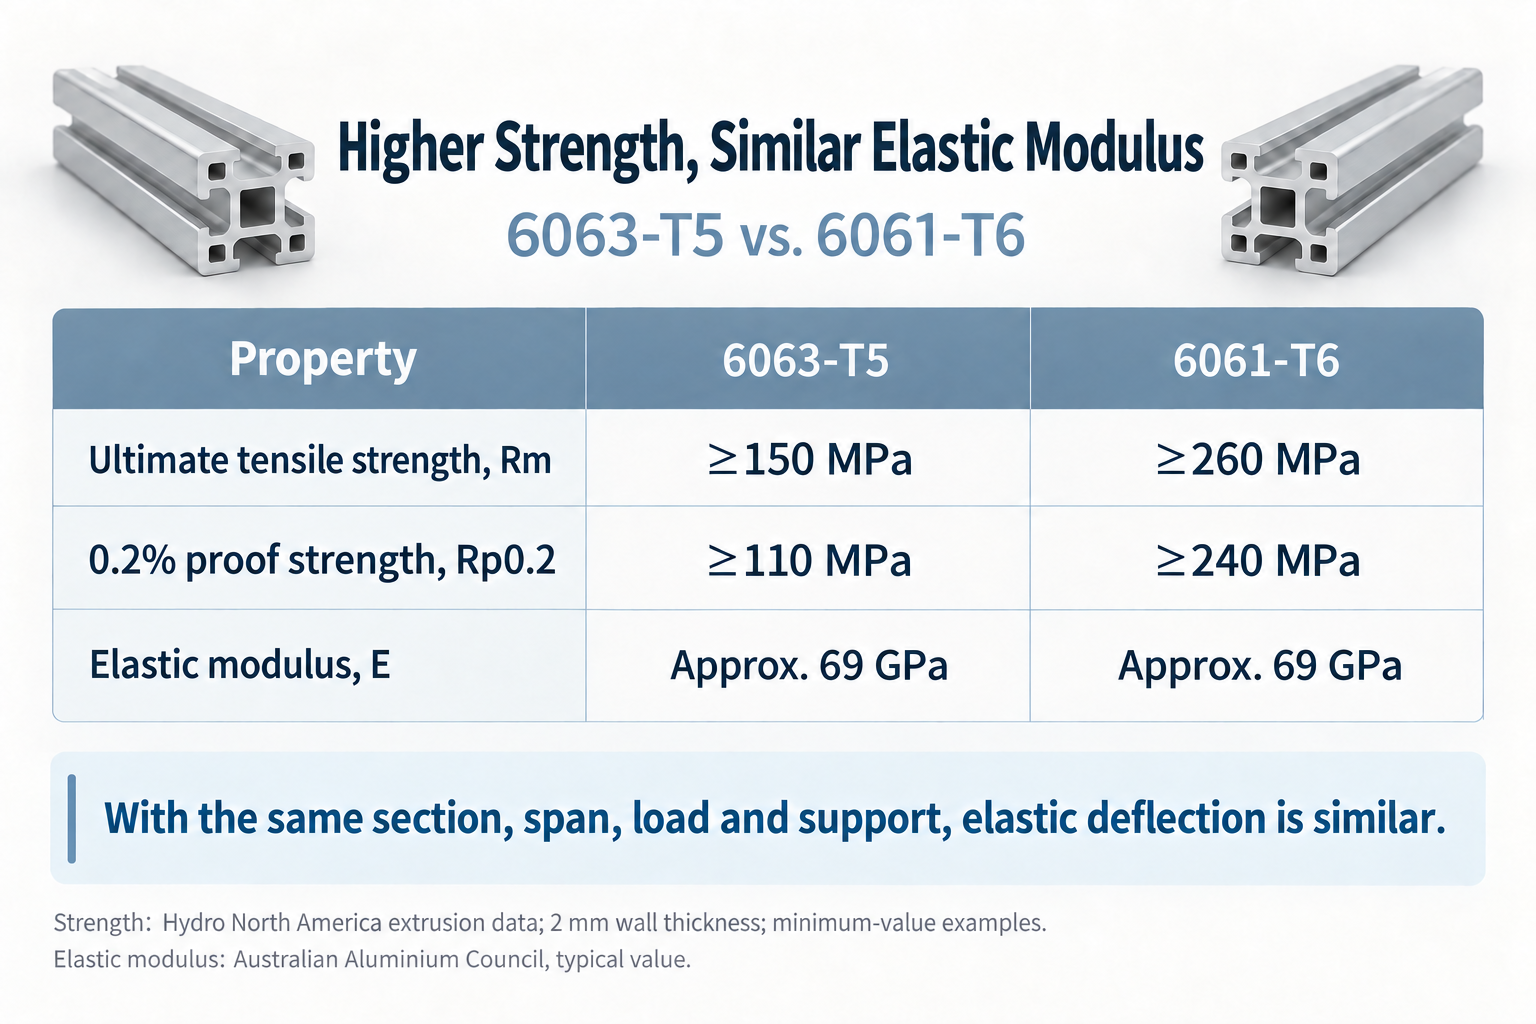
Als vergleichbare Referenzgrundlage verwendet die nachfolgende Tabelle die nordamerikanischen Strangpressdaten von Hydro für einen 2-mm-Querschnittsdicke . Es handelt sich um die veröffentlichten Mindestwerte für den jeweiligen Zustand.[1][2]
| Eigentum | 6063-T5 | 6061-T6 |
|---|---|---|
| Bruchzugfestigkeit, Rm | ≥ 150 MPa | ≥260 MPa |
| dehngrenze (0,2 %), Rp0.2 | ≥110 MPa | ≥240 MPa |
| Dehnung nach Bruch | ≥8% | ≥8% |
Diese Werte stammen aus den vom Hersteller zitierten Datenblättern. Es handelt sich nicht um Ergebnisse von Chargentests, typische Werte oder universelle Annahmegrenzwerte gemäß einer chinesischen nationalen Norm. Die Dehnungswerte beruhen auf der im Quellendaten angegebenen Messlängenkonvention: 2 Zoll oder das Vierfache des Probekörperdurchmessers. Geben Sie die anzuwendende Norm und die Produktabmessungen in der Bestellung an.
Die Zugfestigkeit beschreibt die maximale Zugspannung, die während eines Zugversuchs erreicht wird. Die 0,2-%-Streckgrenze ist nützlicher, wenn es auf bleibende Verformung unter Last ankommt.
Bei diesen Mindestwerten weist 6061-T6 etwa 1,73-mal die Zugfestigkeit und 2,18-mal die Streckgrenze von 6063-T5 auf. Das kann entscheidend sein, wenn der verfügbare Raum die Querschnittsgröße begrenzt und die Werkstofffestigkeit die maßgebliche Anforderung darstellt.
Es funktioniert nicht bedeutet nicht, dass ein vollständiger 6061-T6-Rahmen 1,73- oder 2,18-mal so hohe Lasten tragen kann. Verbindungen, lokale Lasten in der Umgebung von Aussparungen, Beulung und Durchbiegung können die Tragfähigkeit der Baugruppe zunächst bestimmen.
Eine höhere Festigkeit bedeutet nicht zwangsläufig eine geringere Durchbiegung
Festigkeit und Steifigkeit beantworten unterschiedliche Fragen. Elastizitätsmodul beeinflusst, wie stark ein Bauteil sich verformt, solange es innerhalb des elastischen Bereichs bleibt. Im Aluminium-Extrusionshandbuch ist ein Elastizitätsmodul von etwa 69 GPa für beide Legierungen 6061 und 6063 angegeben.[3]
Bei identischem Querschnitt, Spannweite, Last und Auflagerbedingungen weisen daher ein Träger aus 6061-T6 und ein Träger aus 6063-T5 nahezu dieselbe berechnete elastische Durchbiegung auf.
Betrachten Sie einen einfach gestützten Träger mit einer Spannweite von 1.000 mm und einer zentralen Last von 500 N. Sein Flächenträgheitsmoment sei I = 100.000 mm⁴ und sein Elastizitätsmodul E = 69.000 MPa. Unter Vernachlässigung des Eigengewichts, der Schubverformung und der Verlagerung an den Knoten liefert die Formel für kleine Durchbiegungen:[4]
Zentrale Durchbiegung = FL³/(48EI) ≈ 1,51 mm.
| Veränderung | Berechnete zentrale Durchbiegung |
|---|---|
| Ursprünglicher Querschnitt aus 6063-T5 | Etwa 1,51 mm |
| Derselbe Querschnitt aus 6061-T6 | Etwa 1,51 mm |
| Doppeltes I bei unverändertem E | Etwa 0,75 mm |
Hier steht I für den Widerstand des Querschnitts gegen Biegung. Ein höherer Querschnitt in Richtung der Biegung oder eine bessere Verteilung seiner Wände und inneren Hohlräume kann I erhöhen. Eine Verkürzung der frei tragenden Spannweite verringert ebenfalls die Durchbiegung.
Falls eine Arbeitsplatte durchhängt oder eine Prüfvorrichtung unter Last zu stark bewegt wird, prüfen Sie zuerst den Querschnitt, die Spannweite und die Steifigkeit der Verbindungen. Falls ein Bauteil nach Entlastung weiterhin verbogen bleibt, überprüfen Sie die Spannungshöhe und ob ein hochfesterer Werkstoff erforderlich ist. Dieses vereinfachte Beispiel zeigt den Zusammenhang; es stellt keine Lastbewertung für ein bestimmtes Profil dar.
Wo 6063-T5 sinnvoll ist
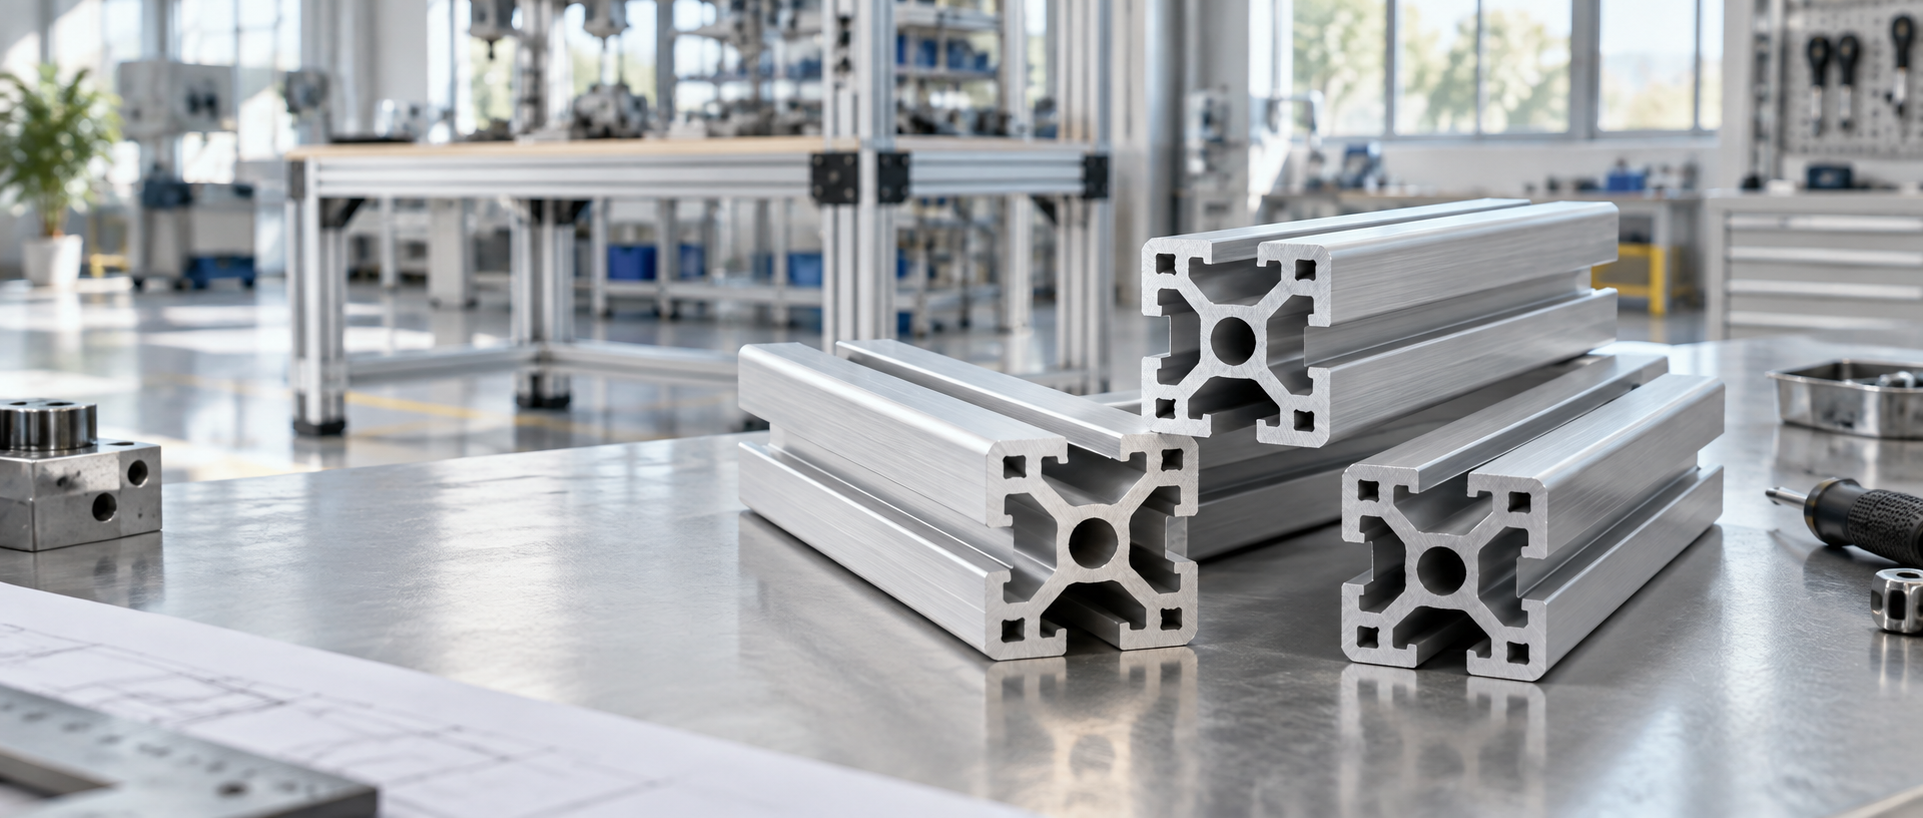
Industrielle Rahmeprofile weisen häufig mehrere Nuten, relativ dünne Wände und innere Hohlräume auf. 6063 lässt sich gut in solche Formen strangpressen und bietet oft eine gute Oberflächenqualität. Diese Eigenschaften erklären seine Verwendung bei sichtbaren Rahmen sowie bei architektonischen oder dekorativen Profilen.[1][3]
6063 wird ebenfalls häufig bevorzugt, wenn ein dekoratives eloxiertes Aussehen wichtig ist. 6061 lässt sich ebenfalls eloxieren, auch harteloxieren, doch um ein gleichmäßiges Erscheinungsbild zu erzielen, ist möglicherweise besondere Aufmerksamkeit auf das Material und den Prozess erforderlich. Das Datenblatt von Hydro zu 6061 verweist Leser auf 6063, wenn das dekorative Erscheinungsbild besonders wichtig ist.[1][2]
Für eine sichtbare Maschinenschutzvorrichtung mit komplexen Schlitzen stellt 6063-T5 eine sinnvolle Wahl dar, sofern das Design bereits die erforderlichen Festigkeits- und Durchbiegungsanforderungen erfüllt. Eine höhere Festigkeitskennzahl allein ist kein Grund, die Legierung zu wechseln.
Wo 6061-T6 einer genaueren Prüfung bedarf
Für tragende Verbindungsstücke oder Maschinenteile, die umfangreich gefräst, gebohrt oder gewindet werden müssen, bietet 6061-T6 eine attraktive Kombination aus Festigkeit und Bearbeitbarkeit. Allein die Bearbeitbarkeit garantiert jedoch nicht ein genauer gefertigtes Endteil. Auch Spannmittel, Werkzeuge, Späneabfuhr und Restspannungen beeinflussen Maßhaltigkeit und Verzug.[2][5]
6063-T5 kann auch geschnitten, gebohrt und gewindet werden, um übliche Rahmenkonstruktionen herzustellen.
Schweißnähte erfordern eine gesonderte Prüfung. Beide Legierungen können mit geeigneten Verfahren geschweißt werden; bei der Schmelzschweißung wärmebehandelbarer Aluminiumlegierungen kann es jedoch zu einer Weichung der Wärmeeinflusszone kommen. Eine geschweißte Konstruktion ist anhand der Eigenschaften der Schweißverbindung zu bewerten – nicht unter der Annahme, dass die Kennwerte des Grundwerkstoffs (T5 oder T6) dort weiterhin gelten.[6]
Ein praktischer Auswahl-Checklist
Arbeitsbänke, Gerätegehäuse und Schutzeinrichtungen: Prüfen Sie die tatsächlichen Lasten, den Querschnitt, die Spannweite und die Verbindungen. Sind sowohl Festigkeit als auch Durchbiegung akzeptabel, bewerten Sie zunächst 6063-T5 – insbesondere dort, wo Schlitzkompatibilität und sichtbare Oberflächenqualität entscheidend sind.
Tragende Teile mit begrenztem Bauraum: Wenn die zulässige Querschnittsgröße eingeschränkt ist und die Berechnung zeigt, dass die Werkstofffestigkeit unzureichend ist, bewerten Sie 6061-T6. Prüfen Sie zudem die Verbindungen und die örtliche Stabilität.
Lange Querträger und Prüfhalterungen: Berechnen Sie die Durchbiegung. Vergleichen Sie einen höheren Flächenträgheitsmoment, eine kürzere Spannweite oder eine zusätzliche Stützung. Der alleinige Wechsel zu 6061-T6 liefert nicht denselben Nutzen.
Geben Sie die vollständige Legierung und Ausführung auf der Zeichnung an, beispielsweise 6061-T6 , und stellen Sie sicher, dass die Materialzertifikate mit der gelieferten Charge übereinstimmen. Mit einer Schieblehre überprüfen Sie die Abmessungen; das Erscheinungsbild verrät Ihnen etwas über die Oberfläche. Keine dieser Methoden bestätigt jedoch die Legierung oder die Ausführung. Zur Materialidentifizierung sind Nachweise der chemischen Zusammensetzung und der mechanischen Eigenschaften erforderlich.
Die entscheidende Frage lautet: Was begrenzt das Projekt – die Widerstandsfähigkeit gegen bleibende Verformung, die Kontrolle der elastischen Durchbiegung oder die Eignung für Strangpressen, Zerspanen und Oberflächenbearbeitung? Sobald dies geklärt ist, können Sie entscheiden, ob Ihr Budget besser in eine andere Legierung, einen verbesserten Profilschnitt oder ein anderes Rahmenlayout investiert wird.
Quellen
[1] Hydro, Datenblatt für Strangpressprofil aus Legierung 6063 (Juni 2026)
[2] Hydro, Datenblatt für Strangpressprofil aus Legierung 6061 (Version 2019, verlinkt durch Hydro)
[3] Australian Aluminium Council, Aluminium-Strangpress-Handbuch (Dezember 2023)
[4] MIT OpenCourseWare, Formel für die Dreipunkt-Biegeprüfung
[5] Hydro, Leitfaden zur Bearbeitbarkeit von Aluminiumlegierungen