 EN

FELTVEILEDNING FOR INDUSTRIELL AUTOMATISERING
Hvordan velge aluminiumsprofilserier for rammene til automatiseringsutstyr
En praktisk veiledning om belastning, spennvidde, dynamisk bevegelse og konstruksjonsdesign
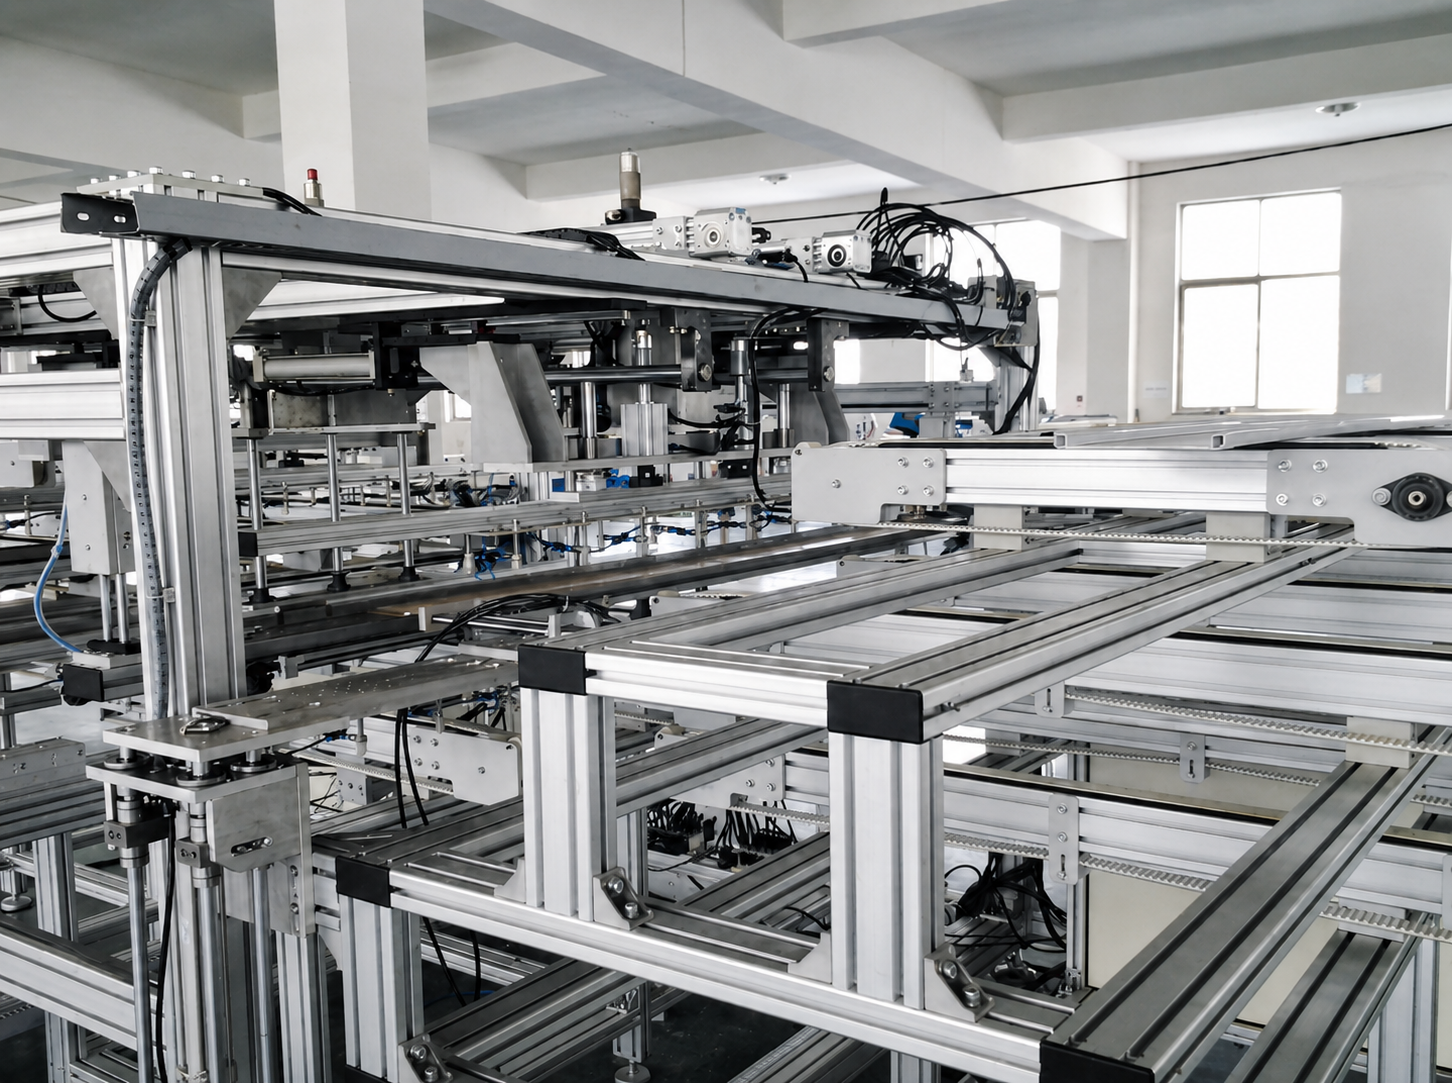
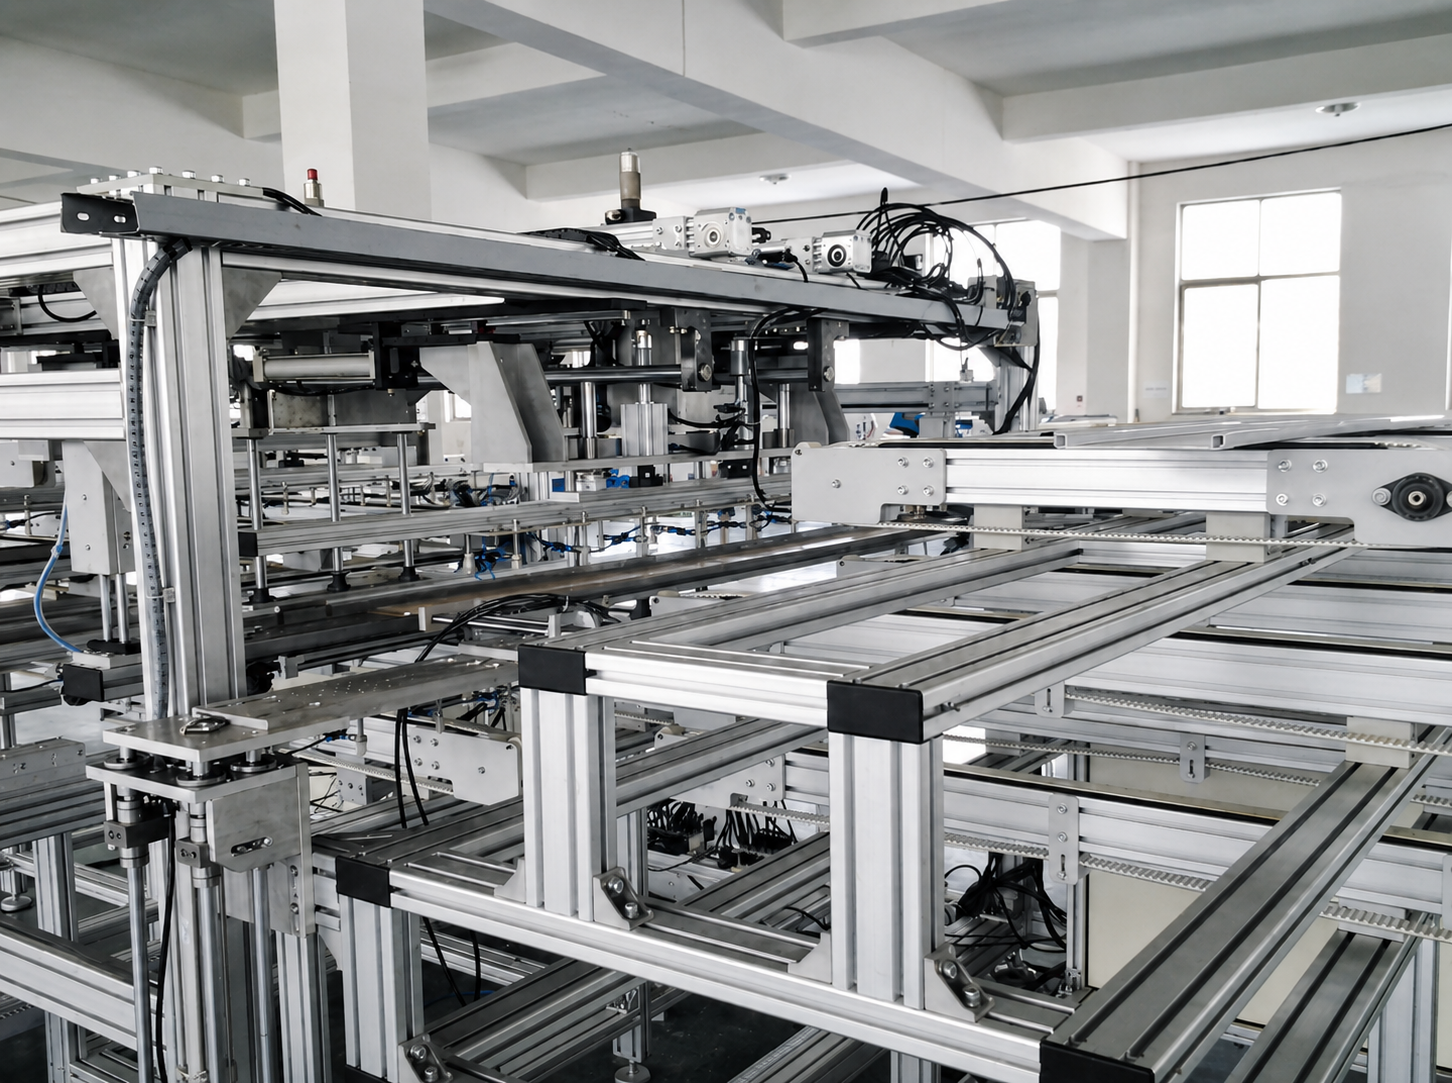
Industrielle aluminiumsprofiler brukes mye til rammene til automatiseringsutstyr, kabinetter for maskiner, arbeidsstasjoner, transportbåndsystemer, robotceller og strukturer for lineær bevegelse. Deres modulære design forkorter fremstillingsperioden, forenkler montering og gjør fremtidige endringer mye enklere enn sveiste stålkonstruksjoner.
Likevel er valg av aluminiumsprofil ikke bare et spørsmål om å velge den største tilgjengelige profilen. En for liten ramme kan bøyes, vibrere, løsne i skruene eller redusere posisjonsnøyaktigheten. En for stor ramme øker material-, bearbeidings- og monteringskostnadene uten nødvendigvis å forbedre de delene av maskinen som faktisk er avgjørende.
Riktig fremgangsmåte er å velge profilserien basert på laststien, den ufestede spennvidden, bevegelsesforholdene og funksjonen for hver strukturelle sone.
 1. Del utstyret inn i strukturelle soner først
En fullstendig automatisert maskin trenger ikke én og samme profilstørrelse overalt. I de fleste tilfellene kan rammeverket deles inn i fire soner:
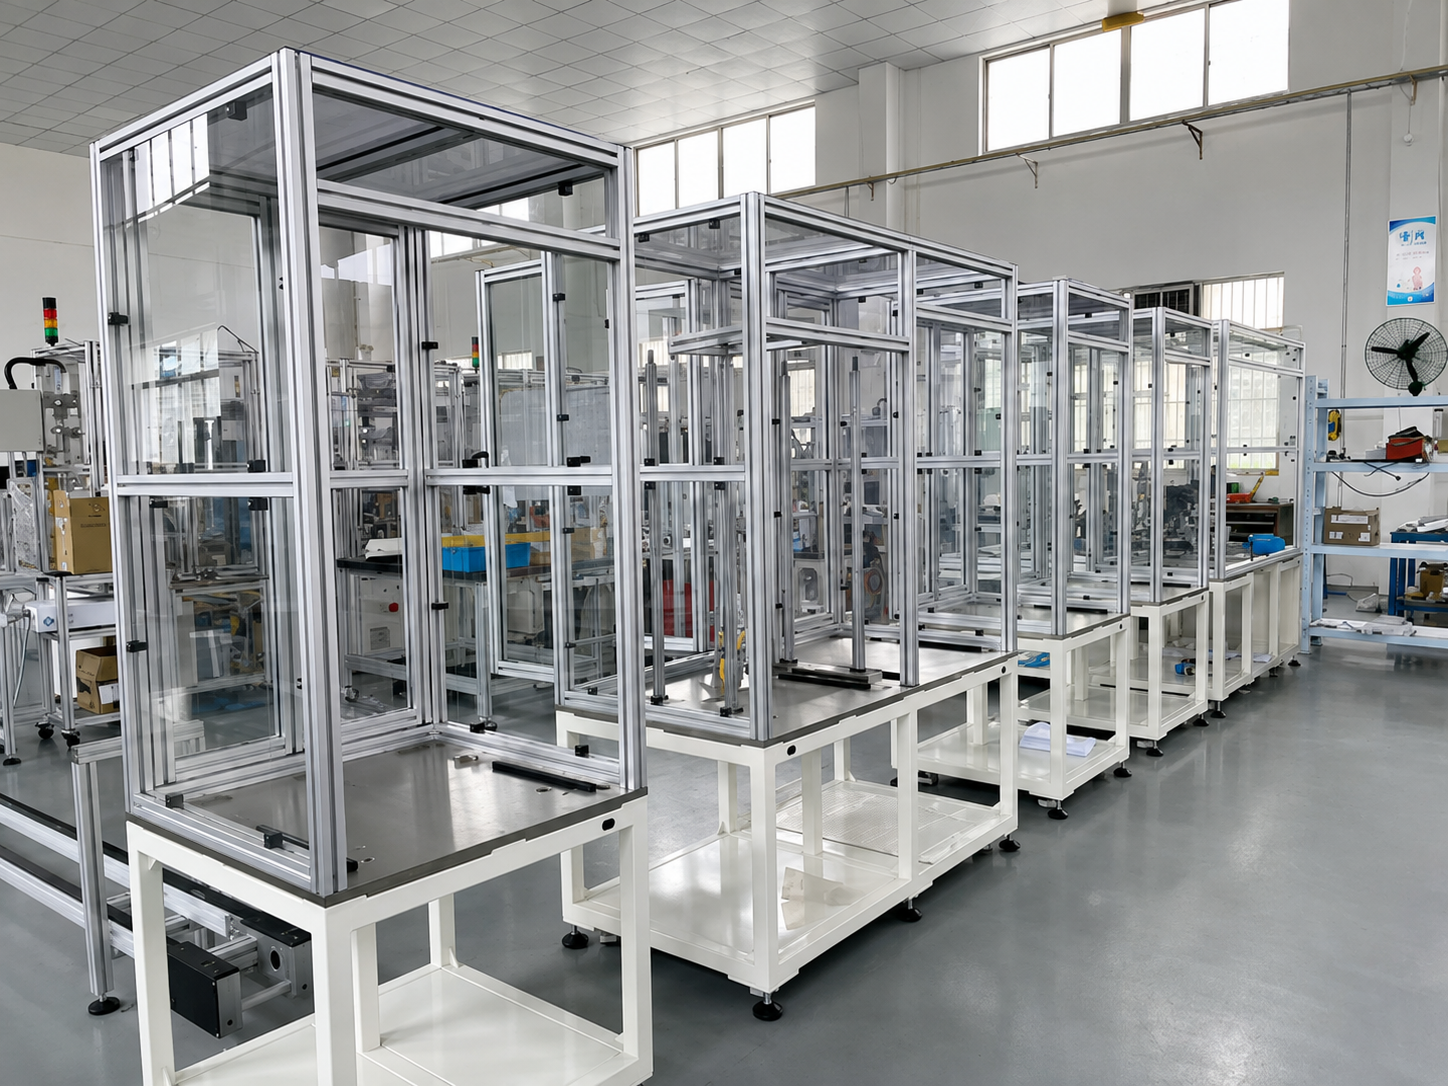
- Kapslinger og tilbehør for lett belastning – sikkerhetsvern, dører, kabelfester, displayfester og sensorfester. Disse delene gir hovedsakelig beskyttelse eller monteringspunkter.
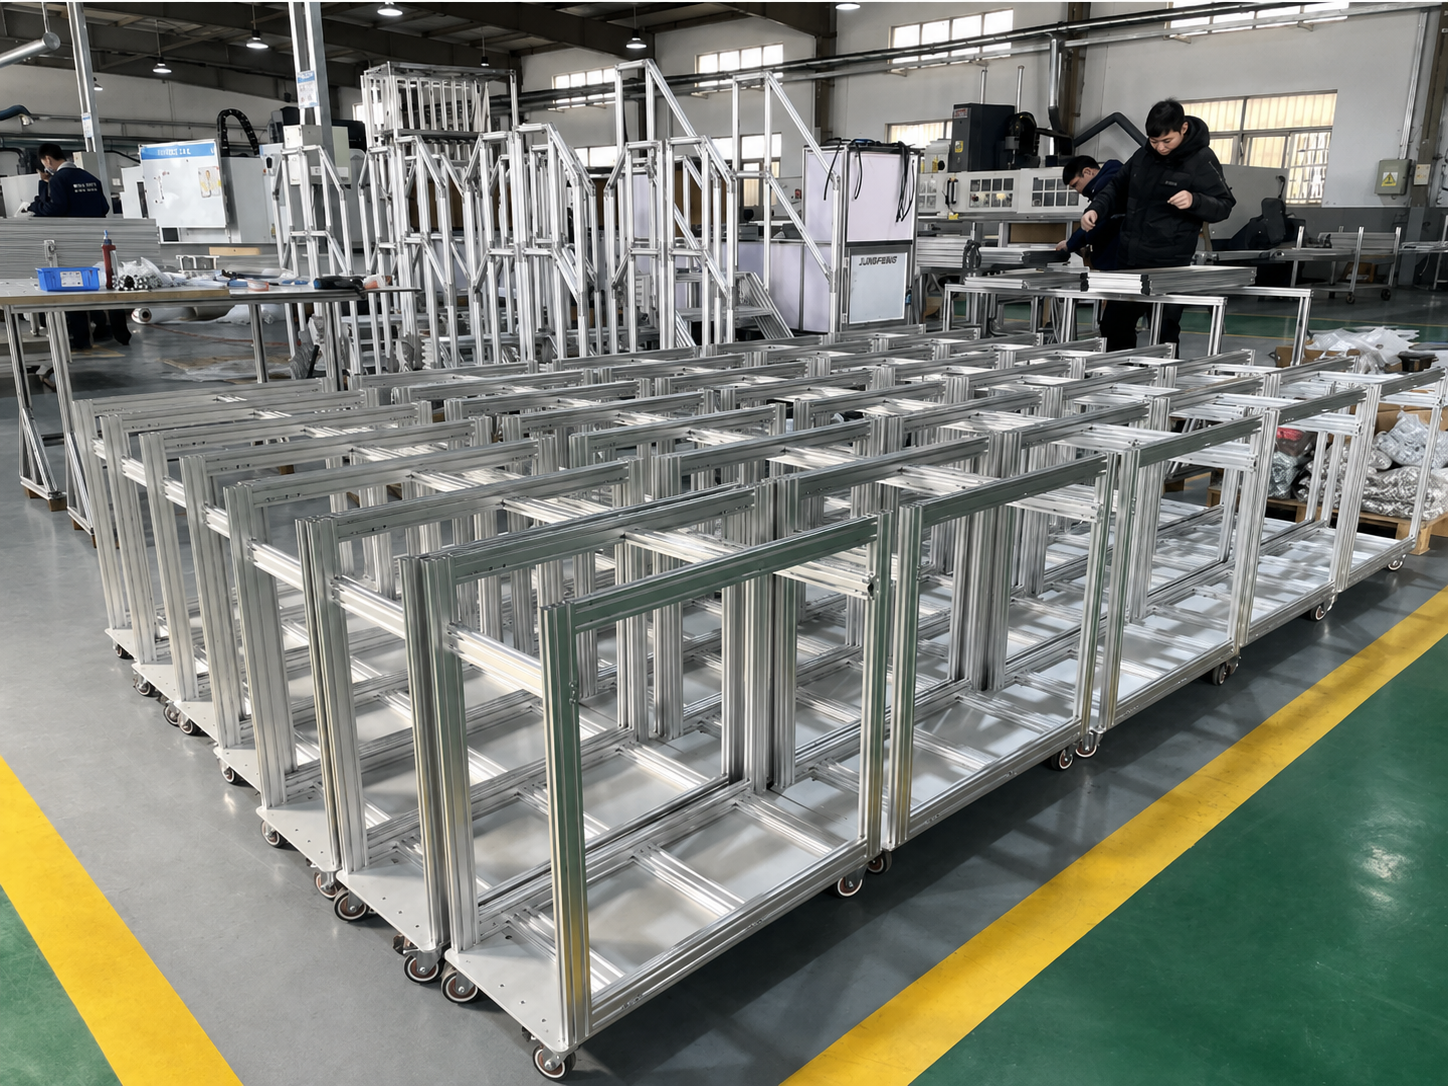
- Hovedrammen til maskinen – strukturen som støtter kapslingene, festeutstyret, arbeidsbordet og standardmaskinkomponentene.
- Bærerammer for bevegelsessystemet – bjelker som bærer lineære moduler, remdrifter, kulegjengerakser, pakk-og-plasseringsenheter eller transportbånddrifter.
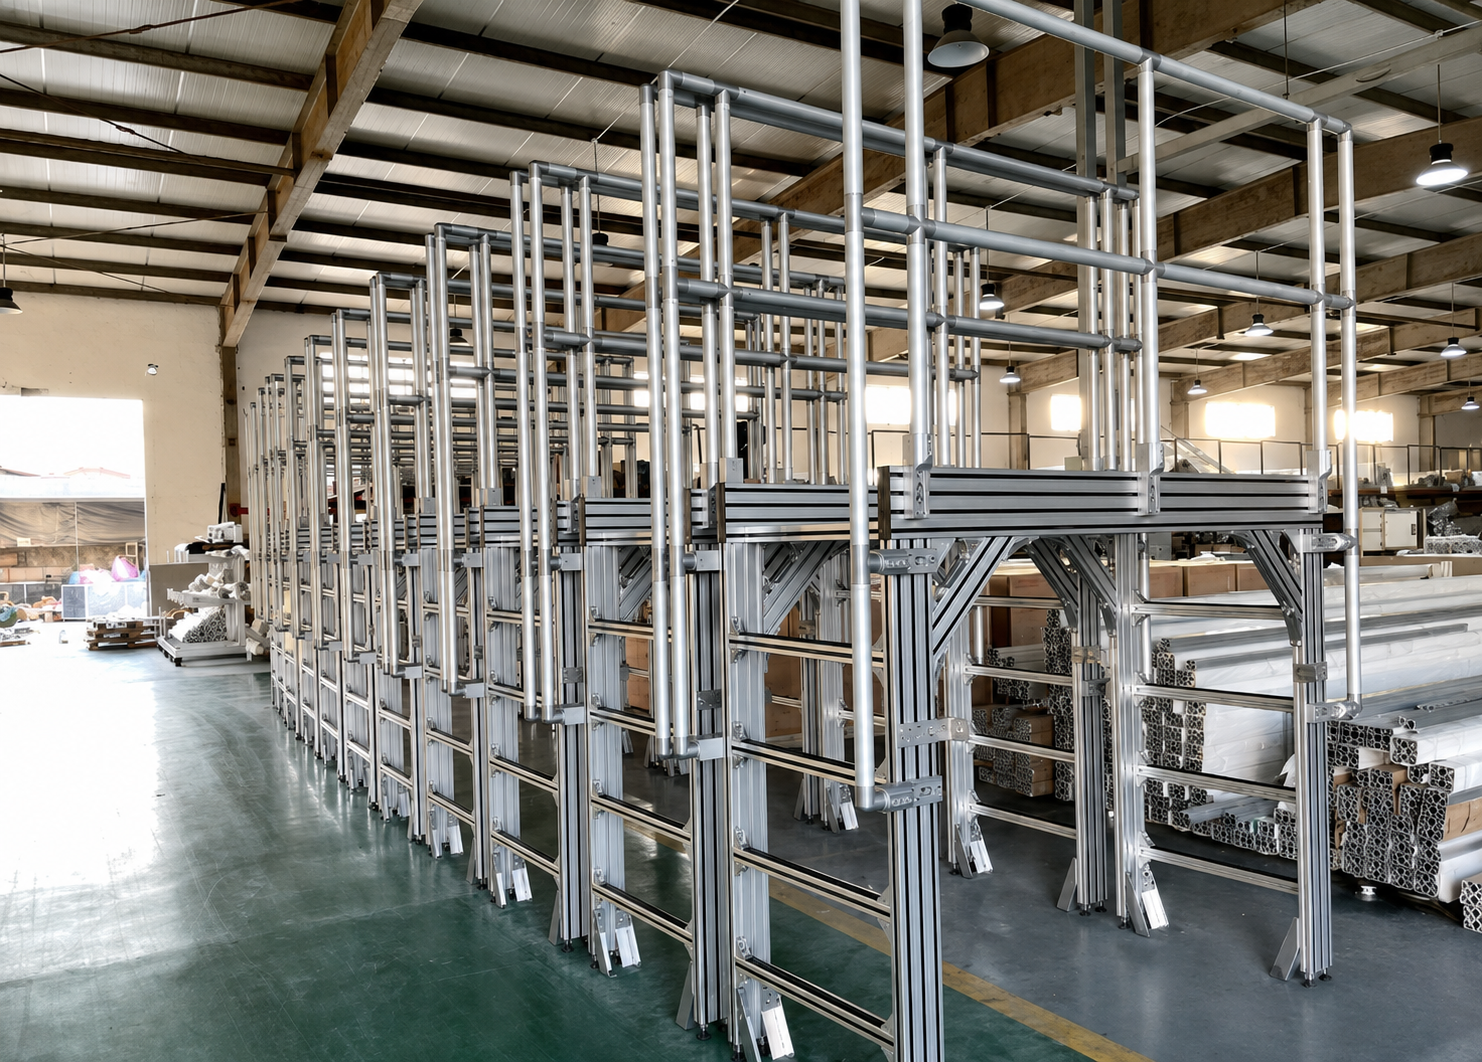
- Kraftige sokler og langspennkonstruksjoner – grunnlag for tunge arbeidsstykker, robotceller, lange transportbånd og storskalige automatiserte produksjonsanlegg.
Å bruke et større profil kun der det er strukturelt nødvendig gir en ramme som både er stabil og kostnadseffektiv. For eksempel kan et 3030- eller 4040-profil være egnet for et skap, mens bjelken som bærer et bevegelig lineært modul kanskje trenger 4080 eller 40120.
 2. Fire faktorer som avgjør riktig profilserie
2.1 Belastning: Vurder hvordan belastningen påføres
Se ikke bare på total vekt av maskinen. De viktigere spørsmålene er:
- Er belastningen jevnt fordelt eller konsentrert i ett punkt?
- Brukes profilen som en enkel støttebjelke eller som en utkraget bjelke?
- Bærer konstruksjonen kun en statisk belastning?
- Vil den utsettes for gjentatt akselerasjon, bremsing, støt eller vibrasjon?
- Er det krav til posisjonsnøyaktighet eller tillatt avvik?
En feste på 50 kg på et kort, godt støttet arbeidsbord gir helt andre strukturelle krav enn samme 50 kg som beveger seg med høy hastighet på en lang bjelke. Konstruksjoner med konsentrerte laster og utkragede laster krever sterkere profiler enn jevnt fordelte statiske laster.
For bevegelig utstyr skal rammeverket velges basert på maksimal driftslast og den faktiske driftssyklusen – ikke bare den nominelle nyttelasten til komponenten.
2.2 Spennvidde: Lengre bjelker krever større stivhet
Spennvidde er en av de mest oversette faktorene i design av aluminiumsrammer. En 4040-profil kan være tilstrekkelig stiv over en kort avstand, men samme profil kan vise merkbar deformasjon når den brukes som en lang, uunderstøttet bjelke med sentralt plassert last.
Selv liten deformasjon kan påvirke:
- Parallelitet mellom veilederinner;
- Remsporing og transportbåndstabilitet;
- Gjentatt posisjonering av en lineær modul;
- Justering mellom fester og verktøy;
- Langsiktig tetthet i ledd og maskinstøy.
Når en bjelke blir lengre, er vanlige løsninger å øke tverrsnittet til profilen, legge til mellomstøtter, redusere den uforsøkte spennvidden, bruke parvise profiler eller omforme konstruksjonen slik at lastene overføres gjennom en lukket ramme i stedet for en enkelt bjelke.
2.3 Dynamiske forhold: Bevegelse skaper ekstra krefter
Lineære moduler, transportbånd, heveenheter og roboter genererer mer enn bare statisk vekt. Under rask start, stopp og rettningsendringer kan treghet skape vibrasjoner og transiente laster som er mye høyere enn lasten når maskinen står stille.
Hvis en bevegelsesbjelke er for fleksibel, inkluderer vanlige symptomer vibrasjoner under bevegelse, økt driftsstøy, inkonsekvent gjentagelighet og ledd som gradvis løsner. Av denne grunnen velges en bjelke for bevegelsessystem ofte én nivå større enn profilen som brukes til omkringliggende kabinett eller generell ramme.
For utstyr med høy hastighet eller høy nøyaktighet bør den endelige konstruksjonen verifiseres gjennom tekniske beregninger eller struktur-simulering.
2.4 Forbindelser: En sterk profil trenger fortsatt en sterk leddforbindelse
Rammestivheten avhenger både av profilens tverrsnitt og av forbindelsesmetoden. Standard hjørnebeslag er praktiske for lette vern og deksler, men tunge maskinbasert og bevegelige konstruksjoner krever vanligvis sterkere interne forbindelsesdeler, endeskruer, tykke forsterkningsplater eller forsterkede beslag.
Høye rammeverk, lange bjelker og konstruksjoner med svingende bevegelse bør også bruke kryssforsterkning, trekantformede forsterkningsplater eller tverrbjelker der det er hensiktsmessig. En velutformet forbindelsesoppsett kan forbedre stabiliteten mer effektivt enn å bare øke profilens størrelse.
 3. Vanlige aluminiumsprofilserier og typiske anvendelser
|
Profilserie |
Nøkkelfunksjoner |
Typiske automatiseringsanvendelser |
|
2020 / lett last 2020 |
Kompakt, lettvektig og økonomisk |
Små deksler, sensorfester, kabelfester, bordtoppanordninger |
|
2040 / 2060 |
Bedre bøyestivhet i én retning |
Lette maskinbjelker, dørkarmar, skjermfester, kompakte arbeidsstasjoner |
|
3030 |
Allsidig bruk, balansert styrke og vekt |
Små automasjonsmaskiner, inspeksjonsfiksturer, lette arbeidsstasjoner, beskyttelsesrammer |
|
3060 / 3090 |
Egnet for last i én retning og lengre profiler |
Små transportbånd, oppreiste profiler, dørkarmar og støtter for tilleggsmoduler |
|
4040 |
Et vanlig valg for hovedrammer i automasjonsutstyr |
Mellomtunge maskinrammer, arbeidsbord, fiksturplattformer og utstyrsbasar |
|
4080 / 40120 |
Høyere bøye-stivhet for større spenn |
Hovedbærere for transportbånd, bærerbjelker for lineære moduler, tverrbjelker for store maskiner |
|
5050 / 50100 / 50150 |
Seksjoner for tungt bruk med høy total stabilitet |
Rammeverk for robotceller, arbeidsstasjoner for tungt bruk, bunner for utstyr med lange spenn |
|
100100 / 120120 og større |
Høy stivhet og torsjonsmotstand |
Større produksjonslinjer, automatisert utstyr for tungt bruk og store sikkerhetsinnsjakt |
De nevnte seriene er et praktisk utgangspunkt. Den endelige valget avhenger fortsatt av veggtykkelse, faktisk profilgeometri, legeringstilstand, tilkoplingsdesign og nøyaktig lastfordeling.
 4. Referansevalg etter utstyppstype
Små inspeksjonsmaskiner og visjonssystemer
Kompakt inspeksjonsutstyr inkluderer ofte kameraer, belysning, fester og små lineære moduler. Den totale vekten kan være beskjeden, men optiske eller bevegelseskomponenter krever fortsatt en stabil monteringsflate.
Typisk konfigurasjon:
- Kabinett og dørkarm: 2020, 2040 eller 3030;
- Hovedramme: 3030 eller 4040;
- Monteringsbjelke for lineærmodul: 4040 eller 4080;
- Bunnplate: 4040 med nivelleringsføtter og forsterkede skjøter ved behov.
For visjonssystemer unngå tynne profiler eller lange utkragninger ved monteringspunktene for kamera og bevegelsesmodul. Strukturelle svingninger kan direkte påvirke bildestabiliteten og gjentagbarheten ved inspeksjon.
Skruemaskiner, doseringsmaskiner og etikettermaskiner
Disse maskinene bruker typisk XYZ-bevegelsessystemer med hyppig akselerasjon og retardasjon. Bevegelsesstrukturen bør derfor få større oppmerksomhet enn ytre omkapslingen.
Typisk konfigurasjon:
- Kabinett og sikkerhetsdør: 3030 eller 4040;
- Hovedmaskinramme: 4040;
- Støttebjelker for X- og Y-aksen: 4080 eller 40120;
- Bunnplate: 4040, 4080 eller 5050, avhengig av utstyrets størrelse og lastkapasitet.
For dispensermaskiner med lang bevegelsesstrekning eller flerakse skruemaskinsystemer, velg først modulstøttebjelken basert på bevegelsesstrekning, bevegelig masse og akselerasjon, deretter design den ytre rammen rundt denne.
Belttransportører, rulletransportører og palltransportører
For transportørsystemer er de viktigste variablene transportørlengde, avstand mellom støtter, enhetslast, overføringsmetode og drivoppsett.
Typisk konfigurasjon:
- Lette belttransportører: 3030, 3060 eller 4040;
- Middels tunge rulletransportører: 4040 eller 4080;
- Akkmulasjons- eller palltransportørkonstruksjoner: 4080, 40120 eller 50100;
- Tunge palltransportanlegg: 40120, 50150, 100100 eller større profiler;
- Støtter og bein: 4040, 4080 eller 5050, valgt ut fra høyde og belastning.
Lange transportbånd krever en fornuftig avstand mellom støttene og tilstrekkelig tverrstag. Økning av profilstørrelsen alene kan ikke fullt ut kompensere for for store avstander mellom støttene.
Robotarbeidsstasjoner og sikkerhetsceller
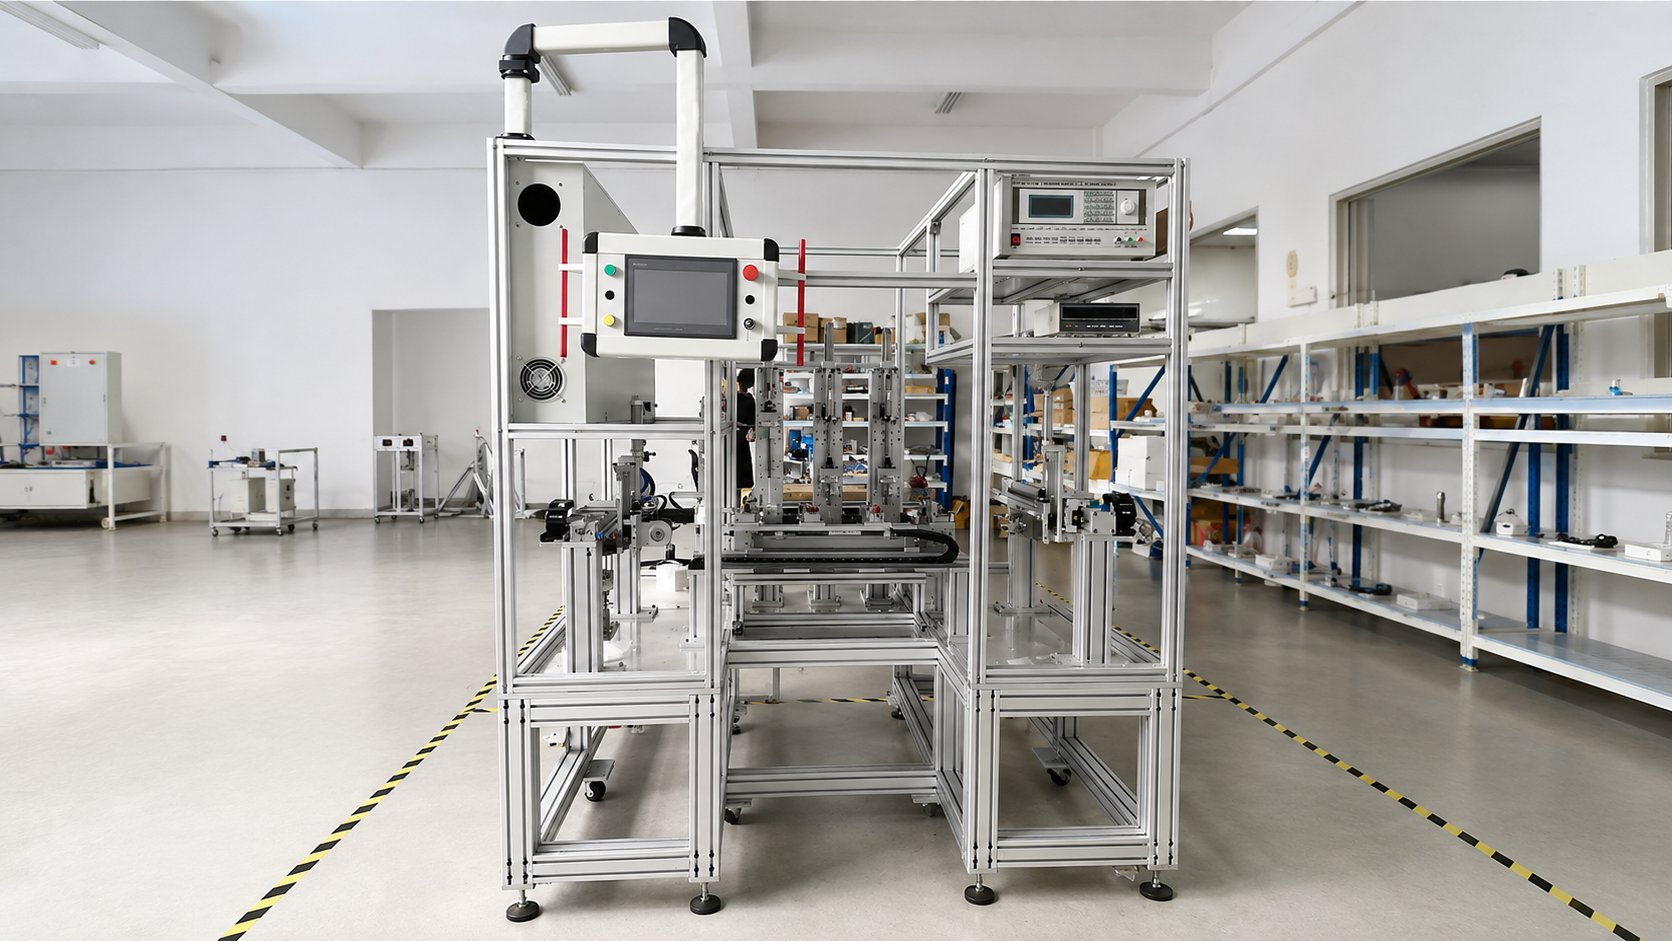
En robotarbeidsstasjon inkluderer vanligvis en robotbase, fester, omgivende sikkerhetsavskjerming og et område for kontrollskap. Disse elementene bør ikke utformes på samme strukturelle nivå.
Typisk konfigurasjon:
- Sikkerhetsavskjerminger: 2020, 3030 eller 4040;
- Sikkerhetsdører: 3030 eller 4040;
- Støtter for kontrollskap: 3030 eller 4040;
- Festebord: 4040, 4080 eller 5050;
- Robotbase: et tungt aluminiumsramme med tykke tilkoplingsplater og gulvankre, eller en sveist stålbase der det kreves.
Utforming av robotbasen må ta hensyn til dynamisk treghet, rekkevidde, lastkapasitet og syklushastighet – ikke bare robotens egen vekt. Robotar med høy hastighet eller høy lastkapasitet krever ofte en stålbase eller en kraftig forsterket og gulvankret aluminiumsstruktur.
 5. Fire vanlige utvalgsfeil
Feil 1: Å velge utelukkende etter total maskinvekt
Samme totalvekt kan føre til svært ulike spenninger, avhengig av hvor den plasseres. Spennvidde, støtteposisjon, punktlast og utkragede deler må vurderes sammen.
Feil 2: Å bruke én profilstørrelse for hele maskinen
Å bruke én serie overalt kan forenkle innkjøp, men fører ofte til materialeforbruk i områder med lav belastning og utilstrekkelig dimensjonering i kritiske bærende områder. En sonedesign er vanligvis mer økonomisk og mer pålitelig.
Feil 3: Å overse dører og utkragede tilbehør
Dører, HMI-arme, kontrollbokser og skjermfester er kanskje ikke tunge, men lasten virker på avstand fra støttepunktet. Bruk profiler med passende orientering og tilstrekkelig tverrsnittsstørrelse for å unngå gjennombu og svinging.
Feil 4: Å øke profilstørrelsen i stedet for å forbedre konstruksjonen
Når stivheten er utilstrekkelig, er en større profil bare ett alternativ. Å legge til en sentral støtte, forkorte spennvidden, bruke et lukket rammekonsept eller forbedre utforming av leddene kan gi bedre resultater til lavere kostnad.
6. En praktisk valgprosess
Bruk følgende prosess når du designer en ramme for automatiseringsutstyr:
- Definer de totale utstyrsdimensjonene, maskinvekten og maksimalt arbeidsstykkelast.
- Del strukturen opp i områder for kabinett, hovedramme, bevegelsesbjelke og base.
- Identifiser spennvidden, støttepunktene og lastretningen for hvert element.
- Sjekk om det forekommer dynamisk bevegelse, støt, eksentrisk last eller utkragede komponenter.
- Velg en foreløpig profilserie for hvert område.
- Design tilkoblingsmetoden, forsterkningsplater, tverrbjelker, justerbare bein og gulvankre som en del av strukturen.
- Utfør beregninger eller simuleringer for utstyr med lang spennvidde, høy belastning eller høy presisjon.
- Reserver T-spor og monteringsposisjoner for fremtidige pneumatiske rør, kabelføring, styrekabinetter, sensorer, beskyttelser og fester.
Konklusjon
Den beste aluminiumsprofilserien for en automasjonsutstyrsramme er ikke nødvendigvis den største. Lette deksler og beskyttelser kan ofte bruke 2020-, 2040- eller 3030-profiler. 3030- og 4040-profiler er praktiske valg for mange små og mellomstore maskinrammer. For lange spenn, transportbåndbjelker og lineære bevegelsesstøtter gir 4080- og 40120-profiler større bøyestivhet. Tunge utstyrsbasert, robotceller og store produksjonslinjer kan kreve 5050-, 50150-, 100100- eller større profiler, ofte kombinert med forsterkede tilkoblinger og gulvankring.
For en pålitelig endelig utforming, gi utstyrsstørrelse, belastning, spennvidde, driftshastighet, nødvendig nøyaktighet og installasjonsforhold til ingeniørteamet eller profilleverandøren. Dette gjør det mulig å tilpasse profilens tverrsnitt, forbindelsesmetode og støtteoppsett til den faktiske anvendelsen – og unngå kostbare rammeendringer senere.
Innholdsfortegnelse
- 1. Del utstyret inn i strukturelle soner først
- 2. Fire faktorer som avgjør riktig profilserie
- 2.1 Belastning: Vurder hvordan belastningen påføres
- 2.2 Spennvidde: Lengre bjelker krever større stivhet
- 2.3 Dynamiske forhold: Bevegelse skaper ekstra krefter
- 2.4 Forbindelser: En sterk profil trenger fortsatt en sterk leddforbindelse
- 3. Vanlige aluminiumsprofilserier og typiske anvendelser
- 4. Referansevalg etter utstyppstype
- Små inspeksjonsmaskiner og visjonssystemer
- Skruemaskiner, doseringsmaskiner og etikettermaskiner
- Belttransportører, rulletransportører og palltransportører
- Robotarbeidsstasjoner og sikkerhetsceller
- 5. Fire vanlige utvalgsfeil
- Feil 1: Å velge utelukkende etter total maskinvekt
- Feil 2: Å bruke én profilstørrelse for hele maskinen
- Feil 3: Å overse dører og utkragede tilbehør
- Feil 4: Å øke profilstørrelsen i stedet for å forbedre konstruksjonen
- 6. En praktisk valgprosess
- Konklusjon

