 EN

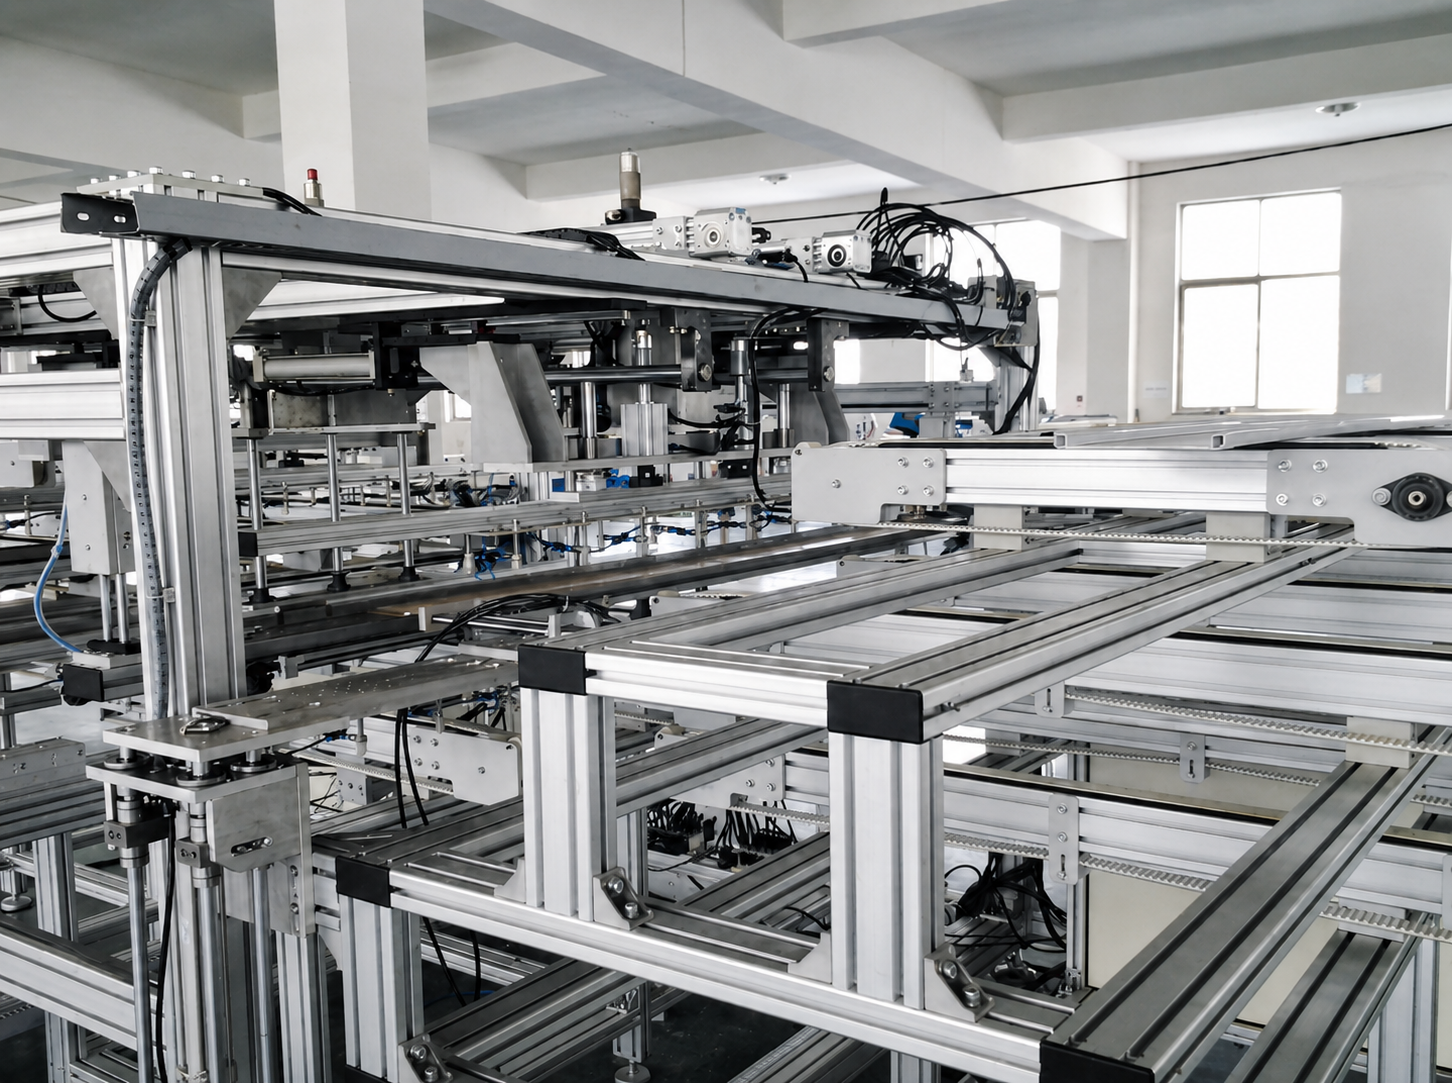
ПРАКТИЧЕСКОЕ РУКОВОДСТВО ПО ПРОМЫШЛЕННОЙ АВТОМАТИЗАЦИИ
Как выбрать серию алюминиевого профиля для каркасов оборудования автоматизации
Практическое руководство по расчёту нагрузки, пролёта, динамического движения и конструктивного проектирования
Промышленные алюминиевые профили широко применяются для каркасов оборудования автоматизации, корпусов станков, рабочих мест, конвейерных систем, роботизированных ячеек и конструкций линейного перемещения. Их модульная конструкция сокращает время изготовления, упрощает сборку и делает будущие модификации значительно проще по сравнению со сварными стальными конструкциями.
Однако выбор алюминиевого профиля — это не просто вопрос выбора самого крупного доступного сечения. Слишком малый каркас может деформироваться, вибрировать, ослаблять соединения или снижать точность позиционирования. Слишком большой каркас увеличивает затраты на материалы, механическую обработку и сборку, не улучшая при этом те части станка, которые действительно имеют значение.
Правильный подход заключается в выборе серии профилей в зависимости от траектории нагрузки, длины неподдерживаемого пролёта, условий движения и функции каждой конструктивной зоны.
 1. Сначала разделите оборудование на конструктивные зоны
Полностью автоматизированная машина не требует одного и того же размера профиля повсюду. В большинстве случаев каркас можно разделить на четыре зоны:
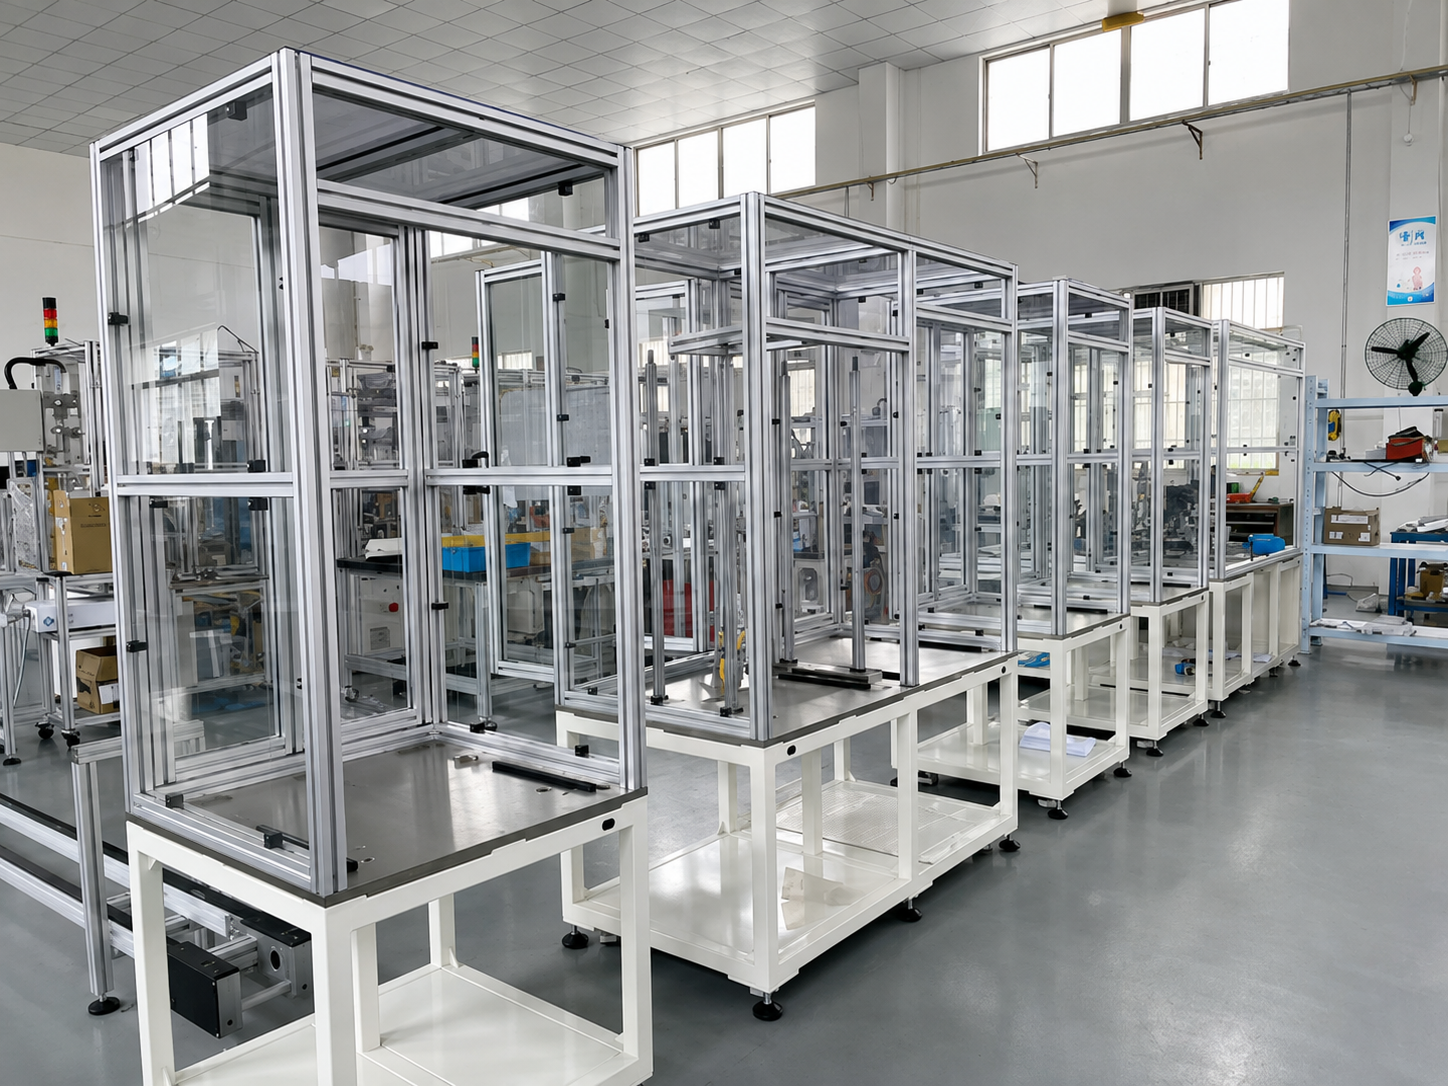
- Корпуса и лёгкие вспомогательные элементы — защитные ограждения, дверцы, крепления для кабелей, кронштейны для дисплеев и датчиков. Эти компоненты в основном обеспечивают защиту или места крепления.
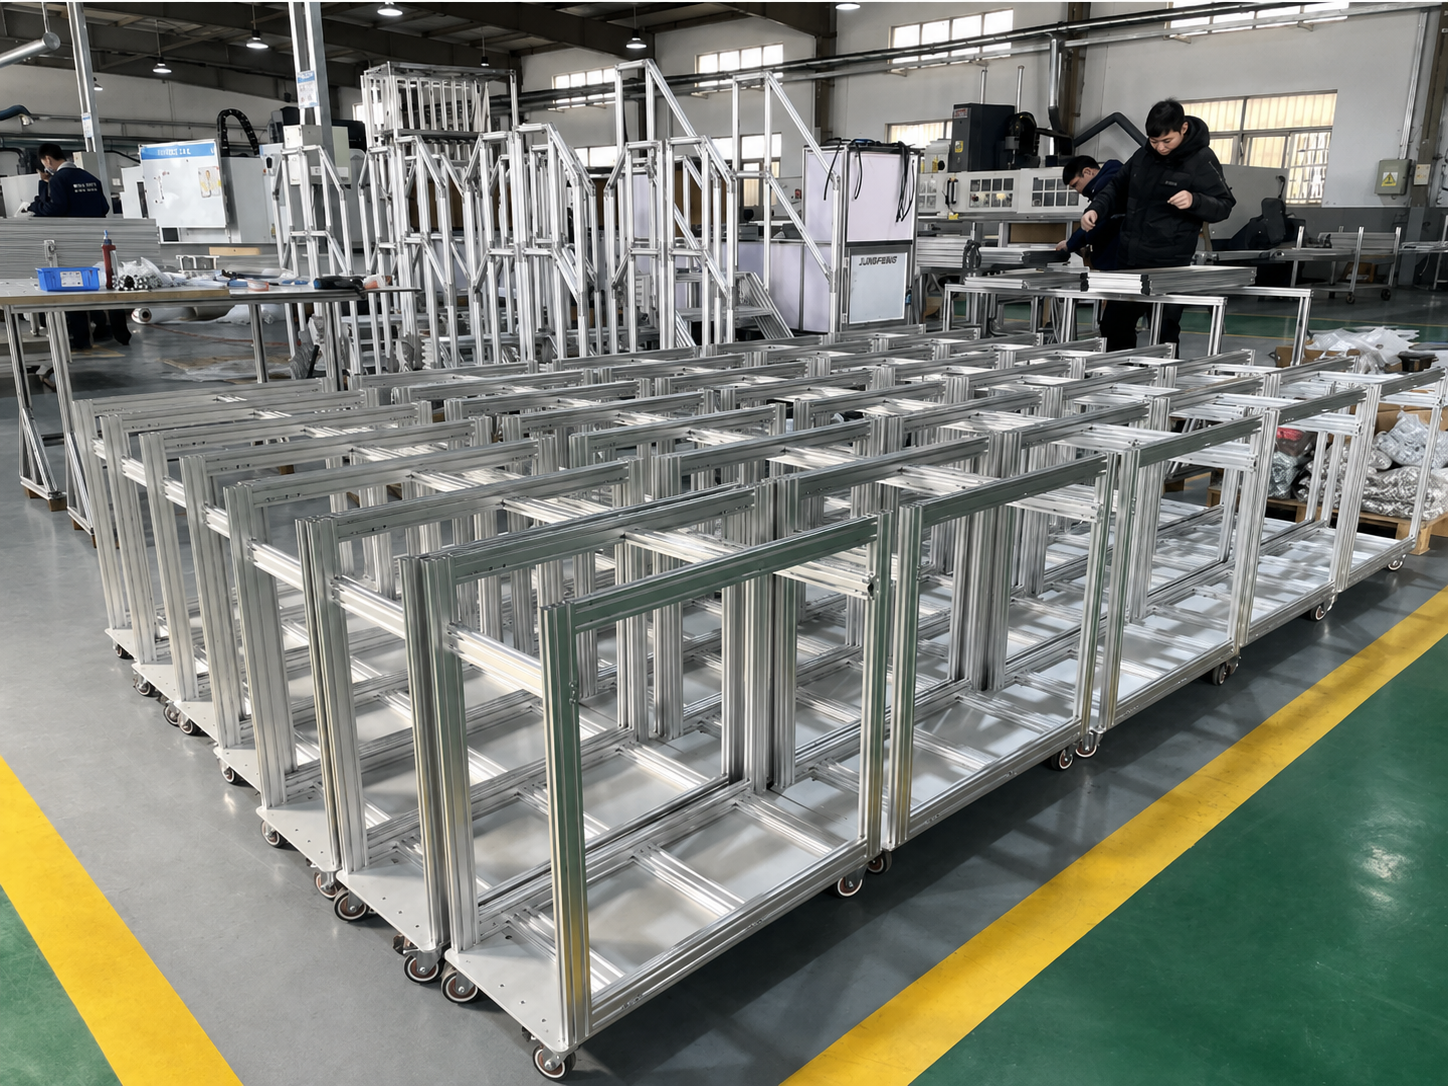
- Основной каркас машины — конструкция, поддерживающая корпус, приспособления, рабочий стол и стандартные компоненты машины.
- Балки поддержки системы перемещения — балки, несущие линейные модули, ремённые приводы, винтовые оси с шариковыми гайками, устройства для захвата и перемещения деталей или приводы конвейеров.
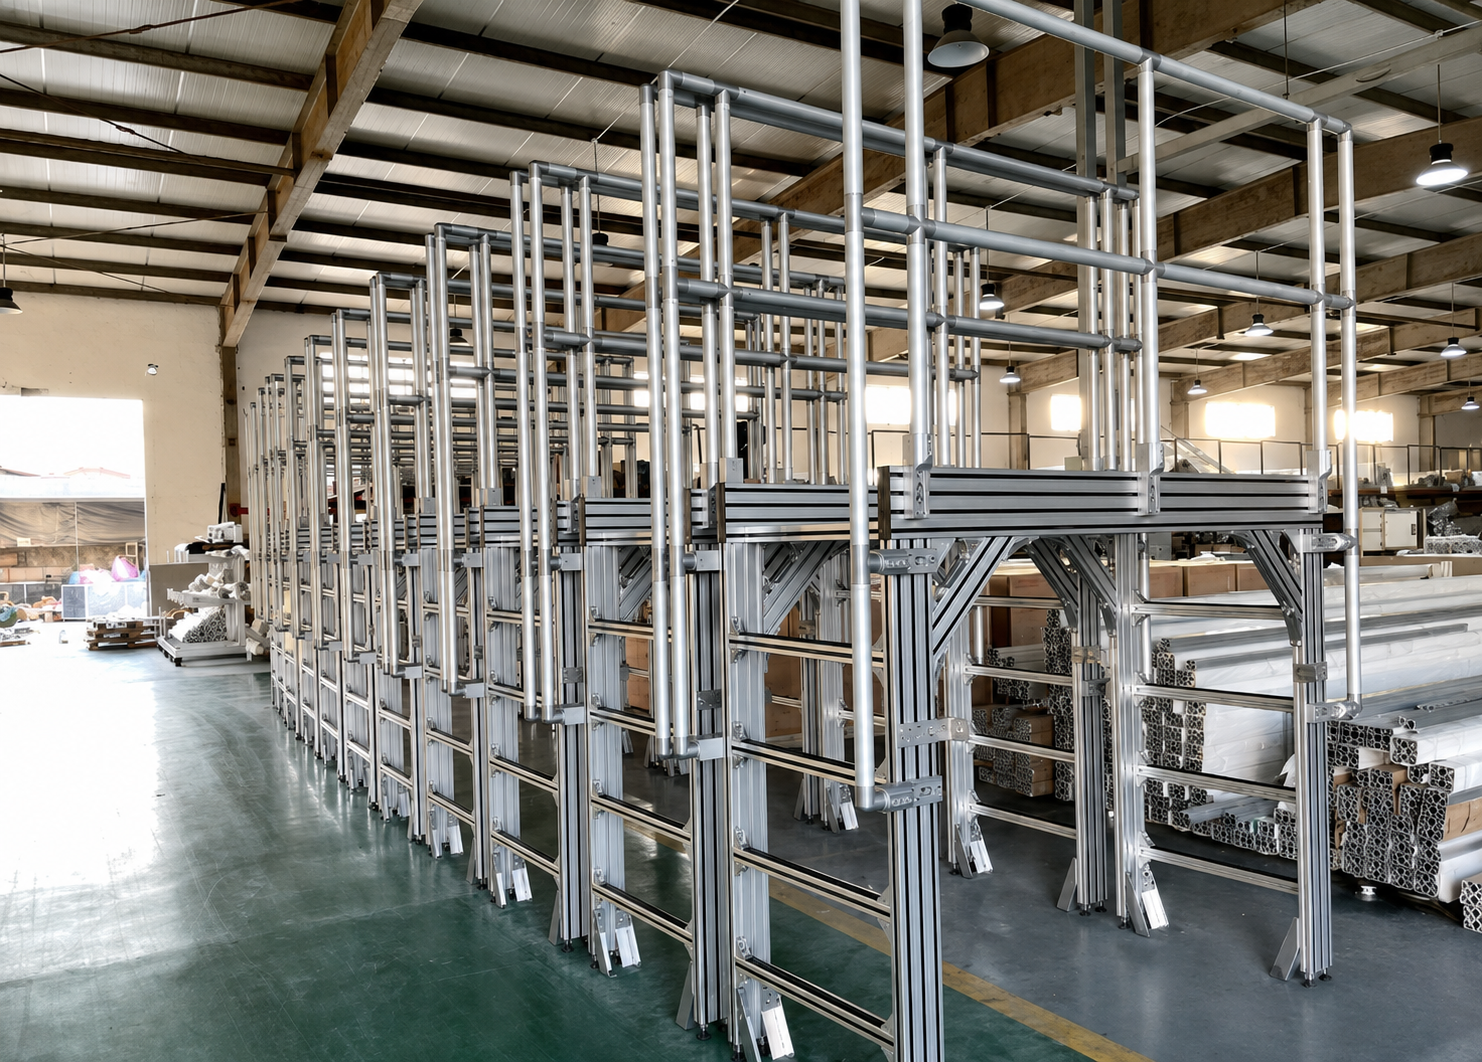
- Тяжёлые основания и конструкции большой протяжённости — основания для тяжёлых заготовок, роботизированных ячеек, длинных конвейеров и крупного автоматизированного производственного оборудования.
Применение профиля большего сечения только там, где это требуется с точки зрения прочности, позволяет создать каркас, одновременно устойчивый и экономичный. Например, для корпуса может подойти профиль 3030 или 4040, тогда как балка, несущая подвижный линейный модуль, может потребовать профиль 4080 или 40120.
 2. Четыре фактора, определяющих правильную серию профилей
2.1 Нагрузка: учтите способ приложения нагрузки
Не ориентируйтесь только на общий вес машины. Более важные вопросы таковы:
- Распределена ли нагрузка равномерно или сосредоточена в одной точке?
- Используется ли профиль в качестве простой опорной балки или как консольная балка?
- Несёт ли конструкция только статическую нагрузку?
- Будет ли оно подвергаться многократному ускорению, торможению, ударным нагрузкам или вибрации?
- Требуется ли заданная точность позиционирования или допустимый прогиб?
Приспособление массой 50 кг на коротком, хорошо закреплённом рабочем столе создаёт совершенно иные конструктивные требования по сравнению с тем же грузом массой 50 кг, движущимся с высокой скоростью по длинной балке. Сосредоточенные и консольные нагрузки требуют более прочных профилей, чем равномерно распределённые статические нагрузки.
Для подвижного оборудования каркас следует выбирать исходя из максимальной рабочей нагрузки и реального цикла эксплуатации — а не только из номинальной грузоподъёмности компонента.
2.2 Пролёт: для более длинных балок требуется большая жёсткость
Пролёт — один из наиболее часто упускаемых из виду факторов при проектировании алюминиевых каркасов. Профиль 4040 может быть достаточно жёстким на коротком участке, однако тот же профиль может демонстрировать заметный прогиб при использовании в качестве длинной неподдерживаемой балки с нагрузкой в центре.
Даже незначительный прогиб может влиять на:
- Параллельность направляющих реек;
- Слежение ремня и устойчивость конвейера;
- Повторяемость позиционирования линейного модуля;
- Совмещение приспособлений и оснастки;
- Долговременная герметичность соединений и уровень шума оборудования.
По мере увеличения длины балки типичными решениями являются: увеличение сечения профиля, добавление промежуточных опор, сокращение неподдерживаемого пролёта, использование парных профилей или перепроектирование конструкции таким образом, чтобы нагрузки передавались через замкнутый каркас, а не через отдельную балку.
2.3 Динамические условия: движение создаёт дополнительные силы
Линейные модули, конвейеры, подъёмные устройства и роботы создают не только статическую нагрузку. При быстром старте, остановке и смене направления инерция может вызывать вибрацию и кратковременные нагрузки, значительно превышающие нагрузку, наблюдаемую при неподвижном состоянии оборудования.
Если балка для движущейся системы обладает чрезмерной гибкостью, типичными признаками являются: вибрация во время перемещения, повышенный уровень шума при эксплуатации, снижение повторяемости позиционирования и постепенное ослабление соединений. По этой причине балку для движущейся системы часто выбирают на один размер больше, чем профиль, используемый для окружающего корпуса или основного каркаса.
Для высокоскоростного или высокоточного оборудования окончательный дизайн должен быть подтверждён инженерными расчётами или структурным моделированием.
2.4 Соединения: прочный профиль требует также прочного соединения
Жёсткость рамы зависит как от сечения профиля, так и от способа соединения. Стандартные угловые кронштейны удобны для лёгких ограждений и кожухов, однако тяжёлые основания станков и подвижные конструкции обычно требуют более прочных внутренних соединителей, резьбовых крепёжных элементов с нарезкой резьбы в торце, толстых косынок или усиленных кронштейнов.
Высокие рамы, длинные балки и конструкции с возвратно-поступательным движением также должны оснащаться раскосами, треугольными косынками или поперечными элементами там, где это целесообразно. Грамотно спроектированная схема соединений может повысить устойчивость эффективнее, чем простое увеличение размера профиля.
 3. Распространённые серии алюминиевых профилей и типовые области применения
|
Серия профилей |
Ключевые характеристики |
Типичные области применения в автоматизации |
|
2020 / лёгкая серия 2020 |
Компактный, лёгкий и экономичный |
Небольшие кожухи, кронштейны для датчиков, кабельные крепления, устройства для настольного размещения |
|
2040 / 2060 |
Лучшая устойчивость к изгибу в одном направлении |
Балки для лёгких станков, рамы дверей, крепления мониторов, компактные рабочие места |
|
3030 |
Универсальное исполнение с сбалансированной прочностью и массой |
Малогабаритные автоматизированные станки, контрольные приспособления, лёгкие рабочие места, защитные рамы |
|
3060 / 3090 |
Подходит для нагрузок, действующих в одном направлении, и более длинных элементов |
Малогабаритные конвейеры, стойки, рамы дверей и опоры вспомогательных модулей |
|
4040 |
Распространённый выбор основной рамы для автоматизированного оборудования |
Рамы станков средней грузоподъёмности, рабочие столы, платформы для приспособлений и основания оборудования |
|
4080 / 40120 |
Более высокая жёсткость на изгиб для больших пролётов |
Основные балки конвейеров, опорные балки линейных модулей, поперечные балки крупных станков |
|
5050 / 50100 / 50150 |
Тяжёлые профили с высокой общей устойчивостью |
Каркасы роботизированных ячеек, тяжёлые рабочие станции, основания оборудования с длинными пролётами |
|
100100 / 120120 и выше |
Высокая жёсткость и сопротивление кручению |
Крупные производственные линии, тяжёлое автоматизированное оборудование и крупные ограждения безопасности |
Указанные выше серии являются практичной отправной точкой. Окончательный выбор по-прежнему зависит от толщины стенки, фактической геометрии профиля, состояния сплава, конструкции соединений и точного расположения нагрузок.
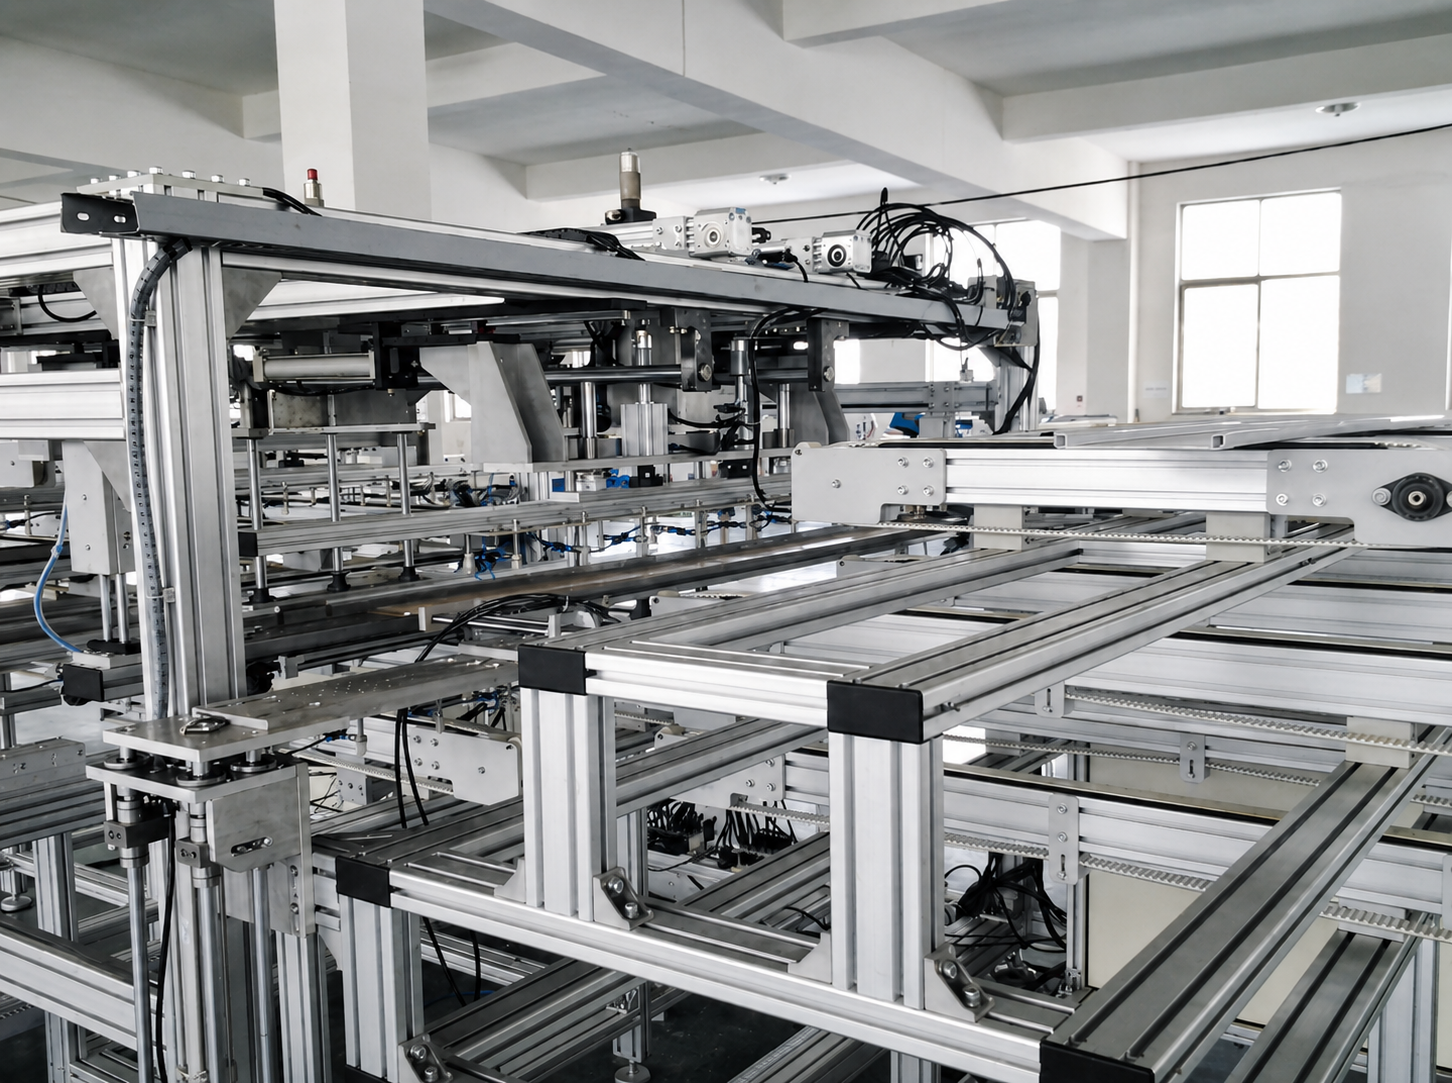 4. Справочный подбор по типу оборудования
Малогабаритные контрольные станции и системы технического зрения
Компактное контрольное оборудование часто включает камеры, осветительные приборы, крепёжные приспособления и небольшие линейные модули. Общая масса может быть невелика, однако оптические или механические компоненты по-прежнему требуют устойчивой монтажной поверхности.
Типичная конфигурация:
- Корпус и рама двери: 2020, 2040 или 3030;
- Основная рама: 3030 или 4040;
- Монтажная балка для линейного модуля: 4040 или 4080;
- Основание: 4040 с регулируемыми опорами и усиленными соединениями при необходимости.
Для систем технического зрения избегайте тонких профилей или длинных консолей в точках крепления камер и модулей перемещения. Конструкционные вибрации напрямую влияют на стабильность изображения и воспроизводимость контроля.
Станции завинчивания, дозирования и маркировки
Эти станции обычно используют трёхкоординатные (XYZ) системы перемещения с частыми ускорениями и замедлениями. Следовательно, конструкции перемещения следует уделять больше внимания, чем внешней оболочке.
Типичная конфигурация:
- Корпус и защитная дверь: 3030 или 4040;
- Основная рама станка: 4040;
- Опорные балки по осям X и Y: 4080 или 40120;
- Основание: 4040, 4080 или 5050 — в зависимости от габаритов оборудования и массы нагрузки.
Для дозаторов с большой рабочей зоной или многоосевых систем завинчивания выберите модульную опорную балку в первую очередь на основе длины хода, массы подвижных частей и ускорения, а затем спроектируйте внешнюю раму вокруг неё.
Ленточные конвейеры, роликовые конвейеры и поддонные конвейеры
Для конвейерных систем ключевыми параметрами являются длина конвейера, шаг опор, масса единицы груза, способ транспортировки и расположение привода.
Типичная конфигурация:
- Лёгкие ленточные конвейеры: 3030, 3060 или 4040;
- Среднегрузовые роликовые конвейеры: 4040 или 4080;
- Конструкции накопительных или поддонных конвейеров: 4080, 40120 или 50100;
- Тяжёлые поддонные транспортные системы: 40120, 50150, 100100 или более крупные профили;
- Опоры и стойки: 4040, 4080 или 5050 — выбираются в зависимости от высоты и нагрузки.
Длинные конвейеры требуют разумного расстояния между стойками и достаточного поперечного укрепления. Увеличение размера профиля само по себе не может полностью компенсировать чрезмерно большие интервалы между опорами.
Рабочие места роботов и защитные зоны
Рабочее место робота обычно включает основание робота, приспособления, ограждение периметра и зону размещения шкафа управления. Эти элементы не должны проектироваться на одном и том же уровне прочности.
Типичная конфигурация:
- Защитные ограждения: 2020, 3030 или 4040;
- Двери ограждений: 3030 или 4040;
- Кронштейны для шкафов управления: 3030 или 4040;
- Стол для приспособлений: 4040, 4080 или 5050;
- Основание робота: тяжёлая алюминиевая рама с толстыми соединительными пластинами и анкерами к полу либо сварная стальная рама — при необходимости.
Проектирование основания робота должно учитывать динамическую инерцию, рабочую зону, грузоподъёмность и скорость цикла — а не только собственный вес робота. Роботы с высокой скоростью или высокой грузоподъёмностью зачастую требуют стального основания либо сильно усиленной алюминиевой конструкции с анкерным креплением к полу.
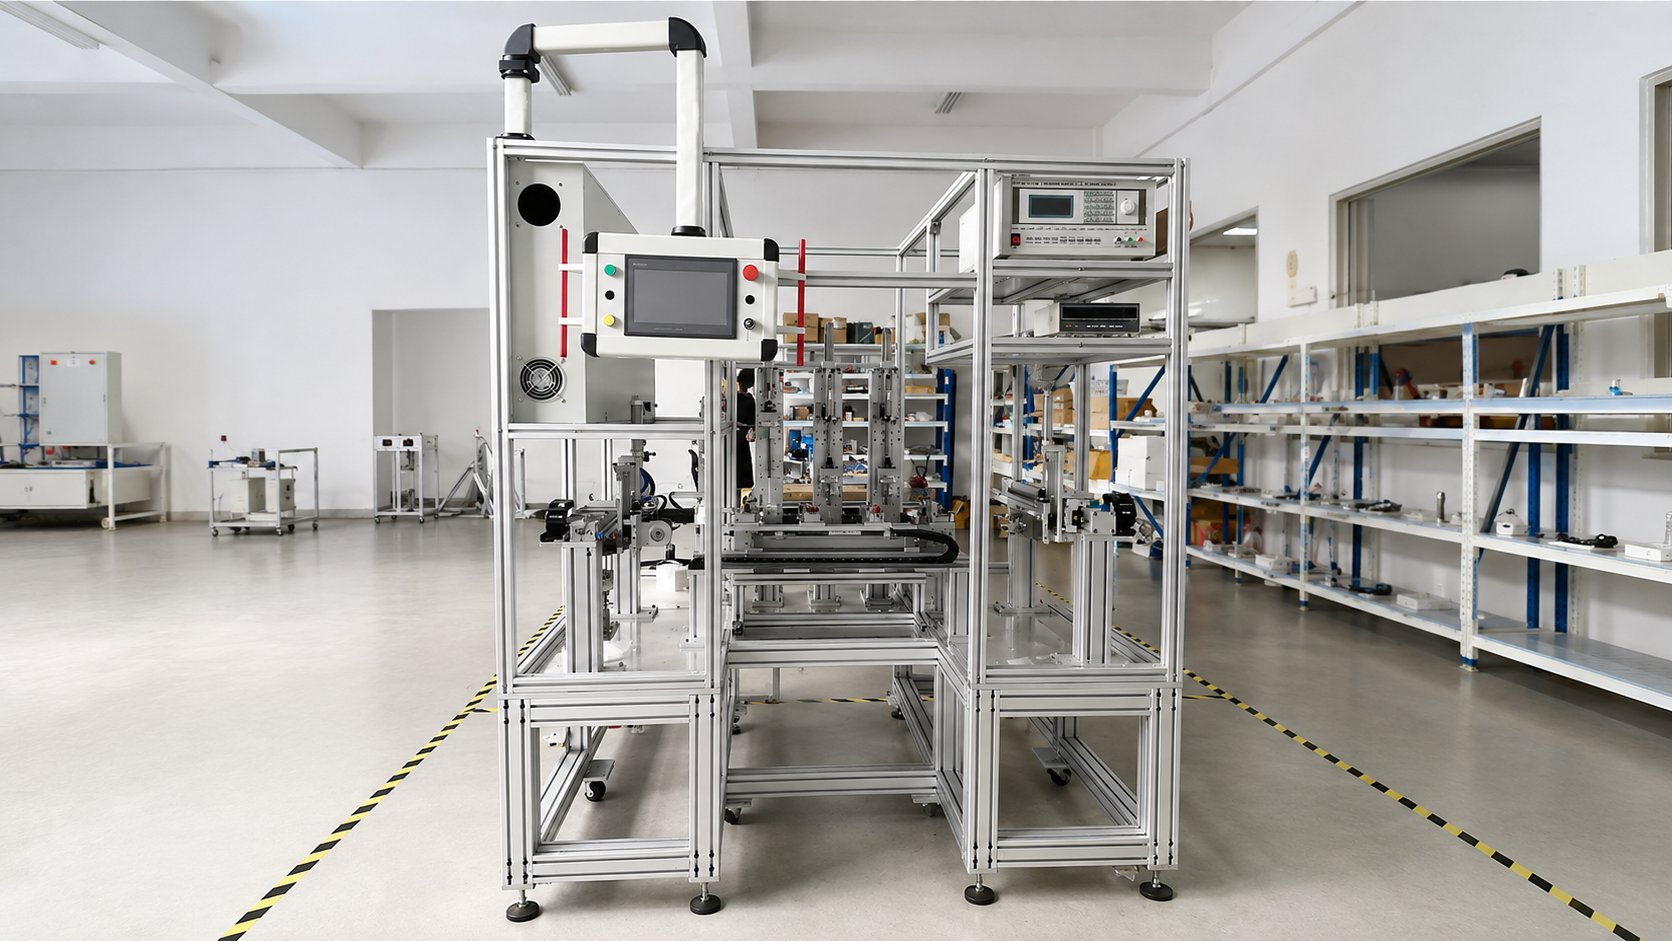 5. Четыре распространённые ошибки при выборе
Ошибка 1: Выбор исключительно по общей массе конструкции
Одинаковая общая масса может вызывать совершенно разные напряжения в зависимости от места её приложения. Необходимо совместно учитывать пролёт, положение опор, сосредоточенные нагрузки и консоли.
Ошибка 2: Использование одного типоразмера профиля для всей конструкции
Применение одного ряда профилей повсеместно может упростить закупку, однако зачастую приводит к излишнему расходу материала в зонах малой нагрузки и недостаточному расчёту ключевых несущих участков. Зонированный дизайн обычно более экономичен и надёжен.
Ошибка 3: Игнорирование дверей и консольных аксессуаров
Двери, кронштейны для HMI, блоки управления и крепления мониторов могут быть незначительными по массе, однако их нагрузка приложена на удалении от точки опоры. Для предотвращения прогиба и раскачивания используйте профили подходящей ориентации и достаточного сечения.
Ошибка 4: Увеличение размеров профилей вместо улучшения конструкции
Когда жёсткость недостаточна, увеличение профиля — лишь один из вариантов. Добавление центральной опоры, сокращение пролёта, применение конструкции с замкнутым каркасом или улучшение расположения соединений позволяют достичь лучших результатов при меньших затратах.
6. Практическая методика подбора
Используйте следующую методику при проектировании каркаса оборудования для автоматизации:
- Определите габаритные размеры оборудования, массу станка и максимальную нагрузку от обрабатываемой детали.
- Разделите конструкцию на зоны: корпус, основной каркас, балка перемещения и основание.
- Уточните пролёт, точки опоры и направление нагрузки для каждого элемента.
- Проверьте наличие динамических перемещений, ударных нагрузок, эксцентричной нагрузки и консольных компонентов.
- Выберите предварительную серию профилей для каждой зоны.
- Спроектируйте способ соединения элементов, рёбра жёсткости, поперечины, регулируемые опорные ножки и анкерные крепления к полу как неотъемлемую часть конструкции.
- Выполните расчёт или имитационное моделирование для оборудования с длинным пролётом, повышенной грузоподъёмностью или высокими требованиями к точности.
- Зарезервируйте Т-образные слоты и монтажные позиции для будущих пневмолиний, прокладки кабелей, шкафов управления, датчиков, защитных ограждений и приспособлений.
Заключение
Лучшая серия алюминиевых профилей для каркаса оборудования автоматизации не обязательно является самой крупной. Легкие крышки и ограждения часто изготавливаются из профилей 2020, 2040 или 3030. Профили 3030 и 4040 являются практичным выбором для многих небольших и средних станков. Для длинных пролётов, балок конвейеров и опор линейного перемещения профили 4080 и 40120 обеспечивают большую жёсткость на изгиб. Тяжёлые основания оборудования, роботизированные ячейки и крупные производственные линии могут требовать профили 5050, 50150, 100100 или более крупные сечения, зачастую в сочетании с усиленными соединениями и креплением к полу.
Для надежного окончательного проектирования предоставьте инженерной команде или поставщику профилей размеры оборудования, нагрузку, пролёт, рабочую скорость, требуемую точность и условия монтажа. Это позволяет подобрать сечение профиля, способ соединения и расположение опор в соответствии с реальным применением и избежать дорогостоящих изменений каркаса на более позднем этапе.
Содержание
- 1. Сначала разделите оборудование на конструктивные зоны
- 2. Четыре фактора, определяющих правильную серию профилей
- 2.1 Нагрузка: учтите способ приложения нагрузки
- 2.2 Пролёт: для более длинных балок требуется большая жёсткость
- 2.3 Динамические условия: движение создаёт дополнительные силы
- 2.4 Соединения: прочный профиль требует также прочного соединения
- 3. Распространённые серии алюминиевых профилей и типовые области применения
- 4. Справочный подбор по типу оборудования
- Малогабаритные контрольные станции и системы технического зрения
- Станции завинчивания, дозирования и маркировки
- Ленточные конвейеры, роликовые конвейеры и поддонные конвейеры
- Рабочие места роботов и защитные зоны
- 5. Четыре распространённые ошибки при выборе
- Ошибка 1: Выбор исключительно по общей массе конструкции
- Ошибка 2: Использование одного типоразмера профиля для всей конструкции
- Ошибка 3: Игнорирование дверей и консольных аксессуаров
- Ошибка 4: Увеличение размеров профилей вместо улучшения конструкции
- 6. Практическая методика подбора
- Заключение

