 EN

GUIDE PRATIQUE POUR L’AUTOMATION INDUSTRIELLE
Comment choisir la série de profilés en aluminium pour les cadres d’équipements d’automatisation
Un guide pratique sur la charge, la portée, le mouvement dynamique et la conception structurale
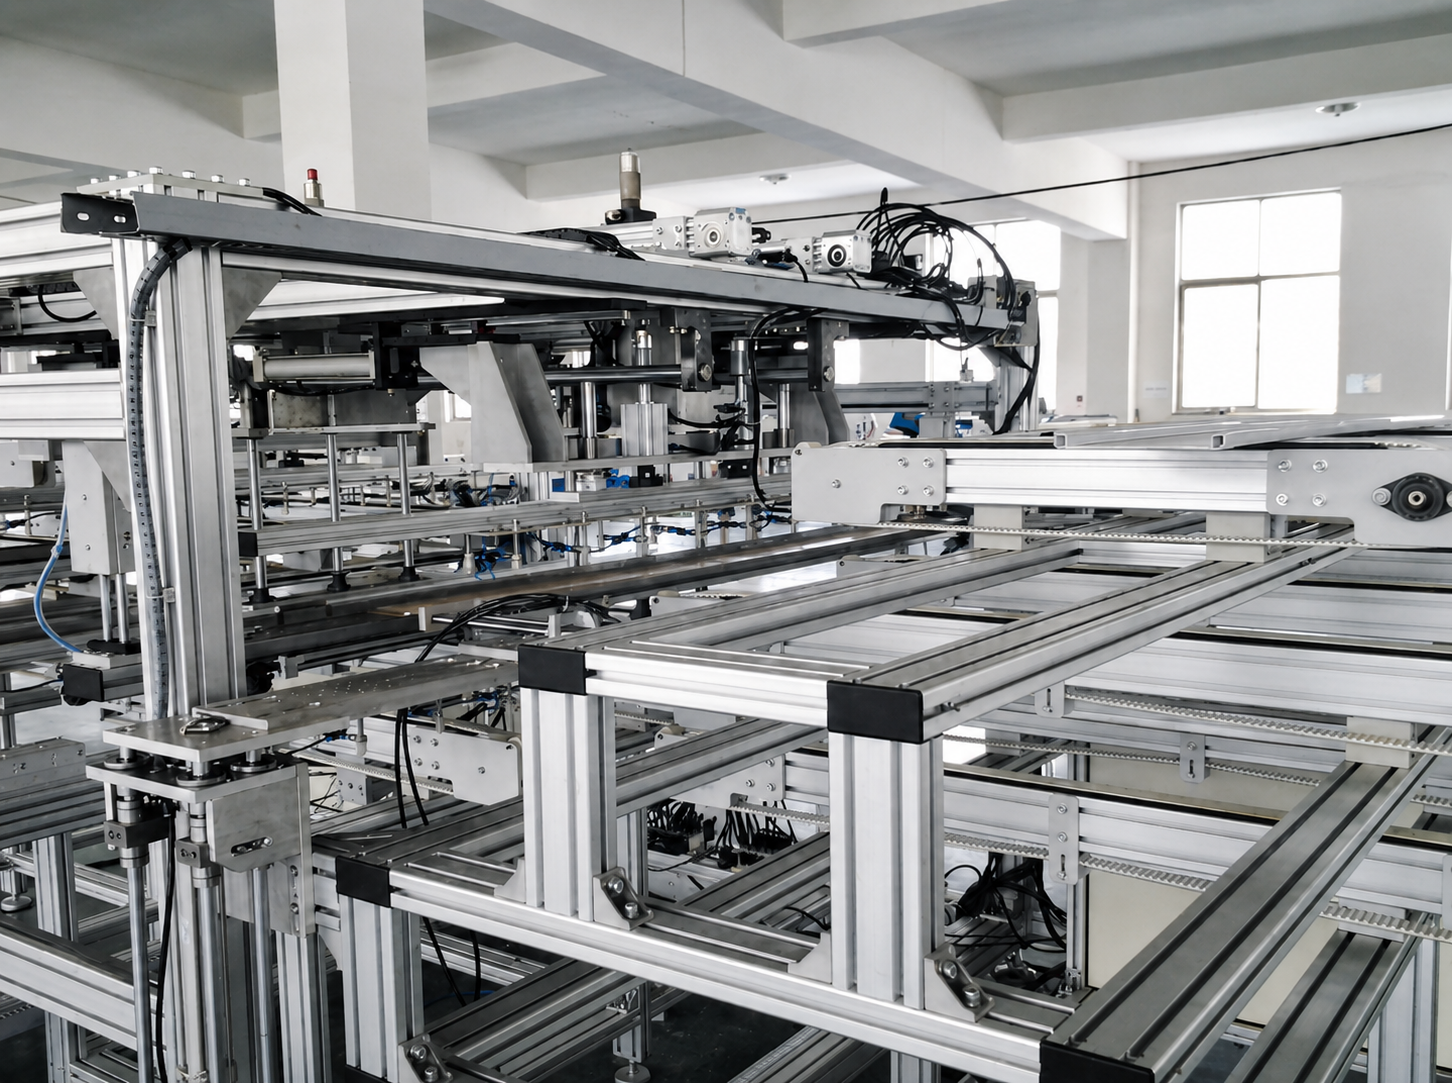
Les profilés en aluminium industriel sont largement utilisés pour les cadres d’équipements d’automatisation, les enveloppes de machines, les postes de travail, les systèmes de convoyeurs, les cellules robotisées et les structures à mouvement linéaire. Leur conception modulaire réduit les délais de fabrication, simplifie le montage et rend les modifications futures bien plus faciles que celles des structures soudées en acier.
Toutefois, choisir un profilé en aluminium ne consiste pas simplement à sélectionner la section la plus grande disponible. Un châssis sous-dimensionné peut fléchir, vibrer, se desserrer aux jonctions ou réduire la précision de positionnement. Un châssis surdimensionné augmente les coûts des matériaux, de l’usinage et du montage, sans nécessairement améliorer les parties de la machine qui comptent réellement.
La bonne approche consiste à sélectionner la série de profils en fonction du chemin de charge, de la portée non supportée, des conditions de mouvement et de la fonction de chaque zone structurelle.
 1. Diviser d’abord l’équipement en zones structurelles
Une machine d’automatisation complète n’a pas besoin d’un même profilé partout. Dans la plupart des cas, le châssis peut être divisé en quatre zones :
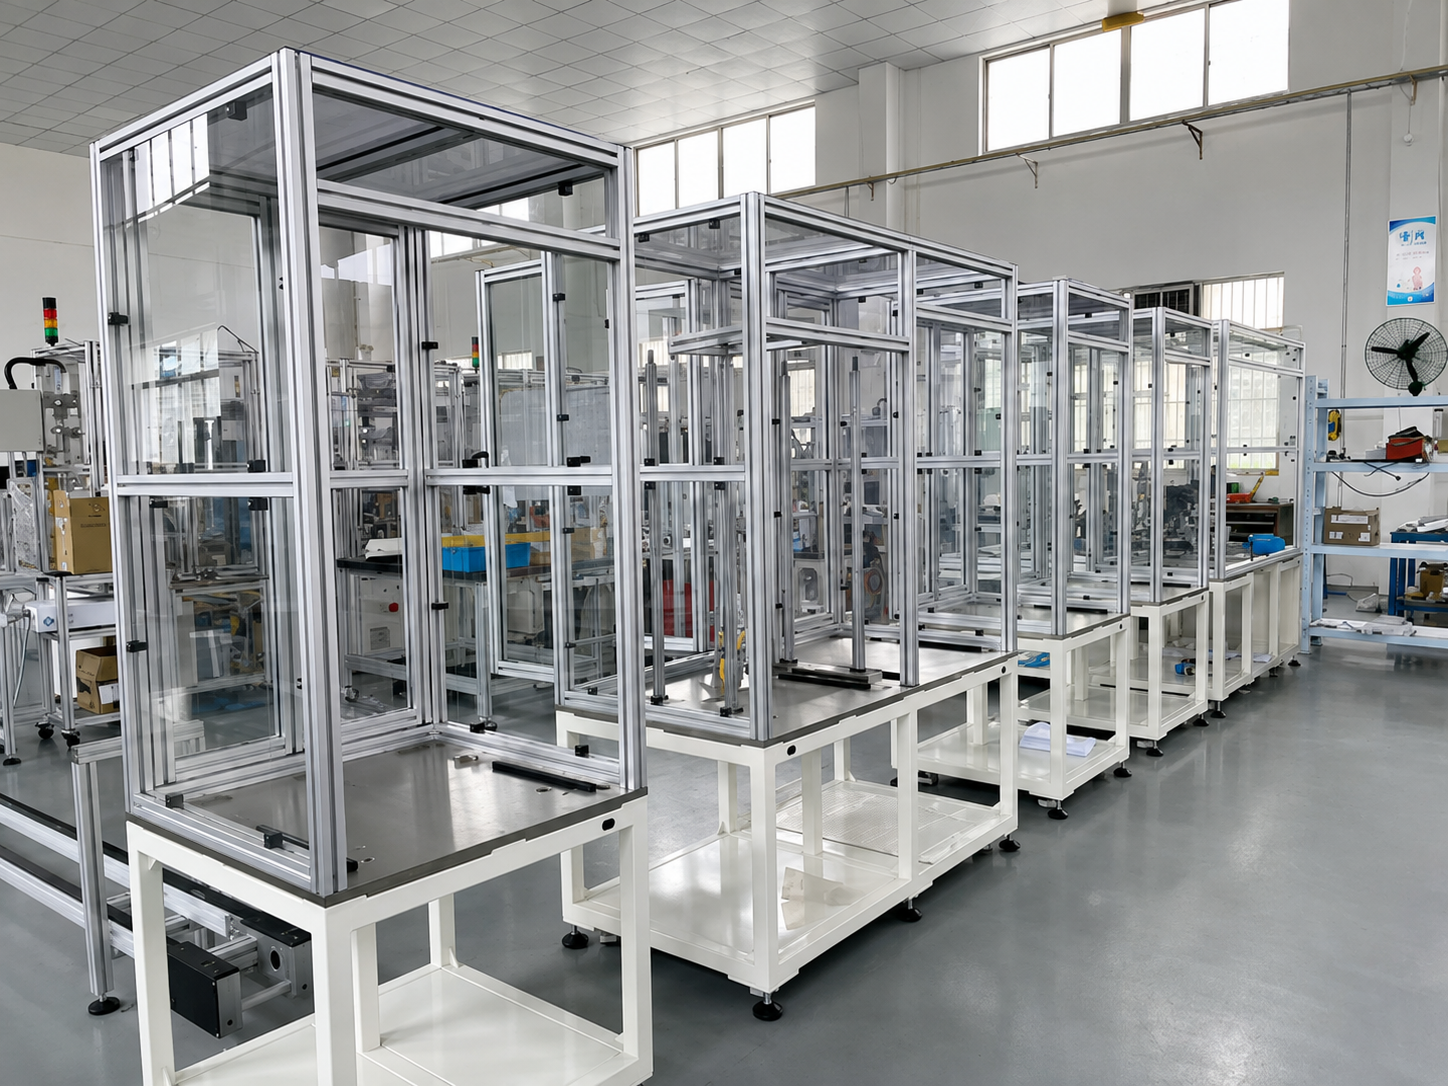
- Enceintes et accessoires légers – gardes de sécurité, portes, supports de câbles, supports d’afficheurs et supports de capteurs. Ces éléments fournissent principalement une protection ou des points de fixation.
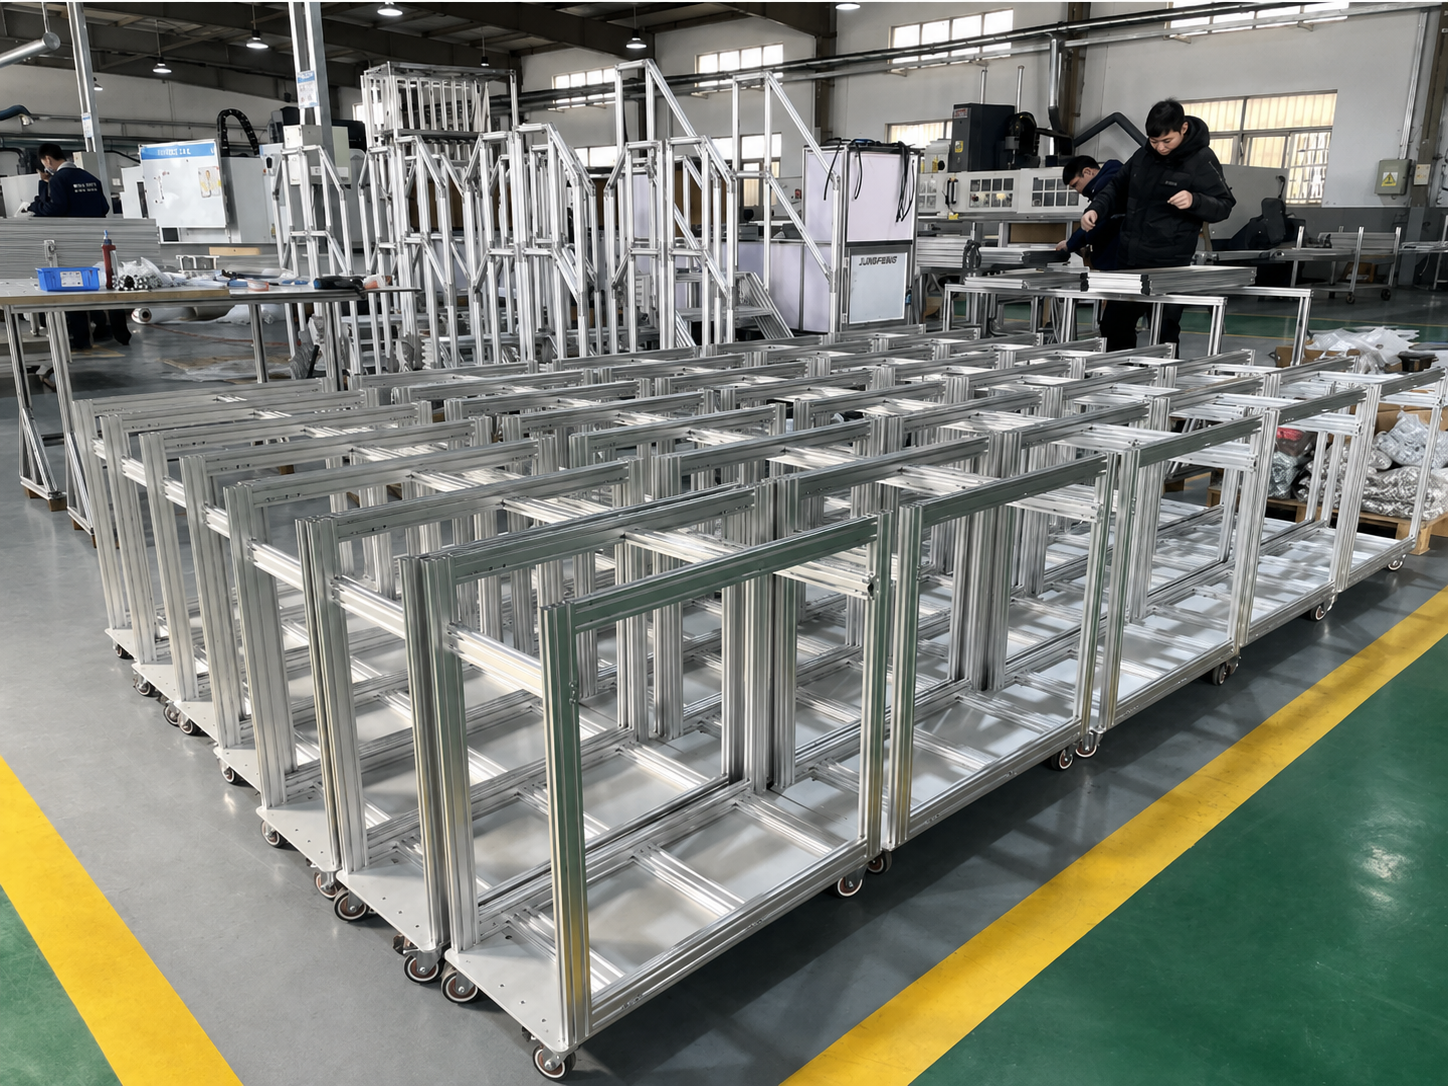
- Châssis principal de la machine – la structure qui supporte l’enceinte, les dispositifs de serrage, la table de travail et les composants standards de la machine.
- Poutres de support du système de mouvement – poutres supportant des modules linéaires, des entraînements par courroie, des axes à vis à billes, des unités de préhension-déplacement ou des entraînements de convoyeurs.
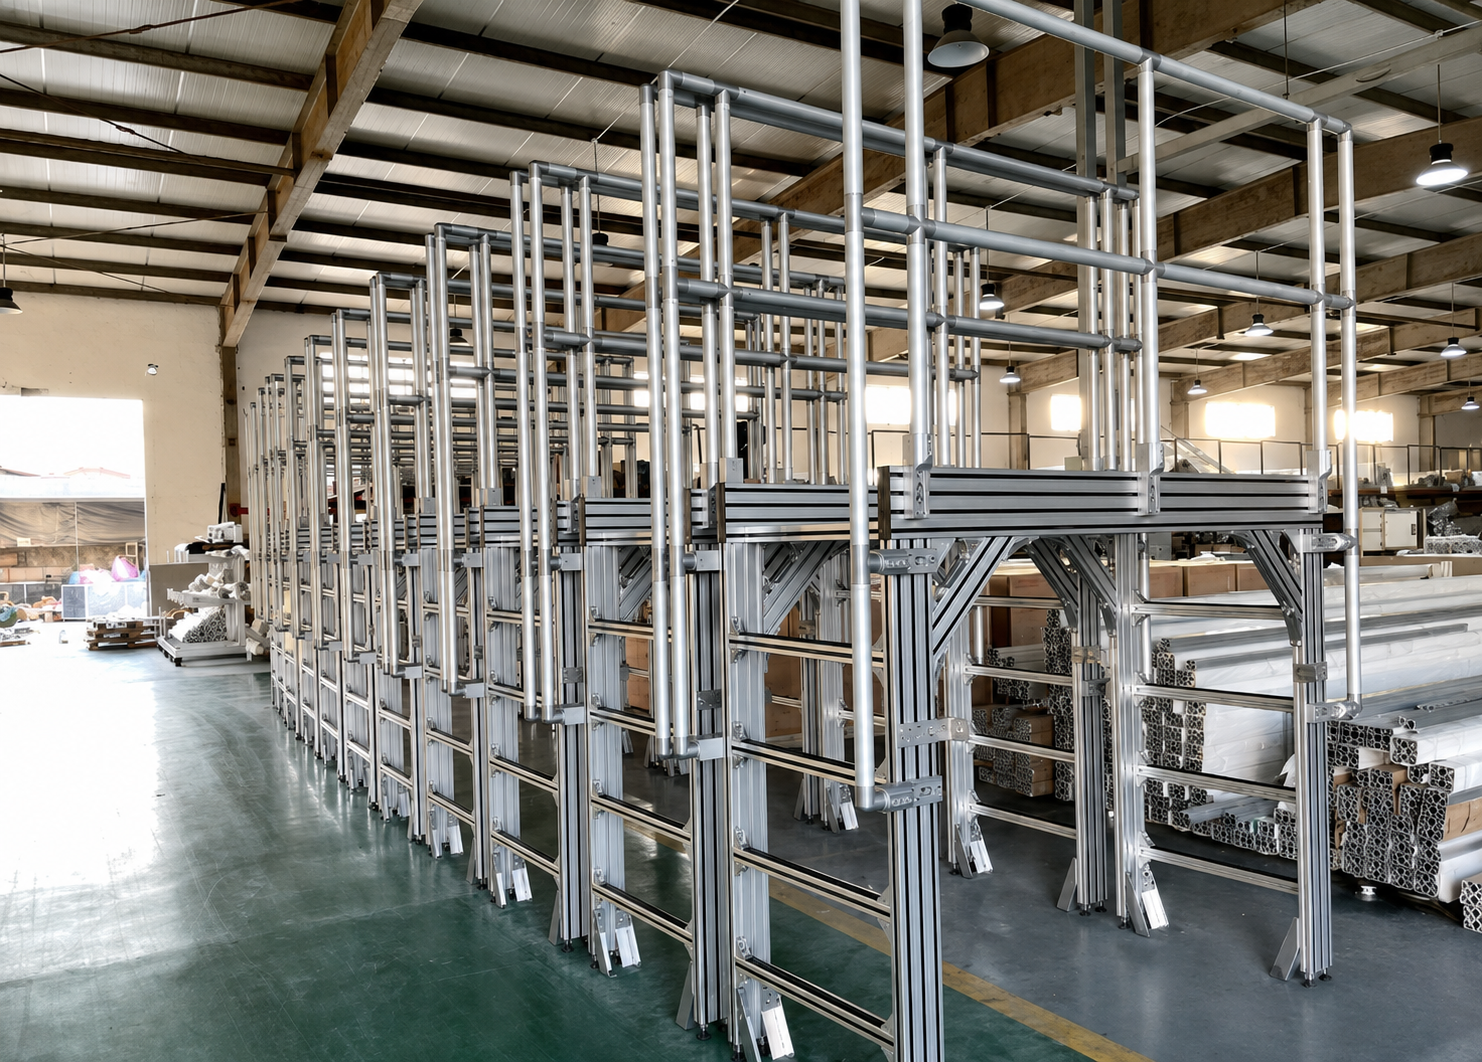
- Bases robustes et structures à grande portée – fondations destinées aux pièces lourdes, aux cellules robotisées, aux convoyeurs longs et aux grands équipements de production automatisés.
L’emploi d’un profil plus grand uniquement là où la résistance structurelle l’exige permet d’obtenir un châssis à la fois stable et économique. Par exemple, un profil 3030 ou 4040 peut convenir pour une enceinte, tandis que la poutre supportant un module linéaire mobile pourrait nécessiter un profil 4080 ou 40120.
 2. Quatre facteurs déterminant la série de profilés appropriée
2.1 Charge : analyser la manière dont la charge est appliquée
Ne pas se limiter au poids total de la machine. Les questions les plus importantes sont les suivantes :
- La charge est-elle répartie uniformément ou concentrée en un point ?
- Le profil est-il utilisé comme simple poutre d’appui ou comme console ?
- La structure supporte-t-elle uniquement une charge statique ?
- Subira-t-il des accélérations, freinages, chocs ou vibrations répétés ?
- Une précision de positionnement requise ou une déformation admissible est-elle spécifiée ?
Un dispositif de 50 kg posé sur une table de travail courte et bien supportée crée des exigences structurelles très différentes de celles d’un même dispositif de 50 kg se déplaçant à grande vitesse sur une poutre longue. Les charges concentrées et les charges en porte-à-faux nécessitent des profils plus robustes que les charges statiques uniformément réparties.
Pour les équipements mobiles, le châssis doit être sélectionné en fonction de la charge de travail maximale et du cycle de fonctionnement réel — pas uniquement de la charge nominale du composant.
2.2 Portée : les poutres plus longues nécessitent une rigidité accrue
La portée est l’un des facteurs les plus fréquemment négligés dans la conception de structures en profilés d’aluminium. Un profilé 4040 peut offrir une rigidité suffisante sur une courte distance, mais le même profilé peut présenter une déformation notable lorsqu’il est utilisé comme poutre longue non supportée avec une charge centrée.
Même une faible déformation peut affecter :
- Le parallélisme entre les rails de guidage ;
- Le suivi de la courroie et la stabilité du convoyeur ;
- La reproductibilité du positionnement d’un module linéaire ;
- Alignement entre les fixations et les outillages ;
- Étanchéité durable des assemblages et bruit de la machine.
Lorsqu’une poutre devient plus longue, les solutions habituelles consistent à augmenter la section du profilé, à ajouter des supports intermédiaires, à réduire la portée non supportée, à utiliser des profilés jumelés ou à repenser la structure afin que les charges soient transférées via un cadre fermé plutôt que par une seule poutre.
2.3 Conditions dynamiques : le mouvement génère des forces supplémentaires
Les modules linéaires, les convoyeurs, les unités de levage et les robots génèrent davantage qu’un simple poids statique. Lors de démarrages rapides, d’arrêts brusques ou de changements de direction, l’inertie peut provoquer des vibrations et des charges transitoires nettement supérieures à celles observées lorsque la machine est à l’arrêt.
Si une poutre destinée à un système en mouvement est trop souple, les symptômes courants comprennent des vibrations pendant le déplacement, une augmentation du bruit de fonctionnement, une reproductibilité incohérente et des assemblages qui se desserrent progressivement. Pour cette raison, une poutre destinée à un système en mouvement est souvent choisie à un niveau supérieur à celui du profilé utilisé pour l’enceinte environnante ou pour le châssis général.
Pour les équipements à grande vitesse ou haute précision, la conception finale doit être vérifiée par des calculs d’ingénierie ou des simulations structurelles.
2.4 Raccordements : un profilé robuste nécessite aussi un assemblage robuste
La rigidité du châssis dépend à la fois de la section du profilé et de la méthode de raccordement. Les supports d’angle standard sont pratiques pour les protections et les couvercles légers, mais les bases de machines lourdes et les structures mobiles exigent généralement des connecteurs internes plus résistants, des fixations filetées aux extrémités, des entretoises épaisses ou des supports renforcés.
Les châssis hauts, les poutres longues et les structures soumises à un mouvement alternatif doivent également comporter des contreventements en croix, des entretoises triangulaires ou des membrures transversales, selon le cas. Une disposition bien conçue des raccordements améliore la stabilité plus efficacement qu’une simple augmentation de la taille du profilé.
 3. Principales séries de profilés en aluminium et applications typiques
|
Série de Profilés |
Caractéristiques clés |
Applications typiques en automatisation |
|
2020 / 2020 à usage léger |
Compact, léger et économique |
Petits couvercles, supports de capteurs, supports de câbles, dispositifs sur table |
|
2040 / 2060 |
Meilleure résistance à la flexion dans une direction |
Poutres pour machines légères, cadres de portes, supports d’écrans, postes de travail compacts |
|
3030 |
Usage général, équilibre entre résistance et poids |
Petites machines d’automatisation, dispositifs de contrôle, postes de travail légers, cadres de protection |
|
3060 / 3090 |
Adapté aux charges directionnelles et aux éléments plus longs |
Petits convoyeurs, montants, cadres de portes et supports de modules auxiliaires |
|
4040 |
Choix courant pour les châssis principaux d’équipements d’automatisation |
Châssis de machines de charge moyenne, tables de travail, plateformes de dispositifs de fixation et bases d’équipements |
|
4080 / 40120 |
Rigidité à la flexion supérieure pour des portées plus grandes |
Poutres principales de convoyeurs, poutres de support de modules linéaires, entretoises de grandes machines |
|
5050 / 50100 / 50150 |
Profils robustes offrant une grande stabilité globale |
Châssis de cellules robotisées, postes de travail lourds, bases d’équipements à grande portée |
|
100100 / 120120 et plus |
Rigidité élevée et résistance à la torsion |
Grandes lignes de production, équipements d’automatisation lourds et grandes enceintes de sécurité |
Les séries ci-dessus constituent un point de départ pratique. La sélection finale dépend toutefois de l’épaisseur des parois, de la géométrie réelle du profil, de l’état de l’alliage, de la conception des liaisons et de la disposition exacte des charges.
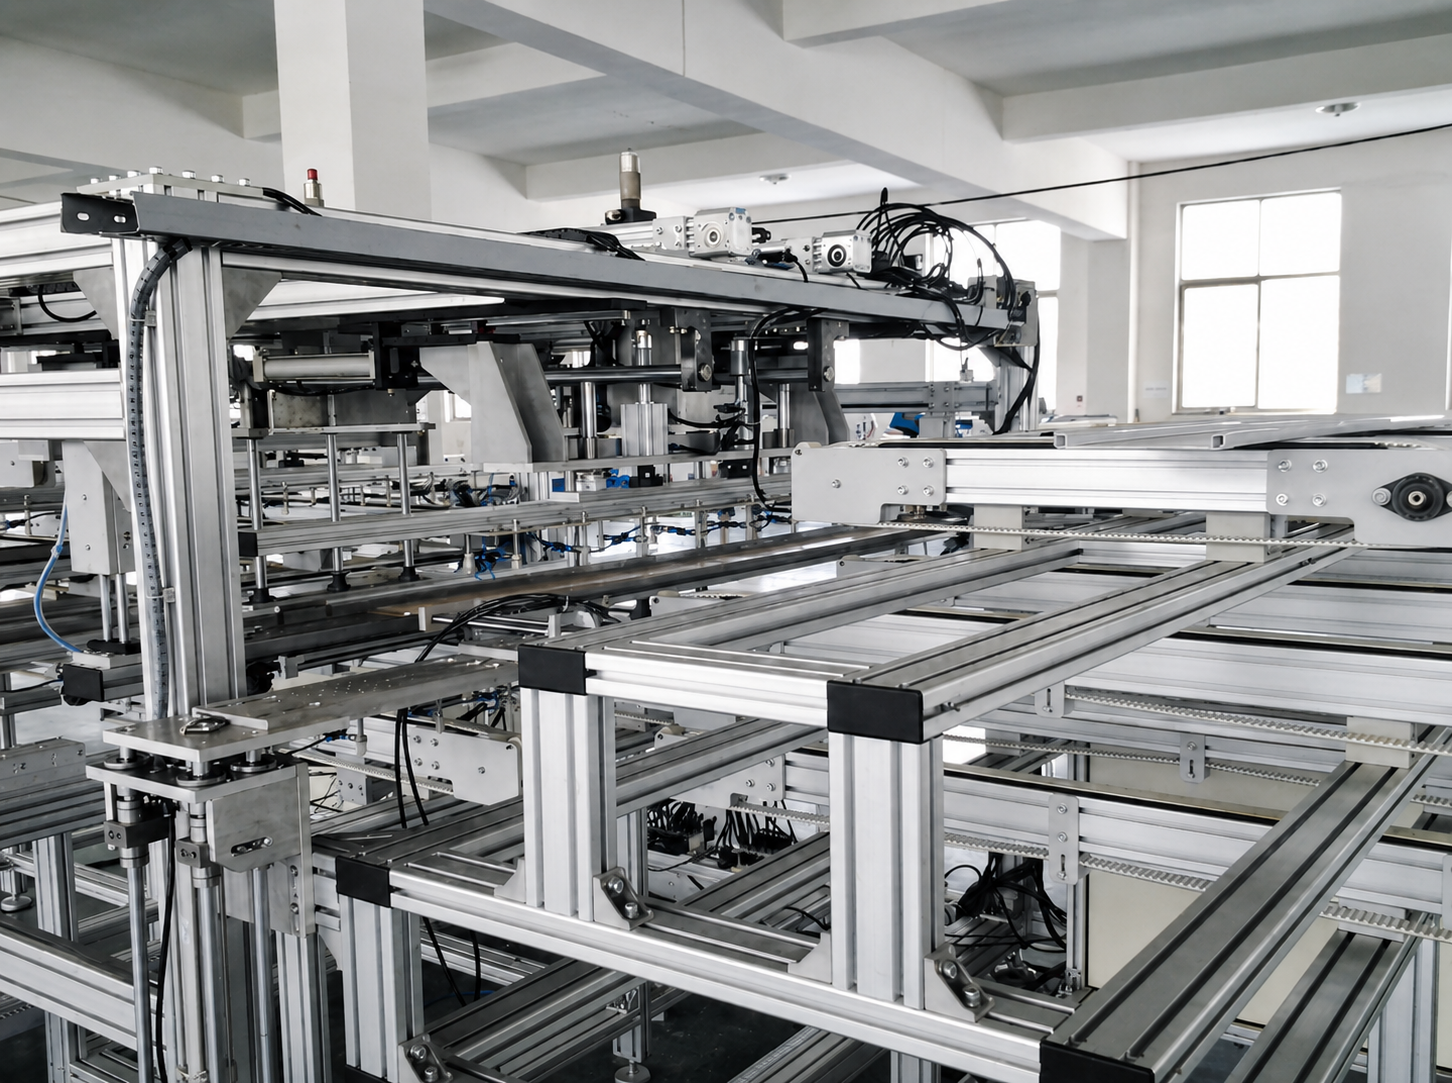 4. Sélection indicative selon le type d’équipement
Petites machines d’inspection et systèmes de vision
L’équipement d’inspection compact comprend souvent des caméras, des éclairages, des supports et de petits modules linéaires. Le poids global peut être modeste, mais les composants optiques ou de mouvement nécessitent tout de même une surface de fixation stable.
Configuration typique :
- Châssis et cadre de porte : 2020, 2040 ou 3030 ;
- Châssis principal : 3030 ou 4040 ;
- Poutre de fixation du module linéaire : 4040 ou 4080 ;
- Base : 4040 avec pieds réglables et joints renforcés si nécessaire.
Pour les systèmes de vision, éviter les profilés minces ou les consoles trop longues aux points de fixation des caméras et des modules de mouvement. Les vibrations structurelles peuvent directement affecter la stabilité de l’image et la reproductibilité des inspections.
Machines de vissage, de dosage et d’étiquetage
Ces machines utilisent typiquement des systèmes de mouvement XYZ avec des accélérations et décélérations fréquentes. La structure de mouvement mérite donc plus d’attention que le carter extérieur.
Configuration typique :
- Carter et porte de sécurité : 3030 ou 4040 ;
- Châssis principal de la machine : 4040 ;
- Poutres de support des axes X et Y : 4080 ou 40120 ;
- Base : 4040, 4080 ou 5050, selon les dimensions de l’équipement et la charge utile.
Pour les machines de distribution à grande course ou les systèmes de vissage multi-axes, sélectionnez d’abord la poutre de support modulaire en fonction de la course, de la masse mobile et de l’accélération, puis concevez le châssis extérieur autour de celle-ci.
Convoyeurs à courroie, convoyeurs à rouleaux et convoyeurs à palettes
Pour les systèmes de convoyage, les variables clés sont la longueur du convoyeur, l’espacement des supports, la charge unitaire, le mode de transfert et la disposition de l’entraînement.
Configuration typique :
- Convoyeurs à courroie légers : 3030, 3060 ou 4040 ;
- Convoyeurs à rouleaux de charge moyenne : 4040 ou 4080 ;
- Structures de convoyeurs d’accumulation ou à palettes : 4080, 40120 ou 50100 ;
- Transport lourd de palettes : 40120, 50150, 100100 ou sections plus grandes ;
- Supports et pieds : 4040, 4080 ou 5050, choisis en fonction de la hauteur et de la charge.
Les convoyeurs longs nécessitent un espacement raisonnable des pieds et un contreventement transversal adéquat. L’augmentation de la taille du profil ne peut pas compenser entièrement des intervalles de support excessivement grands.
Postes de robot et cellules de sécurité
Un poste de robot comprend généralement une base de robot, des dispositifs de fixation, une protection périmétrique et un espace pour l’armoire de commande. Ces éléments ne doivent pas être conçus au même niveau structural.
Configuration typique :
- Barrières de sécurité : 2020, 3030 ou 4040 ;
- Portes de protection : 3030 ou 4040 ;
- Supports d’armoires de commande : 3030 ou 4040 ;
- Table de fixation : 4040, 4080 ou 5050 ;
- Base de robot : un châssis en aluminium haute résistance avec des plaques de liaison épaisses et des ancres au sol, ou une base soudée en acier si nécessaire.
La conception de la base de robot doit tenir compte de l’inertie dynamique, de la portée, de la charge utile et de la vitesse de cycle, et non seulement du poids propre du robot. Les robots à grande vitesse ou à forte charge utile nécessitent souvent une base en acier ou une structure en aluminium fortement renforcée et ancrée au sol.
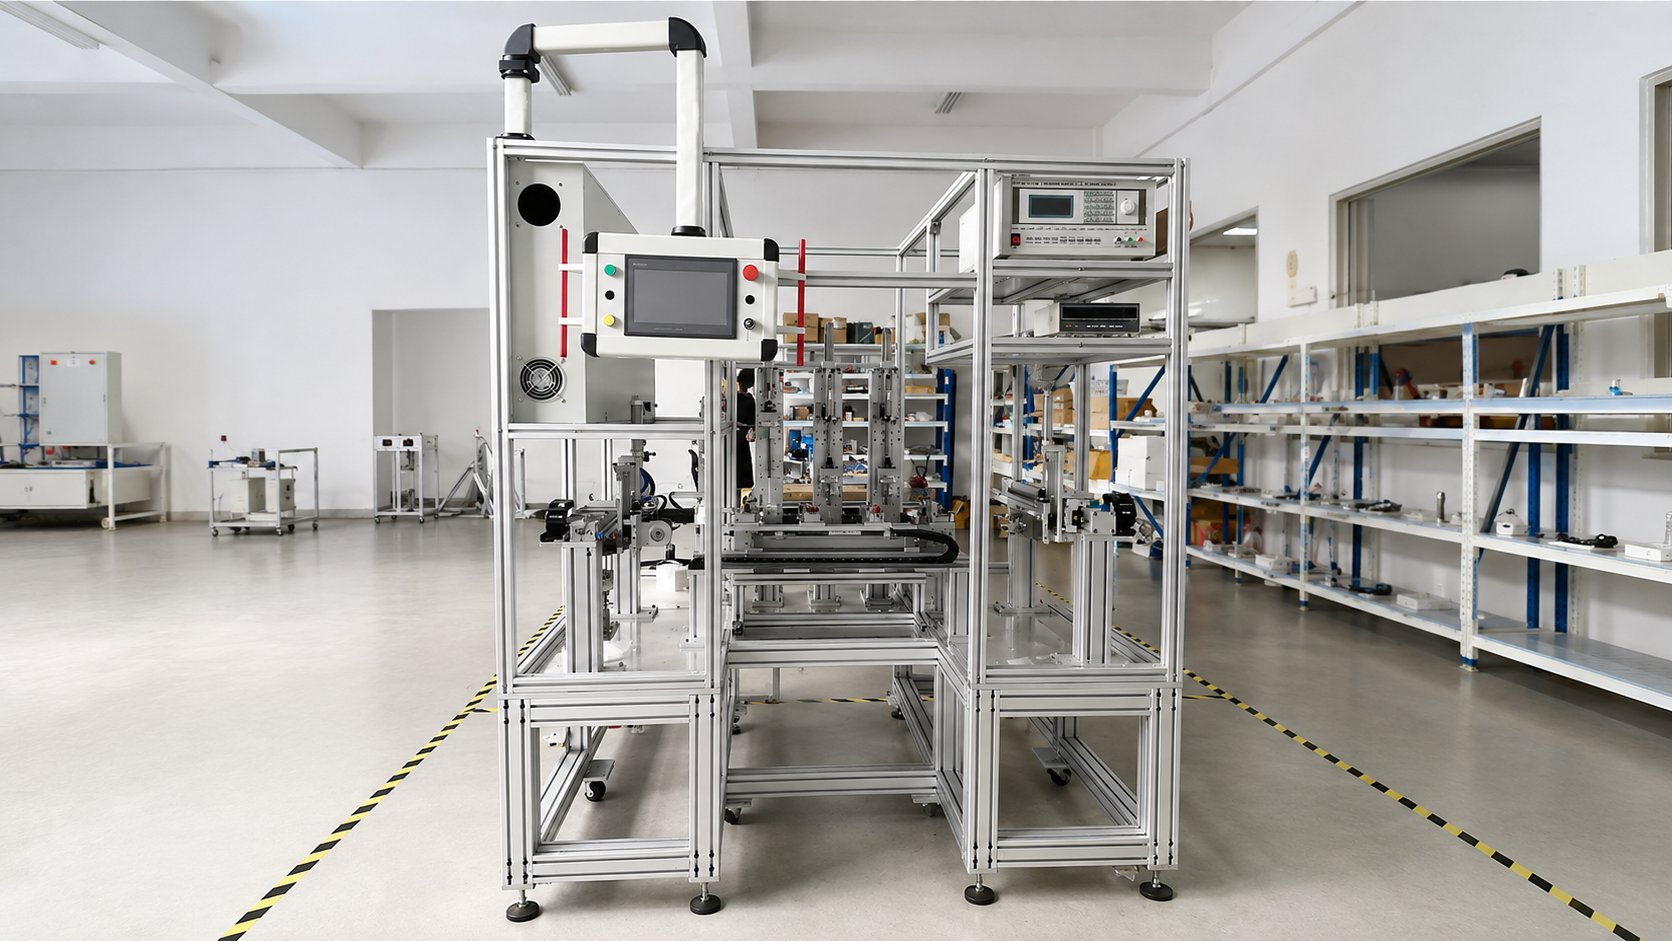 5. Quatre erreurs courantes de sélection
Erreur 1 : Choisir uniquement en fonction du poids total de la machine
Un même poids total peut engendrer des contraintes très différentes selon son emplacement. La portée, la position des appuis, les charges concentrées et les consoles doivent être considérées conjointement.
Erreur 2 : Utiliser une seule dimension de profilé pour l’ensemble de la machine
Utiliser une même série partout peut simplifier les achats, mais gaspille souvent du matériau dans les zones à faible sollicitation et sous-dimensionne les zones clés porteuses de charge. Une conception zonée est généralement plus économique et plus fiable.
Erreur 3 : Négliger les portes et les accessoires en console
Les portes, les bras pour IHM, les boîtiers de commande et les supports d’écrans ne sont certes pas très lourds, mais leur charge s’exerce à distance du point d’appui. Utilisez des profilés orientés de façon adaptée et dotés d’une section suffisante afin d’éviter le fléchissement et l’oscillation.
Erreur 4 : Augmenter les dimensions des profilés au lieu d’améliorer la structure
Lorsque la rigidité est insuffisante, un profil de plus grande dimension n’est qu’une option parmi d’autres. Ajouter un support central, réduire la portée, adopter une conception à cadre fermé ou améliorer la disposition des jonctions permet d’obtenir de meilleurs résultats à moindre coût.
6. Un processus pratique de sélection
Appliquez le processus suivant lors de la conception du châssis d’un équipement d’automatisation :
- Définissez les dimensions globales de l’équipement, le poids de la machine et la charge maximale de la pièce à usiner.
- Divisez la structure en zones : enveloppe, châssis principal, poutre de déplacement et base.
- Identifiez la portée, les points d’appui et le sens de la charge pour chaque élément.
- Vérifiez la présence de mouvements dynamiques, de chocs, de charges excentrées et de composants en porte-à-faux.
- Sélectionnez une série de profils préliminaires pour chaque zone.
- Concevez la méthode de liaison, les renforts, les entretoises, les pieds réglables et les ancres au sol comme faisant partie intégrante de la structure.
- Effectuez un calcul ou une simulation pour les équipements à grande portée, à forte charge ou à haute précision.
- Réserver des emplacements en T et des positions de fixation pour les futures lignes pneumatiques, le routage des câbles, les armoires de commande, les capteurs, les protections et les dispositifs de fixation.
Conclusion
La meilleure série de profilés en aluminium pour un châssis d’équipement d’automatisation n’est pas nécessairement la plus grande. Les couvercles et protections à usage léger peuvent souvent utiliser des profilés 2020, 2040 ou 3030. Les profilés 3030 et 4040 constituent des choix pratiques pour de nombreux châssis de machines petites et moyennes. Pour les portées longues, les poutres de convoyeur et les supports de mouvement linéaire, les profilés 4080 et 40120 offrent une rigidité à la flexion supérieure. Les bases d’équipements lourds, les cellules robotisées et les grandes lignes de production peuvent nécessiter des sections 5050, 50150, 100100 ou plus grandes, souvent combinées à des liaisons renforcées et à un ancrage au sol.
Pour une conception finale fiable, fournissez à l’équipe d’ingénierie ou au fournisseur de profilés les dimensions de l’équipement, la charge, la portée, la vitesse de fonctionnement, la précision requise et les conditions d’installation. Cela permet d’adapter la section du profilé, la méthode de liaison et la disposition des supports à l’application réelle — et d’éviter ainsi des modifications coûteuses du châssis ultérieurement.
Table des matières
- 1. Diviser d’abord l’équipement en zones structurelles
- 2. Quatre facteurs déterminant la série de profilés appropriée
- 2.1 Charge : analyser la manière dont la charge est appliquée
- 2.2 Portée : les poutres plus longues nécessitent une rigidité accrue
- 2.3 Conditions dynamiques : le mouvement génère des forces supplémentaires
- 2.4 Raccordements : un profilé robuste nécessite aussi un assemblage robuste
- 3. Principales séries de profilés en aluminium et applications typiques
- 4. Sélection indicative selon le type d’équipement
- Petites machines d’inspection et systèmes de vision
- Machines de vissage, de dosage et d’étiquetage
- Convoyeurs à courroie, convoyeurs à rouleaux et convoyeurs à palettes
- Postes de robot et cellules de sécurité
- 5. Quatre erreurs courantes de sélection
- Erreur 1 : Choisir uniquement en fonction du poids total de la machine
- Erreur 2 : Utiliser une seule dimension de profilé pour l’ensemble de la machine
- Erreur 3 : Négliger les portes et les accessoires en console
- Erreur 4 : Augmenter les dimensions des profilés au lieu d’améliorer la structure
- 6. Un processus pratique de sélection
- Conclusion

